
Commencez par une recette d’essuyage prudente et propre au procédé, puis validez-la sur la qualité d’impression pendant tout l’intervalle, et pas seulement sur le premier circuit après nettoyage. Comparez les distributions SPI juste avant et après les essuyages, examinez les résidus et vérifiez le support du circuit, l’étanchéité, l’état du pochoir et la compatibilité des matériaux avant de modifier l’intervalle.
Les passages à sec, sous vide et humides éliminent ou gèrent les contaminants de façons différentes. Aucun n’est obligatoire dans tous les procédés, et il n’existe ni ordre de passage, ni solvant, ni nombre de circuits par essuyage universels. La recette choisie doit être autorisée pour l’équipement et les matériaux et satisfaire aux critères convenus pour le produit et le procédé, dans des conditions d’essai documentées.
L’essuyage du dessous du pochoir est différent du nettoyage d’un PCB rejeté. L’essuyage entretient le pochoir entre les impressions ; un circuit rejeté nécessite une décision distincte et, si cela est autorisé, une procédure contrôlée de nettoyage et de réimpression.
Ce que l’essuyage du dessous doit maîtriser
Pendant l’impression, de la pâte à braser peut s’accumuler sous le pochoir ou dans ses ouvertures. Un contact insuffisant entre le pochoir et le PCB peut laisser la pâte s’étaler là où elle ne devrait pas se trouver. Les résidus peuvent contribuer à un mauvais démoulage, à des dépôts irréguliers ou à des ponts, mais ces symptômes peuvent également avoir d’autres causes.
Un système automatique de nettoyage du dessous met le matériau d’essuyage en contact avec la face inférieure du pochoir. Selon l’imprimante et la recette choisie, il peut utiliser un solvant, le vide, ou les deux. Il vise à rétablir des conditions d’impression utilisables sans endommager le pochoir ni introduire de résidus incompatibles.
Le nettoyage ne remplace pas la correction d’un mauvais réglage d’impression. Par exemple, si le PCB fléchit sous la pression de la raclette, des essuyages plus fréquents peuvent réduire un symptôme observé tout en laissant sa cause intacte.
L’épaisseur du pochoir, la conception des ouvertures et l’état de surface influent aussi sur le transfert de pâte et le comportement à l’impression. Examinez ces facteurs avec la recette de nettoyage ; voir conception des pochoirs SMT.
Choisir les fonctions de passage, pas une séquence universelle
L’imprimante peut proposer les fonctions suivantes sous forme de passages séparés ou combinés. Leur nom et leur mise en œuvre varient selon la machine ; confirmez donc ce que fait réellement chaque réglage choisi.
| Passage | Fonction visée | Points à vérifier |
|---|---|---|
| À sec | Utilise le matériau d’essuyage sans ajout volontaire de solvant pour retirer les résidus accessibles. | Contact du papier, tension, avancement et propreté. Une zone saturée ou mal en contact peut étaler la pâte au lieu de l’enlever. |
| Sous vide | Applique une aspiration à travers ou près du matériau d’essuyage pour aider à retirer les contaminants, y compris ceux associés aux ouvertures. | Disponibilité du vide, contact et état du papier. L’aspiration ne répare pas des ouvertures endommagées et ne garantit pas qu’elles soient toutes dégagées. |
| Humide | Applique un liquide de nettoyage choisi pour ramollir ou dissoudre les contaminants compatibles. | Compatibilité du liquide, quantité distribuée, répartition et état du pochoir avant reprise de l’impression. |
Un procédé peut utiliser une seule fonction ou une combinaison. L’ordre et le nombre de passages doivent être choisis en fonction de la machine, de la pâte, du papier, du pochoir et des contaminants observés, et non copiés comme une règle fixe. Certaines combinaisons peuvent laisser trop de liquide, gaspiller du papier ou perturber un procédé stable si les réglages sont mal maîtrisés.
Avant un essai, vérifiez les instructions relatives à la pâte, au solvant, au papier et à l’équipement. La compatibilité concerne la chimie de la pâte et le flux, le pochoir et ses matériaux de montage, le système d’alimentation en liquide de l’imprimante et le matériau d’essuyage. Respectez les fiches de données de sécurité applicables et les contrôles du site concernant la manipulation, la ventilation, le stockage et l’élimination. Ne supposez pas que tout alcool isopropylique est inadapté ni que chaque procédé exige un passage humide.
Stabiliser les conditions d’impression avant d’ajuster la fréquence
Une comparaison d’intervalles n’est utile que si le reste du procédé est compris. Consignez la référence ci-dessous et corrigez les problèmes connus avant de conclure que la recette d’essuyage est inadéquate.
Support et étanchéité du circuit
Les broches de support, l’outillage ou une plaque de soutien doivent maintenir le PCB à plat et résister à la flexion sous la pression d’impression. Examinez le circuit ou le panneau réel et son support, notamment près des caractéristiques à pas fin.
L’étanchéité désigne le contact entre le dessous du pochoir et la surface du PCB autour des ouvertures pendant l’impression. Le gauchissement, les jeux de support, la contamination ou un ajustement pochoir-circuit inadapté peuvent affaiblir ce contact. Une mauvaise étanchéité peut laisser la pâte s’étaler sous le pochoir même si l’essuyage fonctionne.
État du pochoir
Inspectez le pochoir selon la méthode approuvée du site. Recherchez les dommages, les ouvertures obstruées ou irrégulières, les résidus persistants sous le pochoir, les problèmes de cadre ou de tension et les défauts d’alignement. Un pochoir usé ou endommagé peut produire des défauts récurrents que le nettoyage seul ne résoudra pas.
Pâte, papier et solvant
Consignez l’identité et le lot de pâte, les conditions de manipulation et d’utilisation, le matériau d’essuyage, l’identité du solvant et les réglages de distribution. Le papier est un composant du système : contact, pouvoir absorbant, peluchage, guidage du rouleau et avancement peuvent tous influer sur le résultat. Vérifiez la compatibilité des matériaux auprès des fournisseurs concernés, au lieu de supposer qu’un liquide ou un tissu efficace ailleurs conviendra ici.
Réglages de l’imprimante
Documentez l’alignement, la séparation, les réglages d’impression et d’essuyage, le support du circuit, l’avance papier et, le cas échéant, les commandes de solvant ou de vide. Confirmez que la machine exécute les passages programmés comme prévu. Le nom d’une recette ne révèle pas nécessairement l’application réelle du liquide ni le mouvement du papier.
Définir et valider l’intervalle d’essuyage
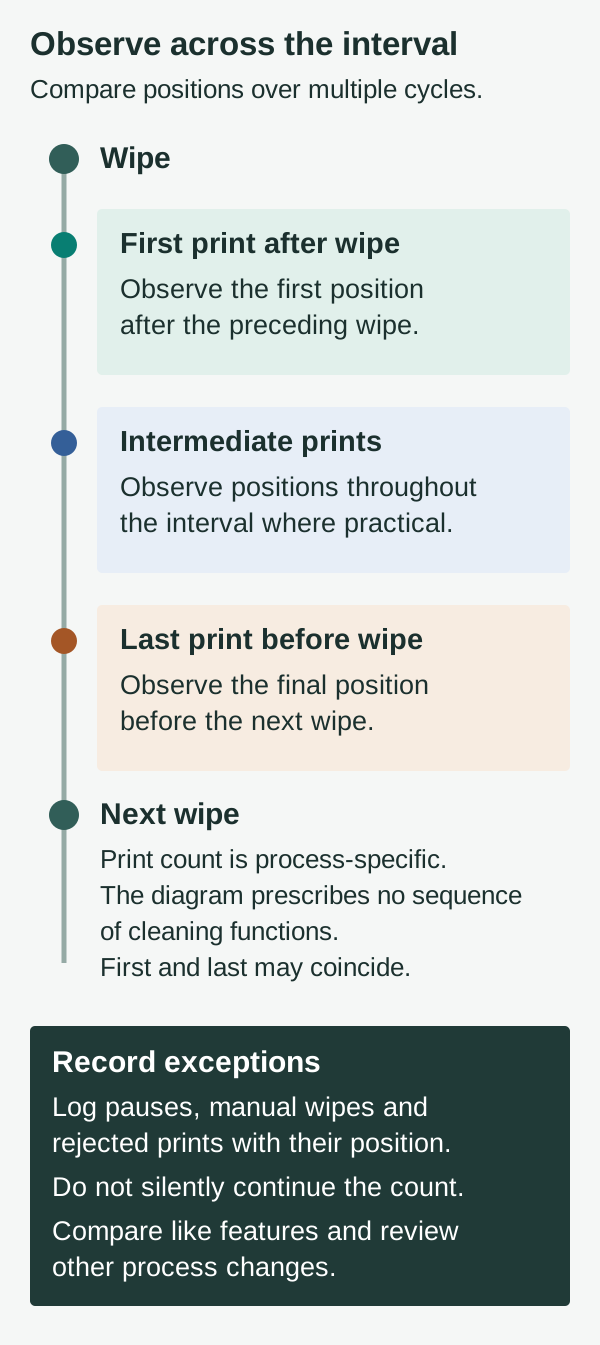
Définissez d’abord l’intervalle. Par exemple, si un essuyage a lieu après la dernière impression d’un cycle, la position 1 est la première impression après l’essuyage précédent et la position finale est celle qui précède immédiatement l’essuyage suivant. Consignez les exceptions, comme un essuyage manuel, un arrêt ou une impression rejetée, au lieu de poursuivre silencieusement le comptage.
Définissez une recette de départ. Appuyez-vous sur les instructions de l’équipement et des matériaux, le jugement technique, le risque produit et l’expérience pertinente du site. Choisissez prudemment un intervalle initial ; il s’agit d’une condition d’essai, pas d’une limite industrielle.
Convenez à l’avance des critères d’évaluation. Définissez les exigences applicables aux dépôts et aux défauts, les règles d’examen SPI, les actions d’escalade et la durée de l’essai. Incluez les zones pertinentes du circuit et les ouvertures petites ou autrement sensibles. Les exigences doivent venir des responsables produit et procédé ; l’essai de nettoyage ne les crée pas.
Collectez des données sur tout l’intervalle. Capturez les données SPI de circuits successifs à des positions connues, notamment juste avant et juste après chaque essuyage. Dans la mesure du possible, examinez le cycle complet plutôt que d’échantillonner uniquement ces deux circuits. Observez les résidus en sécurité aux arrêts autorisés et consignez-les.
Examinez les distributions, pas seulement les moyennes. Étudiez, selon le cas, le volume, la hauteur et la surface des dépôts, ainsi que les appels de défaut et leur emplacement. Observez la dispersion, les extrémités de distribution, les valeurs aberrantes et les motifs récurrents à certaines ouvertures. Comparez les mêmes caractéristiques et positions dans l’intervalle ; une moyenne sur toute la carte peut masquer un problème localisé.
Analysez le motif avant de modifier la recette. Si les dépôts se dégradent à l’approche de l’essuyage et s’améliorent après, la contamination du dessous est un contributeur plausible, mais pas nécessairement la seule cause. Confirmez le réglage SPI et examinez le support, l’étanchéité, l’état du pochoir et l’alimentation en matériaux.
Testez une solution de remplacement dans des conditions maîtrisées. Un intervalle plus court, une autre combinaison de passages ou un réglage différent du papier peut mériter une évaluation. Dans la mesure du possible, modifiez un seul facteur principal à la fois, documentez les autres et répétez suffisamment de cycles pour comprendre la variation. N’attribuez pas un écart à l’essuyage si l’état de la pâte, l’opérateur, le lot de circuits ou une autre variable majeure a changé simultanément.
Approuvez et surveillez le procédé choisi. Comparez les résultats aux critères établis avant l’essai. Selon le risque produit, incluez des conditions d’exploitation représentatives et les lots ou équipes pertinents dans la validation. Consignez la recette, l’intervalle, le plan d’inspection et les actions en cas de résultat anormal.
Un intervalle plus long n’est pas automatiquement préférable si les dernières positions présentent des dépôts instables. Un intervalle plus court n’est pas automatiquement préférable s’il ajoute des interruptions inutiles ou crée un autre problème. La décision consiste à déterminer si le cycle complet satisfait aux critères convenus dans les conditions d’essai documentées. Une constance observée ne démontre pas à elle seule la répétabilité de la mesure ni la capabilité du procédé.
Utiliser le SPI comme élément de preuve, pas comme qualification de l’assemblage
Le SPI peut révéler des variations des dépôts de pâte, mais vérifiez son programme, son alignement, ses données de référence et la fiabilité de mesure avant d’interpréter une tendance. Examinez les appels suspects avec la méthode d’inspection approuvée du site ; les artefacts de mesure et les vrais défauts de pâte nécessitent des réponses différentes.
Comparez les distributions par caractéristique et par emplacement, surtout pour les impressions juste avant et après un essuyage. Une amélioration du SPI ne démontre pas à elle seule le rendement de l’assemblage fini ni la qualification du produit. L’inspection, les essais et la qualification en aval restent des activités distinctes. Pour le contexte d’inspection et de décision, voir inspection de la pâte à braser.
Matrice de diagnostic : transformer les symptômes en vérifications
Cette matrice propose des pistes d’analyse, et non des diagnostics univoques.
| Observation | Premières vérifications | Action suivante possible |
|---|---|---|
| Les dépôts deviennent plus variables en fin de cycle et se rétablissent après l’essuyage | Données par position dans l’intervalle, résidus sous le pochoir, exécution de l’essuyage et cohérence SPI | Répéter la comparaison ; évaluer une modification maîtrisée de l’intervalle ou de la recette. |
| Des étalements de pâte ou des ponts reviennent dans la même zone du circuit | Support du circuit, planéité locale, alignement, étanchéité et état réel de la pâte | Corriger d’abord le support ou l’alignement ; vérifier l’effet sur tout le cycle. |
| Des dépôts faibles reviennent aux mêmes ouvertures, y compris juste après un essuyage | État des ouvertures, conception du pochoir, transfert de pâte et réglage SPI | Inspecter le pochoir et le réglage d’impression ; ne pas supposer que plus d’essuyages réglera le problème. |
| La première impression après un passage humide est anormale, puis les suivantes se rétablissent | Distribution du liquide, contact papier, fonctions d’essuyage choisies et compatibilité | Examiner la recette et les instructions de l’équipement ; rechercher un excès de liquide ou des résidus avant un nouvel essai. |
| Les résultats changent après le remplacement d’un rouleau de papier | Matériau correct, installation du rouleau, tension, avance et contact | Rétablir le réglage spécifié et consigner l’événement. |
| Des défauts apparaissent à plusieurs positions sans motif répétable lié à l’essuyage | Manipulation de la pâte, réglages d’impression, variation des circuits, état du pochoir et système de mesure | Examiner la stabilité globale du procédé plutôt que de régler uniquement la fréquence. |
Mettez les produits concernés en quarantaine conformément à la procédure qualité établie pendant l’analyse de la cause. Cette matrice n’autorise pas la libération de circuits suspects.
Comparaison appariée fictive
Supposons qu’un essai utilise un intervalle de six impressions, avec un essuyage après chaque sixième impression. La position 6 est juste avant l’essuyage ; la position 1 de l’intervalle suivant est juste après. Les huit paires ci-dessous comparent un dépôt au fil des cycles d’essuyage successifs et nécessitent des impressions jusqu’à l’impression 49.
Ces valeurs fictives sont des pourcentages d’une référence nominale, pas des mesures ni des limites d’acceptation.
| Paire | Avant : impression, position 6 | Valeur avant | Après : impression, position 1 | Valeur après | Après − avant |
|---|---|---|---|---|---|
| 1 | 6 | 93 % | 7 | 96 % | +3 points de pourcentage |
| 2 | 12 | 97 % | 13 | 95 % | −2 points de pourcentage |
| 3 | 18 | 91 % | 19 | 94 % | +3 points de pourcentage |
| 4 | 24 | 95 % | 25 | 97 % | +2 points de pourcentage |
| 5 | 30 | 96 % | 31 | 93 % | −3 points de pourcentage |
| 6 | 36 | 92 % | 37 | 95 % | +3 points de pourcentage |
| 7 | 42 | 98 % | 43 | 97 % | −1 point de pourcentage |
| 8 | 48 | 94 % | 49 | 96 % | +2 points de pourcentage |
La somme des valeurs avant est 756, soit 756 ÷ 8 = 94,5 %. La somme des valeurs après est 763, soit 763 ÷ 8 = 95,375 %. L’écart entre les moyennes est de 0,875 point de pourcentage.
Les différences appariées sont positives et négatives. Ce petit exemple fictif non randomisé n’estime ni l’effet de l’essuyage, ni la causalité, la répétabilité ou la capabilité. Il ne remplace pas les données des positions intermédiaires, une comparaison contrôlée, la validité des mesures ou des critères produit convenus. Une investigation réelle examinerait aussi d’autres caractéristiques critiques, les résidus et les changements de procédé concurrents.
Distinguer l’essuyage du pochoir de la réimpression d’un circuit rejeté
L’essuyage du dessous nettoie le pochoir, pas la pâte déjà imprimée sur un PCB. Si le SPI rejette un circuit, suivez la procédure de décision documentée. Selon les règles du produit et du site, le circuit peut être mis en attente, nettoyé et réimprimé, ou mis au rebut.
Lorsque le nettoyage et la réimpression sont autorisés, utilisez la méthode de nettoyage PCB approuvée et des matériaux compatibles. Vérifiez que la pâte indésirable et les résidus de nettoyage ont été éliminés, préservez l’identification et la traçabilité, puis inspectez la réimpression selon la procédure applicable. Les limites de réimpression autorisées et les exigences d’escalade relèvent des règles propres au produit. L’essuyage automatique du pochoir ne rend pas acceptable un circuit rejeté.
Liste de contrôle de transfert NPI
Avant de transférer le procédé en production, convenez des informations et des responsables nécessaires pour le reproduire et le surveiller :
- Produit et risque : Révision du circuit et du panneau, caractéristiques critiques, critères d’acceptation applicables et couverture d’inspection requise.
- Pochoir : Identification, épaisseur et révision des ouvertures, contrôles d’état, stockage et critères de remplacement ou d’escalade.
- Support et alignement : Disposition des supports, orientation du circuit, références d’alignement et vérifications de planéité et d’étanchéité.
- Matériaux : Identité de la pâte, du papier d’essuyage et du solvant ; registres de lots pertinents, exigences de manipulation et confirmations de compatibilité.
- Recette d’imprimante : Réglages d’impression, fonctions et ordre d’essuyage, définition de l’intervalle, avance papier et réglages d’alimentation en liquide et de vide, le cas échéant.
- Dossier de validation : Conditions d’essai, données par position, distributions avant/après, observations, écarts et décision d’approbation de la recette.
- Surveillance : Programme SPI et méthode d’examen, plan d’échantillonnage, règles d’alerte ou d’escalade et responsabilité de mise en quarantaine.
- Maîtrise des changements : Déclencheurs de revalidation en cas de changement de circuit, pochoir, support, pâte, papier, solvant, équipement ou recette.
- Circuits rejetés : Autorité de décision, procédure de nettoyage et de réimpression autorisée, exigences d’inspection et de traçabilité.
- Communication fournisseur : Questions ouvertes, documentation de procédé requise et contact chargé de résoudre les exceptions.
Pour un projet PCBA comprenant l’assemblage SMT, indiquez les exigences du circuit et du pochoir, les fichiers d’assemblage, les quantités et les besoins d’inspection dans votre demande de devis. Discutez des contrôles et enregistrements nécessaires pour la fabrication concernée.
Sources et périmètre
- ITW EAE, Understanding the Cleaning Process for Automatic Stencil Printers : conseils fabricant sur les fonctions d’essuyage et l’utilisation d’observations ou de données SPI pour établir une fréquence initiale. L’ordre, les matériaux et les conseils de chimie ne sont pas universels.
- Indium, Printer Process Set-up : conseils fabricant sur les réglages propres au procédé et la compatibilité solvant-pâte, sans preuve d’un optimum unique.
- MicroCare, Stencil Wiping Fabric Improves Stencil Printer Through-Put : cas de laboratoire et de terrain impliquant le fabricant. Les résultats propres aux matériaux et aux sites ne constituent pas des garanties générales.
- Circuits Assembly, Screen Printing Hacks: Cleaning Small PCBs : cas client d’un ingénieur d’une entreprise d’équipement, sans preuve qu’un ordre ou un solvant soit généralement préférable.
FAQ
À quelle fréquence faut-il essuyer le dessous d’un pochoir SMT ?
Définissez un intervalle initial pour le produit et le procédé concernés, puis validez-le au moyen d’observations des résidus et de données SPI sur plusieurs cycles d’essuyage. Il n’existe pas de nombre universel de circuits par essuyage.
Un passage humide est-il toujours nécessaire ?
Non. La nécessité dépend des contaminants, des matériaux, de l’équipement et du résultat validé. Confirmez la compatibilité et les réglages de distribution avant de l’utiliser.
Le nettoyage sous vide garantit-il des ouvertures dégagées ?
Non. Le vide peut aider à retirer les contaminants, mais son effet dépend de la machine, du contact, du papier et de l’état du pochoir. Les défauts persistants associés aux ouvertures nécessitent une investigation.
Que doivent comparer les ingénieurs avant et après un essuyage ?
Comparez les mêmes caractéristiques SPI juste avant et après chaque essuyage, notamment la dispersion, les valeurs aberrantes et les emplacements, et pas seulement la moyenne. Examinez aussi les positions intermédiaires et consignez les autres changements de procédé.
Un PCB rejeté peut-il être réimprimé après un essuyage du dessous ?
Pas simplement parce que le pochoir a été essuyé. Le PCB nécessite sa propre décision approuvée ; si nettoyage et réimpression sont autorisés, suivez les contrôles documentés de nettoyage, traçabilité et réinspection.