
Choisissez un flux de soudage en qualifiant l’ensemble du procédé d’assemblage : formulation du flux, alliage de soudure, méthode d’application, profil thermique, décision de nettoyage et exigences relatives à la carte finie. Un flux qui produit des joints d’aspect satisfaisant ne convient pas automatiquement à l’environnement électrique du produit, à ses revêtements ou à ses boîtiers de composants.
Pour une nouvelle fabrication, comparez les matériaux candidats sur des cartes représentatives et convenez des critères d’acceptation des joints et de propreté avant la production. Si la carte a déjà été soudée et que la question immédiate est l’acceptabilité des résidus visibles, consultez les résidus de flux sans nettoyage : il s’agit d’une décision de disposition, et non du point de départ pour choisir une chimie.
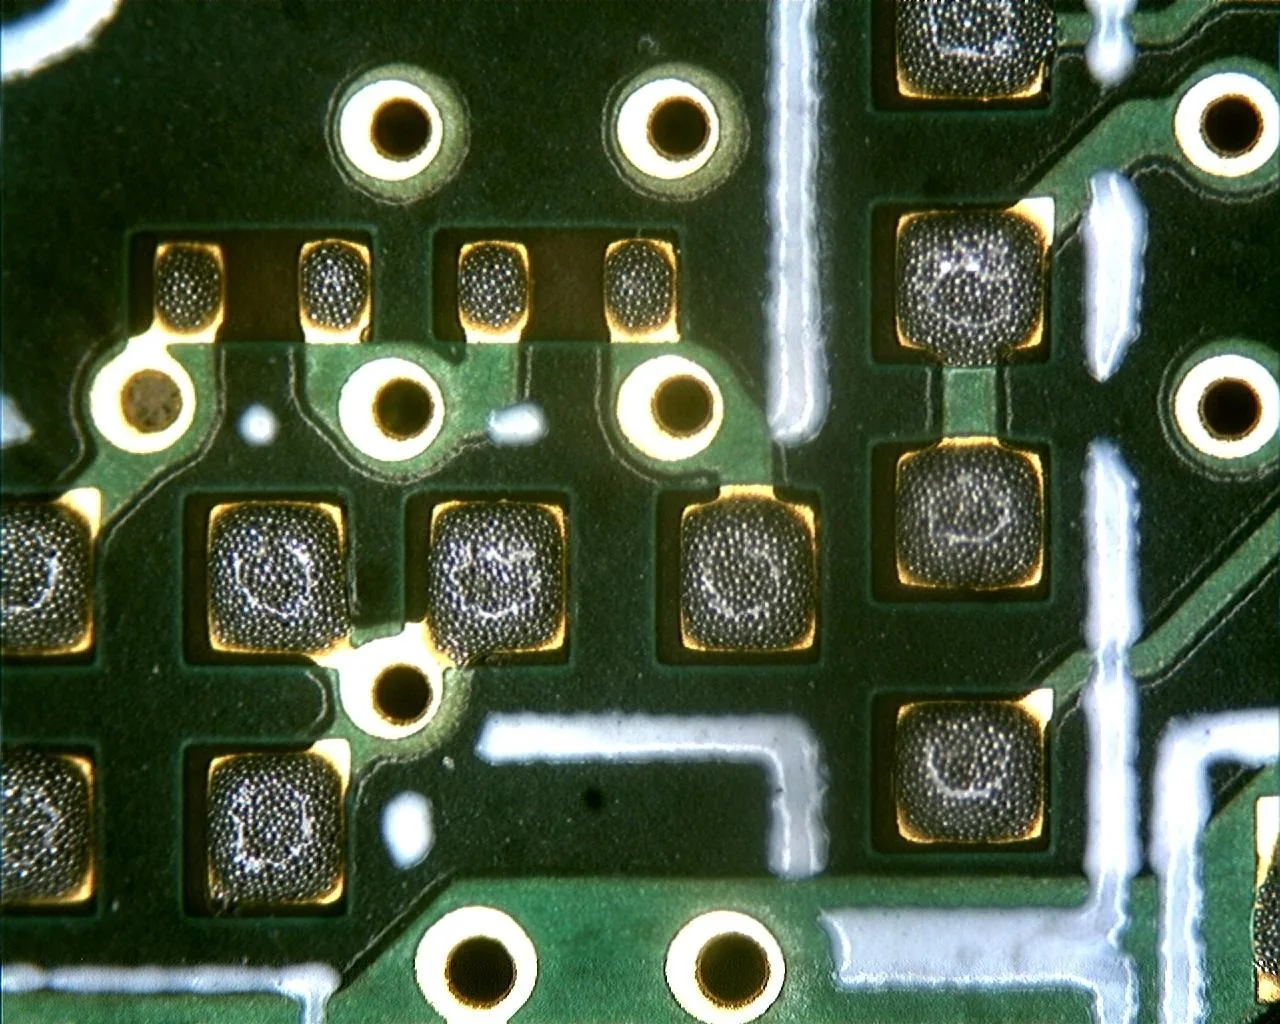
Rôle du flux dans l’assemblage de PCB
Le flux aide la soudure à mouiller les surfaces métalliques en éliminant ou en perturbant les oxydes et en limitant leur formation pendant le soudage. Ses ingrédients peuvent comprendre une base, des activateurs et des solvants ou autres agents porteurs. Leur équilibre détermine la manière dont le produit s’applique, la durée pendant laquelle il reste actif durant la chauffe et les résidus qu’il laisse.
Le flux n’est pas l’alliage de soudure. L’alliage apporte le métal qui forme le joint ; le flux prépare et protège les surfaces afin que l’alliage puisse les mouiller. Dans la pâte à braser, la poudre d’alliage est mélangée à un véhicule contenant du flux. Changer de pâte modifie donc davantage que la chimie du flux : les caractéristiques de la poudre, l’alliage et la rhéologie influent aussi sur l’impression et la refusion. Consultez le guide sur la pâte à braser pour le contexte de sélection de ce matériau.
La question pratique n’est pas « quel flux est le plus actif ? », mais de savoir si le flux est suffisamment actif pour les surfaces et le cycle thermique réels sans créer de résidus ni d’exigences de nettoyage que l’assemblage ne peut tolérer.
Comparer les catégories de flux sans les confondre avec des chimies distinctes
Des termes tels que colophane, sans nettoyage et hydrosoluble décrivent différents aspects d’un matériau. Un produit peut relever de plusieurs descriptions. Consultez toujours les données et instructions exactes du fabricant plutôt que de choisir uniquement à partir du nom de la catégorie.
| Description | Ce que le terme permet d’identifier | Utilisation possible | Point à qualifier |
|---|---|---|---|
| À base de colophane | Flux dont la base est la colophane | Pâtes, liquides ou fils fourrés, selon la formulation | Les résidus et leur nettoyabilité dépendent de la formulation complète ; la colophane ne signifie pas à elle seule que le produit est nettoyable ou sans nettoyage. |
| À base de résine | Flux dont la base est une résine | Produits formulés pour différentes méthodes de soudage et exigences de résidus | Confirmez l’activation, les résidus et la compatibilité du nettoyage pour le produit précis. |
| Sans nettoyage | Produit prévu pour un procédé où les résidus peuvent rester après le soudage | Assemblages dont la conception et l’environnement tolèrent les résidus conservés | « Sans nettoyage » ne garantit pas la compatibilité avec les circuits à haute impédance, les revêtements, les exigences d’aspect ou les étapes ultérieures. |
| Hydrosoluble | Produit prévu pour un procédé de nettoyage aqueux spécifié | Assemblages pouvant être nettoyés et suffisamment séchés après soudage | L’étiquette du produit ne prouve pas que tous les résidus réagis ou piégés seront accessibles ou éliminables sur la carte finie. |
| Flux liquide | Forme d’application distincte de la soudure | Soudage à la vague, sélectif ou application locale si la formulation le permet | La quantité appliquée, son emplacement et le séchage comptent ; tout flux liquide ne convient pas à tout procédé. |
| Fil de soudure fourré de flux | Flux contenu dans le fil de soudure | Soudage manuel ou retouche avec un alliage et une formulation appropriés | Une reprise peut introduire une seconde chimie de résidus sur une carte déjà traitée. |
| Flux de pâte à braser | Véhicule de flux combiné à de la poudre de soudure | Impression au pochoir ou autre application de pâte approuvée, suivie d’une refusion | Qualifiez la pâte comme matériau complet ; ne supposez pas qu’un flux appliqué séparément est compatible. |
Certains produits sans nettoyage utilisent de la colophane ou une résine ; un produit hydrosoluble n’est pas nécessairement défini par la même base que tous les autres produits hydrosolubles. À l’inverse, tout produit à base de colophane ou de résine ne doit pas être considéré comme sans nettoyage.
Utiliser la classification J-STD-004 comme point de départ
La norme IPC J-STD-004 fournit un cadre de classification des flux de soudage. Ses désignations de base incluent RO pour la colophane, RE pour la résine, OR pour les produits organiques et IN pour les produits inorganiques. L, M et H indiquent des niveaux d’activité au sein de la classification. Le 0 ou 1 final identifie la classification applicable aux halogénures ; consultez l’édition spécifiée de la norme pour ses définitions, sans interpréter 0 comme une affirmation générale d’absence d’halogénures. Lisez la désignation complète avec la documentation produit du fabricant.
Cette désignation aide à restreindre les options et à communiquer les caractéristiques du matériau. Elle ne constitue ni une formule complète, ni une instruction de nettoyage, ni la preuve que la carte assemblée sera fiable. Deux produits de classification similaire peuvent différer par leur méthode d’application, leur comportement thermique et leurs résidus.
Le document de Coilcraft Selecting Flux for Soldering Coilcraft Components traite des classifications et des préoccupations propres aux composants, notamment le nettoyage et le flux piégé. L’article technique Solderability and Reliability Evolution of no-Clean Solder Fluxes, publié par IPC, décrit également la composition, l’activité et les formes de flux.
Adapter le flux à l’opération de soudage
Refusion
Pour l’assemblage en montage en surface, partez d’une pâte prévue pour l’alliage, le procédé d’impression et le profil de refusion retenus. Le flux doit rester actif pendant les étapes de chauffe pertinentes et favoriser le mouillage sans laisser de résidus inacceptables.
Évaluez le profil au regard des recommandations du fournisseur de pâte et des limites thermiques des composants et du PCB. Une chauffe excessive ou un palier inadapté peut modifier le comportement du flux ; une chauffe insuffisante peut produire des joints médiocres. L’atmosphère, la finition de surface et l’oxydation antérieure peuvent également influer sur le résultat. Le guide du soudage par refusion décrit le procédé plus en détail.
N’ajoutez pas de flux liquide à la pâte et ne combinez pas de matériaux dans le seul but de corriger un défaut observé sans examen du fournisseur et qualification du procédé. Une telle modification peut affecter l’impression, le mouillage ou les résidus laissés sur l’assemblage.
Soudage à la vague et sélectif
Le soudage à la vague et le soudage sélectif utilisent souvent un flux appliqué séparément, suivi d’une chauffe et du contact avec la soudure fondue. Choisissez le produit pour l’équipement et l’opération réels : son adéquation à une méthode ne prouve pas qu’il convient à l’autre.
Maîtrisez l’emplacement et la quantité de flux appliquée. Une quantité insuffisante de flux efficace peut contribuer à un mauvais mouillage ; une application excessive ou mal dirigée peut laisser davantage de résidus à gérer, y compris sous des composants voisins. La géométrie de la carte, le préchauffage et les conditions de contact avec la soudure doivent être considérés ensemble plutôt que de régler uniquement le flux.
Le soudage sélectif exige aussi de prêter attention aux zones proches du joint : les projections, les composants adjacents et l’accès nécessaire au nettoyage éventuel peuvent déterminer si le procédé est acceptable.
Soudage manuel et retouche
Spécifiez à la fois le fil de soudure et tout flux supplémentaire. Les matériaux de retouche doivent être compatibles avec les résidus déjà présents sur la carte ainsi qu’avec tout revêtement ou nettoyage ultérieur.
Les opérateurs doivent appliquer le flux localement et éviter les dépôts incontrôlés sous ou autour des composants. Définissez si la zone retouchée doit être nettoyée, comment elle sera inspectée et si une carte traitée avec un flux de reprise différent exige une qualification supplémentaire.
Décider du nettoyage avant d’acheter le flux
Conserver les résidus sans nettoyage si l’assemblage le permet
Un procédé sans nettoyage peut supprimer une opération de nettoyage, mais seulement si le produit tolère les résidus. Évaluez la sensibilité électrique, l’humidité attendue, l’aspect, l’adhérence des revêtements, les zones de connecteurs et les exigences du client.
Des résidus visibles ne prouvent pas, à eux seuls, une défaillance de fiabilité. De même, une carte d’aspect net ne prouve pas que ses résidus sont inoffensifs. Convenez des exigences d’aspect applicables et des essais nécessaires au produit.
Le nettoyage d’un assemblage sans nettoyage peut être pertinent si la conception ou un procédé en aval l’exige. Il n’est pas automatiquement nécessaire et ne doit pas être réalisé avec un solvant quelconque. Un nettoyant inadapté ou un procédé partiel peut redistribuer les résidus, laisser des dépôts dans des zones inaccessibles ou affecter les composants. Qualifiez le nettoyant, l’équipement, le rinçage et le séchage comme un système.
Nettoyer un flux hydrosoluble avec un procédé approuvé
Un flux hydrosoluble prévoit généralement le nettoyage dans le procédé auquel il est destiné. Spécifiez la fenêtre et la méthode de nettoyage d’après les instructions du fabricant du flux et des composants, puis vérifiez que l’assemblage peut être nettoyé et séché.
Il ne faut pas supposer que le produit de flux et ses résidus après soudage se comportent à l’identique. La chauffe peut modifier les résidus et les boîtiers à faible garde, connecteurs ou zones blindées peuvent rendre leur élimination difficile. Le simple accès de l’eau ne prouve pas l’élimination des résidus.
Vérifiez les instructions de chaque composant avant le nettoyage. Par exemple, Coilcraft signale que le flux peut pénétrer dans certains inducteurs et transformateurs bobinés, et que le lavage peut entraîner les résidus plus profondément dans le bobinage. Certaines pièces peuvent limiter l’exposition à l’eau, aux agents de nettoyage, à la pression ou aux conditions de séchage. Si un composant ne supporte pas le procédé envisagé, choisissez un procédé compatible ou résolvez le choix du composant avant la libération, et non après l’assemblage.
Tenir compte des procédés mixtes
Une carte peut subir une refusion de pâte, un soudage sélectif et une retouche manuelle, chacun avec un flux différent. Qualifiez ensemble les résidus et la séquence de nettoyage. Par exemple, un nettoyant adapté à un matériau peut ne pas éliminer suffisamment un autre, et une retouche ultérieure peut ajouter une contamination après un premier lavage.
Si un revêtement suit le soudage, incluez son adhérence et sa compatibilité dans l’évaluation. Définissez si un nettoyage est nécessaire avant le revêtement et après toute réparation ultérieure.
Équilibrer les défauts de soudure et le risque de propreté
Une activation plus forte ou davantage de flux ne constitue pas une solution universelle à un mouillage insuffisant. Cela peut améliorer le soudage sur une surface donnée tout en rendant la maîtrise des résidus ou le nettoyage plus exigeants. À l’inverse, limiter les dépôts peut réduire les résidus visibles, mais ne pas fournir une activation suffisante au joint.
Examinez l’ensemble du procédé avant de modifier la chimie :
- Vérifiez la soudabilité, la finition de surface, le stockage et la manutention.
- Examinez la couverture et la quantité appliquées.
- Comparez les conditions réelles de chauffe aux instructions relatives aux matériaux et composants.
- Vérifiez l’alliage, l’état de la pâte et les réglages de l’équipement de soudage.
- Examinez la conception des joints et leur accessibilité, y compris les zones où les résidus peuvent rester piégés.
Un essai doit comparer les joints obtenus et l’état de propreté ou de résidus conservés. Un assemblage d’aspect plus propre n’est pas automatiquement le choix le moins risqué s’il présente un mauvais mouillage ; un procédé de soudage à haut rendement ne suffit pas si ses résidus sont incompatibles avec le produit. L’option à retenir dépend de la conception et des critères d’acceptation, et ne garantit pas un résultat économique particulier.
Qualifier sur des assemblages représentatifs
Utilisez des matériaux, une géométrie et un historique de procédé représentatifs. Incluez les emplacements difficiles, tels que les boîtiers à faible garde, les connecteurs et les joints soudés sélectivement, ainsi que le parcours de reprise prévu. Consignez les références produits et lots du flux et de la soudure, les réglages d’application, les cycles thermiques et les conditions de nettoyage afin de pouvoir reproduire les résultats.
Un plan de qualification peut inclure :
- Évaluation des joints de soudure : inspectez le mouillage et les défauts pertinents selon des critères convenus. Le guide d’inspection des PCB explique la place de l’inspection dans la maîtrise de l’assemblage.
- Évaluation des résidus et du nettoyage : examinez les zones accessibles et à risque, et vérifiez si le nettoyage choisi atteint et sèche correctement l’assemblage.
- Évaluation électrique et de fiabilité : si la conception et l’environnement le justifient, convenez d’essais tels que la résistance d’isolement de surface sous humidité et polarisation contrôlées, une évaluation de corrosion ou des essais fonctionnels pertinents.
- Compatibilité en aval : évaluez le revêtement, le collage ou les autres opérations ultérieures lorsqu’ils font partie de la fabrication.
- Évaluation des reprises : répétez les vérifications pertinentes après l’opération de retouche ou de réparation prévue.
Convenez des méthodes d’essai, des échantillons, des conditions et des critères d’acceptation avant les essais. Un essai de classification du matériau ne remplace pas l’évaluation du produit assemblé, et une mesure globale de propreté ne prouve pas à elle seule que chaque zone locale est propre ou fiable. Attribuez les essais spécialisés au client, à l’assembleur ou à un laboratoire externe convenu dans le plan de projet.
Estimer le flux liquide sans considérer l’estimation comme une norme
Pour un lot hypothétique de 120 cartes, supposons que le procédé applique 0,5 g de flux liquide par carte :
- Application sur les cartes : 120 × 0,5 g = 60 g
- Pertes de procédé supposées : 10 g
- Quantité prévue : 60 g + 10 g = 70 g
Les 0,5 g sont une donnée illustrative, et non un taux d’application recommandé. Les 10 g représentent la perte totale supposée pour cet exemple. La consommation réelle dépend de la formulation, de l’équipement, de la couverture et de la procédure d’exploitation ; validez-la lors de la mise au point et en production. Ce calcul concerne le flux liquide appliqué séparément, et non la fraction de flux d’une pâte à braser.
Intégrer la décision à la libération et à la demande de devis
Un dossier d’assemblage utile rend la décision de chimie et de nettoyage applicable. Incluez :
- Contexte produit et risques : environnement de fonctionnement, fonctions électriques sensibles, projets de revêtement ou de collage et exigences client relatives aux résidus.
- Matériaux : pâte à braser, alliage, flux liquide et fil ou flux de retouche approuvés, identifiés par fabricant et désignation produit ; indiquez les éventuelles solutions de remplacement autorisées.
- Procédés : étapes de refusion, vague, soudage sélectif et soudage manuel ; précisez où chaque flux est utilisé et si des résidus mixtes sont attendus.
- Contraintes des composants : instructions pertinentes de nettoyage et de température, notamment pour les pièces qui limitent l’immersion, la pulvérisation, les solvants ou le séchage.
- Disposition du nettoyage : conserver les résidus ou nettoyer ; si un nettoyage est requis, indiquez le procédé approuvé, le moment, le rinçage et les exigences de séchage convenues.
- Acceptation : plans et critères d’inspection applicables, exigences d’aspect des résidus, essais électriques ou de fiabilité convenus, plan d’échantillonnage et limites d’acceptation.
- Maîtrise des changements : approbation requise pour les substitutions de matériaux, changements de nettoyage, modifications thermiques et matériaux de reprise.
- Dossiers et responsabilités : responsable de la traçabilité des matériaux et des dossiers de procédé, de l’inspection ou des essais, ainsi que de l’approbation des dérogations et de la disposition finale.
Le responsable de la conception doit communiquer les exigences fonctionnelles et environnementales ; le fournisseur d’assemblage doit proposer ou confirmer un procédé fabricable dans le périmètre convenu. Aucun des deux ne doit supposer que l’autre a approuvé une substitution de flux non spécifiée.
Pour discuter d’un assemblage, transmettez ces éléments via une demande de devis ou contactez HILPCB. Les exigences peuvent être examinées dans le périmètre convenu pour l’assemblage SMT ou l’assemblage clé en main ; l’approvisionnement des matériaux, le nettoyage, les essais et les livrables doivent être définis dans l’accord de projet.
FAQ
Un flux à base de colophane est-il toujours sans nettoyage ?
Non. La colophane désigne une base ; « sans nettoyage » décrit une approche prévue de gestion des résidus. Vérifiez la formulation et les instructions exactes.
Sans nettoyage signifie-t-il que la carte ne doit jamais être nettoyée ?
Non. Certains produits ou procédés en aval peuvent exiger un nettoyage, mais le procédé doit être qualifié pour le flux et les composants.
Les résidus d’un flux hydrosoluble peuvent-ils toujours être éliminés à l’eau ?
Pas nécessairement. La chauffe, les résidus piégés, la géométrie des composants et le procédé complet de nettoyage déterminent leur élimination et le séchage.
Une classe J-STD-004 garantit-elle la fiabilité de la carte ?
Non. Elle classe le flux selon le cadre applicable ; la carte assemblée et son environnement de service prévu doivent encore être évalués.
Puis-je utiliser un autre flux pour une retouche manuelle ?
Éventuellement, si son alliage, ses résidus, son nettoyage et sa compatibilité en aval sont approuvés pour l’assemblage. Incluez le parcours de retouche dans la qualification.