
Avant de former la broche d’un composant traversant, faites correspondre le dessin exact du composant et sa géométrie de broche autorisée avec les trous finis de la carte, l’écartement requis, l’orientation de montage et le plan d’assemblage. Ne formez les broches que si cette combinaison est autorisée et si la pièce obtenue peut respecter les dimensions approuvées sans être forcée dans la carte.
Une empreinte qui semble proche ne suffit pas. La décision dépend du composant et des révisions de carte concernés, des instructions applicables du fabricant et des critères d’acceptation de l’assemblage. Si ces sources sont contradictoires, arrêtez-vous et faites résoudre le conflit par les parties autorisées au lieu de considérer le formage comme une solution de contournement.
Pour un contexte plus général sur l’assemblage, consultez l’assemblage traversant. Ce guide porte sur la décision de préparation et les éléments de preuve nécessaires pour une première pièce.
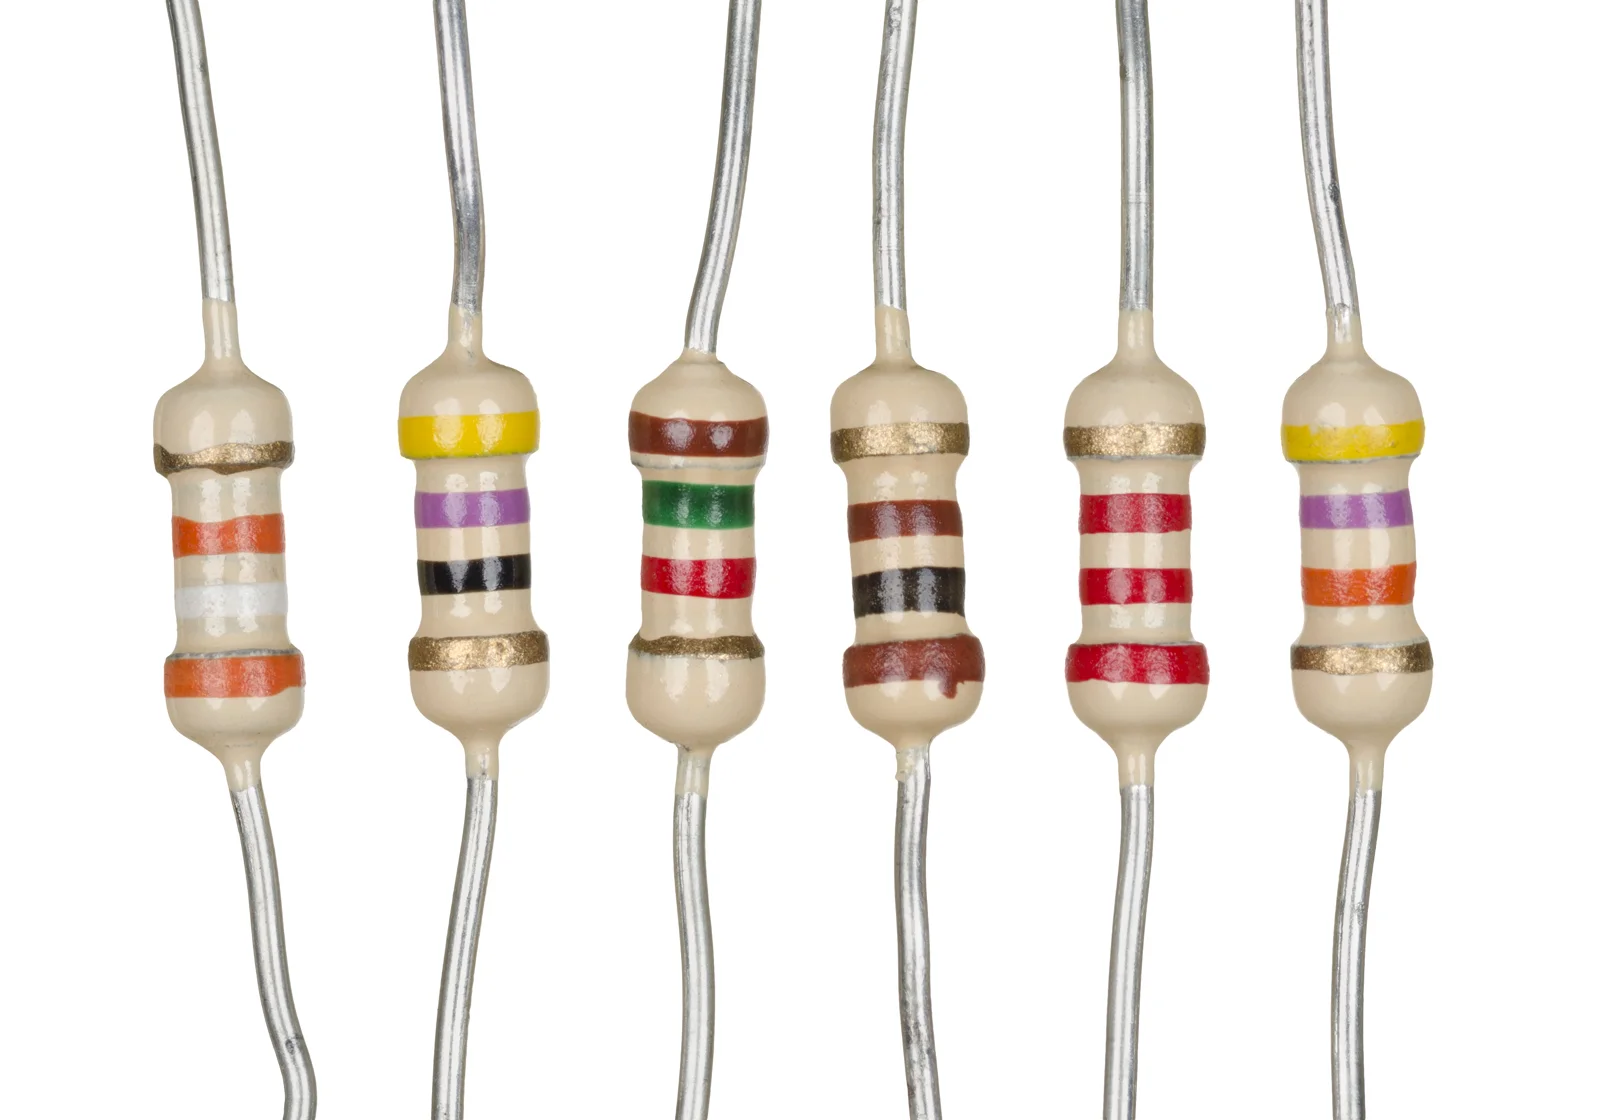
La photo montre des résistances à broches axiales à titre d’exemples généraux. Elle ne montre pas une forme de broche approuvée et ne définit pas une tolérance de formage pour une pièce quelconque.
Commencer par la carte qui recevra le composant
Identifiez les révisions exactes de la carte et de l’empreinte, puis établissez la géométrie des trous finis à l’emplacement prévu du composant. Utilisez les informations de fabrication et d’assemblage approuvées, ainsi que des mesures ou des dossiers de fabrication d’une carte représentative, lorsqu’ils sont disponibles et appropriés.
L’entraxe pertinent est la distance entre les centres des trous finis dans leur disposition réelle. Ce n’est ni la distance entre les bords des pastilles, ni l’espacement des repères de sérigraphie, ni une mesure estimée à partir d’une image. Consignez les dimensions des trous et leurs variations admissibles, ainsi que les positions des centres. Une simple correspondance de l’entraxe nominal ne prouve pas que les broches entreront dans les trous.
Pour distinguer l’ouverture finie du diamètre de perçage de production, consultez la taille du trou fini et la tolérance de perçage. Confirmez l’ajustement et les tolérances par rapport aux exigences réelles du composant et de la carte.
Déterminez quelle broche va dans chaque trou. Pour les pièces polarisées ou dont l’orientation est sensible d’une autre manière, respectez l’identification et l’orientation de montage spécifiées. Établissez également :
- L’écartement requis ou autorisé, mesuré depuis les références spécifiées de la carte et du composant.
- La position prévue du composant par rapport aux pièces voisines, aux éléments du boîtier et aux zones d’exclusion.
- L’épaisseur de la carte et les exigences du plan d’assemblage relatives à la saillie des broches et aux opérations suivantes.
- Toute exigence approuvée de dégagement, de support, de nettoyage, de thermique ou d’inspection qui influe sur le placement.
N’attribuez pas un écartement simplement parce qu’il semble pratique. Si la conception ou la documentation du composant ne précise pas une condition de montage importante, obtenez une décision avant de préparer les pièces de production.
Comprendre la géométrie, pas seulement la catégorie
Un composant axial a généralement des broches qui sortent des extrémités opposées de son corps. Une empreinte peut placer les trous de sorte que les broches doivent avoir une orientation ou une forme particulière pour les atteindre. La position du corps entre ces trous et les points de sortie à ses extrémités sont importants pour l’ajustement.
Un composant radial a généralement des broches qui sortent du même côté du corps. L’espacement naturel de ses broches, tout préformage existant, le contour du corps et les repères d’orientation influent sur sa correspondance avec l’empreinte. Une pièce radiale peut malgré tout présenter un entraxe ou un montage incompatible.
Aucune de ces descriptions n’autorise le pliage. Une broche axiale n’est pas automatiquement formable, et une broche radiale n’est pas automatiquement prête à être insérée sans préparation. Certains composants sont livrés avec une géométrie préformée approuvée ; d’autres peuvent nécessiter une autre pièce ou une autre empreinte lorsque leur géométrie naturelle ne convient pas. Vérifiez les instructions correspondant à la pièce et au boîtier exacts au lieu de reprendre une règle d’un dispositif qui lui ressemble.
Établir les instructions qui font autorité
Rassemblez les documents actuels et applicables avant de choisir un outil ou de préparer un échantillon. Selon le projet, ils peuvent comprendre :
- Le dessin du fabricant du composant exact, l’identification de la pièce et les instructions de formage des broches.
- Le dessin de fabrication de la carte et les informations d’empreinte pour les révisions concernées.
- Le dessin d’assemblage, les exigences d’orientation et d’écartement, ainsi que le plan d’assemblage approuvé.
- Les documents d’inspection et d’acceptation applicables, y compris toute dérogation autorisée.
- Tout montage, outil ou instruction de travail approuvé et propre à l’opération.
Vérifiez et suivez les instructions exactes du composant, et confirmez que les documents s’appliquent au boîtier et à la configuration de broches fournis. Par exemple, Lead Forming of Axial-Lead Packages d’onsemi, Rev. 0, January 2009, fournit des recommandations pour les boîtiers axiaux à corps plastique abordés dans ce document ; ce n’est ni une règle universelle ni une autorisation de former une pièce particulière. Les identifiants de sa première page, AND8390/D et AND8389/D, diffèrent ; confirmez donc auprès du fabricant le document et la révision exacts applicables. Une note d’application du fabricant portant sur un boîtier ne fait pas autorité pour appliquer les mêmes limites à un autre. Si un document comporte des identifiants, des révisions ou des exigences contradictoires, ne devinez pas quelle version prévaut ; demandez au fabricant ou à une autre partie technique autorisée de préciser le document applicable.
Lorsqu’une empreinte ou une fiche de pièce doit être corrigée, la gestion des bibliothèques ECAD explique comment examiner et publier les données liées du composant et de l’empreinte.
Recherchez ce que les instructions autorisent réellement : si le formage est permis, quelles zones de broche peuvent être formées, comment soutenir la broche, quelles conditions d’outillage s’appliquent et quelles dimensions et conditions de surface doivent être acceptées ensuite. Ne complétez pas les valeurs manquantes par un rayon de pliage générique, une distance par rapport au corps, un nombre de pliages ou une limite de déformation.
Exemple de différence entre l’entraxe des broches et celui des trous
L’exemple suivant est hypothétique : ses dimensions ne sont ni des tolérances ni des instructions pour plier un composant réel.
Supposons que deux axes de broches, mesurés à l’état libre dans le plan de comparaison pertinent, soient espacés de 12.0 mm. Les centres des trous finis correspondants sont espacés de 10.0 mm.
La différence d’entraxe est :
12.0 mm − 10.0 mm = 2.0 mm
Ce calcul met en évidence un décalage nominal. Il ne prouve pas que l’une ou l’autre broche peut bouger sans risque, que les broches doivent bouger de façon égale, ni que la géométrie obtenue conviendrait aux trous. Il ne renseigne pas non plus sur la déformation admissible des broches, le dégagement du corps, l’écartement ou les variations de fabrication.
Comparez les dimensions dans le même sens et dans le plan spécifié pour la géométrie de montage prévue. Une mesure à une autre hauteur peut différer lorsque les broches sont inclinées. La différence de 2.0 mm est entre des valeurs nominales centre à centre ; ce n’est ni un déplacement de pliage par broche ni un calcul de dégagement.
L’étape suivante consiste à vérifier la géométrie autorisée pour le composant exact par rapport aux exigences de la carte et de l’assemblage. Selon ces exigences, la solution peut être une forme de broche approuvée, une autre configuration du composant, une modification de l’empreinte ou une autre décision autorisée. Si l’autorisation ou les dimensions nécessaires ne sont pas disponibles, le calcul justifie une demande de clarification, pas le fait de forcer la pièce en place.
Décider si le formage est l’opération appropriée
Comparez la géométrie et les tolérances du composant fourni avec la disposition des trous finis et toutes les dimensions de montage approuvées. Évaluez l’étendue des variations pertinentes, et pas seulement une superposition nominale des dessins. L’évaluation doit tenir compte de la taille et de la position des broches, de la taille et de la position des trous finis, de l’écartement, de l’orientation du corps et de tout critère spécifié d’ajustement ou de dégagement.
Une pièce que l’on peut pousser dans les trous n’est pas nécessairement conforme. Forcer les broches lors de l’insertion peut imposer des contraintes imprévues aux broches ou au boîtier et masquer un problème d’entraxe à l’état libre. À l’inverse, les centres des broches n’ont pas nécessairement à coïncider exactement avec les centres nominaux des trous si la conception approuvée et les critères d’acceptation autorisent l’ajustement obtenu. Les documents faisant autorité doivent trancher cette question.
Choisissez parmi les voies autorisées :
- Utiliser la géométrie fournie si elle satisfait aux exigences applicables sans ajustement non approuvé.
- Former les broches si les instructions du composant exact autorisent la géométrie proposée et si les exigences d’assemblage restent satisfaites.
- Suspendre l’opération pour une décision technique si la géométrie autorisée du composant et les exigences de la carte ne peuvent être conciliées, ou si les instructions nécessaires manquent.
Ne remplacez pas une orientation de montage, un écartement ou un composant uniquement pour faire correspondre l’entraxe. Ces changements affectent l’assemblage et exigent l’autorisation appropriée.
Lorsqu’une autre pièce est proposée, la liste de contrôle d’approbation de substitution d’un composant explique comment définir son identité et le périmètre de son approbation.
Protéger le composant pendant la préparation
Lorsque le formage est autorisé, suivez les instructions exactes du fabricant pour soutenir la broche et réaliser l’opération. Utilisez l’outillage et la méthode spécifiés ou approuvés pour cette pièce. N’utilisez pas le corps du composant comme levier et ne comptez pas sur lui pour résister à l’effort de formage. Évitez toute torsion involontaire des broches ou du corps.
Le dispositif de support est important, car le changement de forme prévu de la broche ne doit pas transmettre une force incontrôlée à sa sortie ou au boîtier. Ne déduisez pas l’emplacement du support à partir d’un autre boîtier ou d’une illustration générique ; utilisez les instructions applicables au composant réel.
Protégez également le revêtement des broches. Vérifiez que l’outillage et la méthode de manipulation approuvés ne créent pas d’entailles, de rainures, de dommages au revêtement, de contamination ou d’autres conditions inacceptables interdites par les critères d’acceptation. Les surfaces de contact du montage et les pratiques de manipulation doivent convenir au revêtement spécifié.
Ne coupez les broches et n’effectuez aucune autre préparation que selon les instructions approuvées du composant et le plan d’assemblage. Ce guide ne prescrit aucun ordre universel de coupe. Si les instructions ne précisent pas clairement la séquence des opérations, résolvez la question avant de continuer.
Mesurer et inspecter la première pièce
Préparez une première pièce en utilisant la méthode et le réglage d’outil approuvés prévus. Avant d’évaluer l’ajustement, mesurez la géométrie formée des broches à leur état libre : les broches ne doivent pas être maintenues dans la carte ni forcées dans une position pendant la détermination de leur entraxe. Utilisez les points de référence ou le plan de mesure spécifiés et un équipement de mesure adapté.
Il s’agit d’une méthode pratique d’examen ; les documents applicables du composant, de l’assemblage et du client déterminent l’inspection et l’acceptation requises. Ils peuvent également spécifier d’autres mesures ou vérifications.
Comparez les résultats aux dimensions approuvées et aux critères d’acceptation. Selon le dessin et le plan d’assemblage, l’examen de la première pièce peut inclure :
- L’entraxe des broches et la position de chaque broche par rapport à la référence spécifiée.
- L’orientation des broches et les autres caractéristiques approuvées de la géométrie formée.
- La position du corps et l’écartement requis ou autorisé.
- La longueur ou la saillie des broches lorsque cela est spécifié.
- L’état de surface, y compris le revêtement des broches et l’état visible du boîtier.
- L’identification et l’orientation du composant.
- L’ajustement sur une carte représentative, sans utiliser la force d’insertion pour corriger la géométrie.
Utilisez la méthode d’inspection et les critères approuvés pour chaque caractéristique. Une simple évaluation visuelle peut ne pas établir qu’une caractéristique dimensionnelle est acceptable ; une simple mesure d’entraxe ne prouve pas que toutes les autres exigences de montage sont satisfaites. Si la première pièce échoue ou si le résultat est ambigu, arrêtez-vous et faites évaluer l’écart avant de poursuivre.
Un contrôle de continuité ou une inspection visuelle ne peut pas prouver l’intégrité interne du boîtier. Si la manipulation, le formage, l’insertion ou l’inspection fait suspecter un dommage, identifiez et séparez le composant concerné, puis obtenez la décision appropriée selon le processus du projet. Ne le libérez pas simplement parce qu’il semble intact ou réussit le contrôle de continuité.
Relier chaque contrôle de la première pièce à une décision
Le tableau suivant est un aide-mémoire vierge, pas une spécification d’acceptation. Indiquez la limite applicable et sa révision avant de consigner un résultat ; une limite manquante reste non résolue.
| Caractéristique et étape | Exigence à identifier | Observation à consigner | Décision si l’information manque |
|---|---|---|---|
| Autorisation de formage, avant le travail | Pièce exacte et instruction applicable autorisant l’opération proposée | ID du document, révision et forme proposée | Suspendre l’opération jusqu’à clarification de l’applicabilité. |
| Géométrie des broches, après formage et avant insertion | Plan de mesure, dimensions et tolérances spécifiés | Mesures à l’état libre et équipement utilisé | Ne pas déduire l’acceptation de l’entraxe nominal des trous. |
| Position du corps et écartement, pendant l’examen d’ajustement | Références d’assemblage applicables et condition de montage autorisée | Ajustement sur une carte représentative et position mesurée lorsque spécifiée | Résoudre l’exigence de montage avant la libération. |
| Revêtement et état du boîtier, après formage | Méthode d’inspection et critères d’acceptation applicables | Constatations visibles, y compris tout dommage suspecté | Séparer les pièces suspectes et obtenir une décision. |
| Approbation, avant la production | Évaluateur requis, périmètre de la première pièce et configuration | Résultat de l’examen, exceptions et révisions associées | Maintenir la décision de production en attente. |
Une première pièce fournit des éléments de preuve pour la configuration et les contrôles identifiés ; elle n’établit pas à elle seule la capacité du procédé et ne contrôle pas chaque unité. Le processus d’inspection du premier article de PCB traite de l’examen plus large au niveau de l’assemblage.
Consigner les réglages et l’acceptation versionnée
Le dossier de première pièce doit permettre de reproduire la préparation et montrer les exigences selon lesquelles l’acceptation a été donnée. Le cas échéant, consignez :
- L’identification du composant, son boîtier et les informations pertinentes de lot ou de traçabilité.
- Les identifiants et révisions de la carte, de l’empreinte et de l’assemblage.
- Le dessin du composant faisant autorité, les instructions et les documents d’acceptation, avec leurs révisions.
- L’identification de l’outil ou du montage approuvé, les réglages pertinents et la révision de l’instruction de travail.
- Les dimensions contrôlées, la méthode ou l’équipement de mesure et les résultats observés.
- L’identification de la première pièce, le résultat de l’inspection et tout écart ou décision associée.
- L’acceptation de l’évaluateur autorisé, liée à la configuration et aux versions de documents précises.
Ce dossier doit être créé pour le travail réel ; il ne prouve pas qu’un outil, un fournisseur ou un procédé particulier a déjà été approuvé. Si la pièce, la carte, les instructions, l’outillage ou les critères d’acceptation changent, déterminez si l’acceptation existante reste applicable ou si un nouvel examen est nécessaire.
Pour le dossier de fabrication plus large, la liste de contrôle du rapport d’inspection d’assemblage PCB montre comment relier le périmètre d’inspection, les résultats et les exceptions à la configuration de l’assemblage.
Arrêter lorsque les exigences sont contradictoires
Arrêtez la préparation si le dessin ne correspond pas à la pièce fournie, si la disposition des trous finis est incompatible avec la géométrie de broche autorisée, si l’écartement ne peut être respecté ou si les instructions ne résolvent pas une condition de formage nécessaire. Arrêtez-vous également si l’outillage endommage le revêtement, si la première pièce échoue ou si un dommage du boîtier est suspecté.
Transmettez les informations pertinentes sur la pièce et la carte, les mesures, les révisions de documents et le problème proposé aux parties autorisées à le résoudre. Il peut s’agir de l’autorité de conception, du fabricant du composant, des représentants qualité et de l’organisme responsable du plan d’assemblage. Consignez la décision et toute révision ou décision autorisée qui en résulte avant de reprendre.
Pour l’ensemble plus large des fichiers de fabrication et d’assemblage, utilisez la liste de contrôle de transfert de conception PCB. Le guide de devis d’assemblage PCB aide également à définir les exigences particulières de montage, d’outillage et d’inspection pour l’établissement du prix.
Pour discuter d’un projet d’assemblage, joignez les dessins et exigences applicables à votre demande de devis.
Foire aux questions
Puis-je plier une broche axiale pour l’adapter à un entraxe de trous plus rapproché ?
Uniquement si les instructions du composant exact autorisent l’opération de formage proposée et si le résultat respecte les exigences approuvées de la carte et de l’assemblage. La géométrie axiale à elle seule n’autorise pas le pliage.
Les broches radiales ne nécessitent-elles aucune préparation si elles semblent alignées ?
Pas nécessairement. Comparez leur géométrie à l’état libre avec la disposition des trous finis et vérifiez l’orientation, l’écartement et les autres dimensions applicables. Si un ajustement est nécessaire, confirmez que la pièce exacte l’autorise avant le formage.
Dois-je mesurer l’entraxe lorsque le composant est inséré ?
Déterminez l’entraxe formé à l’état libre, à l’aide des références de mesure spécifiées. Un contrôle séparé de l’ajustement peut être approprié, mais l’insertion peut maintenir ou forcer les broches dans une position qui masque leur géométrie réelle à l’état libre.
Un contrôle de continuité réussi suffit-il après qu’une broche a subi une contrainte ?
Non. La continuité et l’inspection visuelle ne peuvent pas prouver l’intégrité interne du boîtier. Séparez tout composant dont l’état laisse suspecter un dommage et obtenez la décision appropriée au lieu de supposer qu’il est intact.
Que faire si les instructions du fabricant et le dessin d’assemblage sont contradictoires ?
Arrêtez-vous et identifiez les exigences contradictoires ainsi que les révisions des documents. Demandez aux parties autorisées de la conception, du composant, de l’assemblage et de la qualité, selon le cas, de résoudre l’écart ; consignez leur décision avant de poursuivre.