
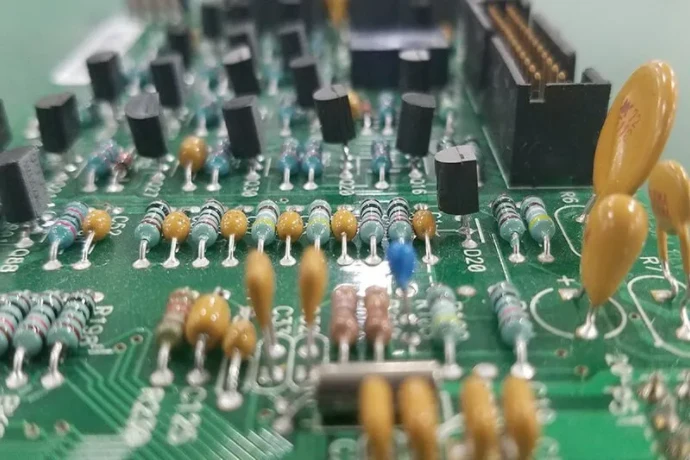
La soudure à trou traversant rend service pour les connecteurs de puissance, transformateurs, condensateurs de forte capacité et autres composants à pattes dès lors que l'assemblage réclame un maintien mécanique ou un chemin de courant approprié à travers la carte. Elle ne fournit à elle seule ni calibre de courant ni avantage thermique : la patte, le contact, le barillet métallisé, la liaison cuivrée et les conditions de refroidissement doivent tous supporter la charge.
Les alimentations et les régulateurs de refroidissement marient souvent soudure THT et assemblage SMT sur la même carte. La difficulté concrète : solder des points à forte inertie thermique sans surchauffer les pièces voisines, puis valider l'assemblage fini sous le courant et les efforts mécaniques prévus. Ces conditions, il faut les fixer avant de figer le routage du PCB et la filière d'assemblage.
Où le traversant sert la distribution d'énergie
Un réseau de distribution d'énergie (PDN) doit tenir la tension requise en charge établie comme en transitoire. Condensateurs de stockage, inductances, bornes et modules de puissance existent en boîtiers traversants ou rapportés. On choisit le composant sur ses critères électriques et mécaniques, puis on conçoit une liaison fabricable.
- Chemin de courant : exploitez les données de déclassement du composant ou du connecteur, la section des pattes, le diamètre final des perçages, la métallisation des parois et les étranglements du cuivre. Le courant entrant dans un perçage métallisé peut rejoindre les couches internes et inférieures reliées, mais l'élément le plus étroit ou le plus chaud n'en reste pas moins la limite du chemin. Comparez l'échauffement mesuré sous le courant prévu ; ni une taille de boîtier SMT générique ni un pad THT ne peuvent établir un calibre en ampères sûr. Exemple : sur un chemin supposé de 20 A avec 2 mΩ de résistance totale, I²R donne 0,8 W dissipés. Le calcul localise une source de chaleur ; il ne prouve pas que le connecteur ou la soudure puissent la supporter.
- Maintien mécanique : les connecteurs à broches et les composants lourds tirent avantage d'une fixation traversant la carte. Recourez à des chevilles de montage, des équerres ou un appui de châssis quand l'effort d'insertion, la traction sur le câble ou la masse de la pièce accableraient sinon les points de soudure. Validez les exigences réelles de choc, de vibration et de cycles d'accouplement, sans supposer que les soudures THT sont un multiple figé plus robustes que le SMT.
- Flux de chaleur : pattes, languette et boîtier offrent des chemins thermiques différents. Un boîtier de puissance THT destiné à un dissipateur rejette souvent l'essentiel de la chaleur par son boîtier ; un boîtier SMT à plage exposée transfère quant à lui efficacement la chaleur dans le cuivre du PCB. Servez-vous du modèle thermique du boîtier et des consignes de montage pour arbitrer entre cuivre d'étalement, vias thermiques ou dissipateur. PCB à forte conductivité thermique est une option quand le substrat ou la couche d'isolation constitue le goulot, pas une amélioration universelle pour toute carte de puissance.
Cibles d'impédance du PDN et découplage THT–SMT
Déduisez l'impédance cible d'un rail de l'excursion de tension admise et du pas de courant de charge : Ztarget ≈ ΔV / ΔI. En première approximation, 50 mV de marge pour un échelon de 10 A reviennent à 5 mΩ. Répartissez ce budget de tension entre chute continue, réponse du régulateur, ESR des condensateurs et inductance des interconnexions ; c'est la spécification transitoire réelle de la charge qui arbitre le design final.
- Stockage d'énergie et réponse du régulateur : les gros condensateurs électrolytiques ou polymères couvrent les variations de charge lentes pendant que la boucle de régulation agit. Il existe des options en THT comme en SMT. Comparez la capacité dans les conditions réelles de service, l'ESR, le courant d'ondulation admissible, la durée de vie et les contraintes de montage.
- Découplage carte : des liaisons MLCC à faible inductance près des broches de charge absorbent les variations plus rapides. Choisissez les valeurs d'après les recommandations du fabricant de circuits et un modèle intégrant l'effet de polarisation continue, l'ESR, l'ESL et l'inductance de montage. Mélanger des valeurs n'aplanit pas automatiquement l'impédance ; des branches parallèles peuvent au contraire faire surgir des pics d'antirésonance.
- Réponse des boîtiers et des plans : à plus haute fréquence, la capacité boîtier/die, la géométrie des plans et les chemins de retour courts prennent le pas. Les fréquences de croisement dépendent des modèles de composants et des interconnexions ; ne découpez pas des bandes de fréquences fixes selon le seul critère THT contre SMT.
Tout au long des phases NPI EVT/DVT/PVT (introduction de nouveau produit), la validation du PDN est une tâche centrale. Pendant l'EVT (vérification d'ingénierie), les ingénieurs mesurent l'impédance réelle des cartes prototype à l'analyseur de réseaux vectoriels (VNA) et la comparent à la courbe simulée impédance-fréquence pour vérifier la conformité du design. Au DVT (validation de la conception), les tests de transitoire de charge se corsent : des charges électroniques simulent les échelons de courant du pire cas (dI/dt) tandis qu'on observe l'affaissement (Vdroop) et le dépassement de tension, afin de s'assurer que la stratégie conjuguant THT et SMT tient ses promesses en conditions réelles.
⚡ Démarche de conception et de vérification du PDN
De l'impédance cible à la vérification physique, pour garantir l'intégrité du réseau de distribution d'énergie (PDN).
Définir l'impédance cible du rail à partir de l'ondulation admissible et du spectre de courant transitoire (sans postuler une limite universelle de 1 mΩ), puis l'ondulation de tension et l'affaissement transitoire admis.
Associer condensateurs THT de forte capacité et céramiques SMT à l'aide des modèles SPICE ou paramètres S du fabricant, parasitiques de montage compris.
Mener des simulations fréquentielles (impédance) et temporelles (transitoire) avec des outils professionnels, paramètres parasites du PCB inclus.
Suivre le principe du « chemin le plus court », placer les condensateurs de découplage au plus près des charges, préserver l'intégrité des plans et réduire les boucles.
En phase NPI, mesurer l'impédance au VNA et les transitoires à l'oscilloscope, puis itérer en confrontant mesures réelles et simulations.
Boucler la FAI, valider les paramètres critiques du procédé tels que la soudure THT, puis graver les standards dans les SOP.
Charges transitoires : calculez la surtaxe de la liaison
Un échelon de charge sollicite simultanément le régulateur et l'interconnexion locale. Pour un changement illustratif de 10 A en 1 µs, une boucle de courant supposée de 5 nH apporte déjà V = L × dI/dt = 50 mV, sans compter la résistance ni la réponse des condensateurs. Raccourcir la boucle d'aller-retour peut donc peser autant qu'ajouter de la capacité. Il s'agit d'un exemple de calcul, non d'une spécification processeur ni d'un résultat mesuré chez HILPCB.
Condensateurs de stockage, MLCC de proximité, capacité de boîtier et régulateur répondent ensemble selon leurs impédances ; ils ne se passent pas le relais à des frontières fixes en nanosecondes ou microsecondes. Simulez le rail, appliquez ensuite l'échelon de charge spécifié et mesurez affaissement, dépassement et temps de rétablissement avec un dispositif de mesure à faible inductance adapté.
- Réduire l'inductance de montage : gardez courtes les boucles de courant des condensateurs et des connecteurs. Une patte THT métallisée rejoint déjà les couches assignées au réseau ; des vias supplémentaires n'aident que là où ils améliorent réellement le chemin de courant ou de retour, et leur géométrie doit figurer dans le modèle.
- Arbitrer entre cuivre et accès à la soudure : pistes larges et plans cuivrés abaissent la résistance. Les PCB à cuivre épais, y compris en 3 oz et plus, rendent service quand la section de cuivre borne le design, mais un cuivre plus épais ne garantit pas à lui seul une faible inductance de boucle. Il alourdit aussi l'inertie thermique à la soudure et affecte les exigences de gravure et d'espacement.
Thermal relief, accès à la soudure et revêtement conforme
Une soudure de puissance doit conduire le courant en service et atteindre la température de soudure en fabrication. Un raccord direct au plan améliore la conduction électrique mais peut arracher la chaleur au barillet pendant la soudure ; les spokes de thermal relief limitent cette dissipation de chaleur, au prix d'une résistance électrique accrue et d'un chemin de courant rétréci.
- Choisir le raccord en conscience : pour un connecteur de fort courant ou une patte de puissance, comparez raccord direct et géométrie à spokes à la lumière du courant, de l'échauffement et des résultats de profil de soudure. Il n'existe ni largeur ni nombre de spokes universels. Vérifiez si les plans internes rendent le mouillage difficile sur le dessus des cartes épaisses et ménagez de la place pour les buses de soudure sélective, les palettes et les composants SMT voisins.
- Dimensionner le perçage d'après les tolérances : partez des cotes maximales des pattes, de la tolérance du perçage fini après métallisation, des conditions d'insertion et de la couronne de cuivre requise ; pour des pattes rectangulaires, contrôlez la diagonale. Un trou trop grand complique le remplissage de soudure ; trop petit, il peut abîmer patte ou barillet à l'insertion. Les perçages press-fit suivent la spécification du fabricant de connecteurs et ne sont pas des jeux de soudure ordinaires.
- Organiser l'extraction thermique depuis le boîtier : prévoyez vias thermiques ou étalement cuivré là où le modèle thermique du composant le demande. Vérifiez l'isolement électrique avant de relier la languette ou le drain d'un composant sous tension à un dissipateur ou au châssis. Le remplissage ou le bouchage des vias et la maîtrise de la capillarité de la soudure doivent être spécifiés dès qu'ils touchent la plage de soudure ou l'interface thermique.
- Définir les zones de revêtissement : un revêtement conforme limite l'exposition à l'humidité et aux salissures lorsqu'il est choisi pour l'environnement et appliqué sur un assemblage propre et sec. Il ne remplace ni la protection de l'enceinte, ni les distances d'isolement électriques, ni la maîtrise de la propreté. Les pièces THT de grande hauteur créent des zones d'ombre ; spécifiez le masquage des connecteurs, points de test et zones de maintenance, puis contrôlez couverture, polymérisation et épaisseur selon les exigences du procédé de revêtement. Le contrôle en fluorescence UV repère les manques de couverture quand le matériau s'y prête, mais ne prouve ni l'épaisseur ni la tenue d'isolement.
💎 Points clés d'une conception et fabrication THT haute fiabilité
Quatre vérifications de conception et de procédé pour les soudures THT avant le lancement en production.
Fixez le diamètre final des perçages d'après l'enveloppe des pattes, les tolérances de métallisation et d'usinage, le mode d'insertion et la couronne requise ; assurez-vous que la soudure obtenue reste réalisable.
Profilez préchauffage, contact avec la soudure et refroidissement aux emplacements à forte inertie et sensibles à la chaleur. Choisissez vague, soudure sélective, robotisée ou manuelle selon l'accès et les volumes.
Placez des vias thermiques là où le chemin de chaleur boîtier-vers-carte y gagne ; définissez remplissage ou bouchage quand la capillarité de la soudure ou l'interface thermique l'exige.
Contrôlez la couverture prescrite autour des composants hauts et au pied des broches ; masquez connecteurs, points de test et autres zones d'exclusion définies.
Validation NPI : remplissage de soudure, maintien et test fonctionnel
Pendant le NPI EVT/DVT/PVT, les premiers articles doivent boucler les risques relevés en revue de routage et de filière. Consignez alliage de soudure et flux, profil thermique aux points difficiles, maintien de la carte, orientation des composants et critères d'inspection. Reprenez le profil dès que la construction cuivrée, la masse des composants ou la route de soudage changent.
L'inspection de premier article (FAI) évalue mouillage de la soudure, remplissage du barillet, dépassement des broches, ponts et ajustement mécanique à l'aune des éditions IPC-A-610 et J-STD-001 contractuelles, de la classe et des exceptions applicables. Un simple pourcentage ne constitue pas une règle d'acceptation complète. L'inspection visuelle ne couvre que les surfaces accessibles ; la radiographie par sondage ou les coupes transversales répondent aux questions de remplissage cachées, selon le plan convenu. Les coupes sont destructives, et aucune de ces méthodes ne démontre à elle seule l'aptitude au courant de service.
Pour un connecteur de puissance, distinguez les décisions de libération : vérifier la liaison soudée, mesurer la chute de tension et l'échauffement sous la charge définie, contrôler le maintien mécanique requis. Pour un contrôleur de ventilateur ou de pompe, ajoutez démarrage, protection en charge bloquée et réponse à la vitesse commandée dès lors qu'ils relèvent de la spécification de test produit. Décidez qui mène ces essais et quels résultats doivent accompagner la série.
En production de masse, les tests automatisés deviennent le socle de l'efficacité et de la qualité. Cela suppose une conception de gabarits (ICT/FCT) rigoureuse. Les PCBA chargés en composants THT posent des défis particuliers aux gabarits de test :
- Contournement des hauteurs : gros électrolytiques, dissipateurs et connecteurs dressent des « zones interdites » devant les sondes. Le gabarit doit modéliser avec exactitude les contours 3D de ces pièces et franchir les obstacles par des lumières, des évidements ou des sondes plus longues.
- Stabilité de contact : les soudures THT, plus larges et irrégulières, exigent des sondes une stabilité de contact supérieure ; pointes couronne ou lancéolées peuvent être nécessaires pour un contact fiable sur des surfaces variées.
- Maintien et lutte contre le voilage : la masse des composants THT peut voiler la carte pendant le test et perturber le contact des sondes. Une solution optimale de conception de gabarits (ICT/FCT) multiplie les piliers de soutien sous la carte, surtout aux zones très contraintes, pour préserver sa planéité.
Un gabarit bien pensé est la condition de tests en circuit (ICT) et fonctionnels (FCT) à haute couverture et haute stabilité ; c'est le dernier rempart pour contrôler les fonctions d'assemblage spécifiées et étayer les décisions de réception. Les services d'assemblage traversant de HILPCB comprennent la revue de filière et la planification inspection/test en fonction du peuplement THT réel, des contraintes d'accès et des critères d'acceptation.
Choisissez la filière d'assemblage avant de libérer la carte
HILPCB prend en charge les filières vague, sélective, robotisée et manuelle pour les assemblages traversants et mixtes. Un peuplement THT fourni oriente souvent vers la soudure à la vague avec palette adaptée ; quelques connecteurs de puissance entourés de SMT sur l'envers peuvent relever de la soudure sélective ; les pièces atypiques et les petites séries justifient parfois le robot ou la main. Ces choix déplacent le coût de gabarit, les exigences d'accès et la répétabilité : comparez-les avant de figer l'implantation des composants.
Pour une revue d'assemblage, transmettez les données de fabrication, la nomenclature et les fichiers d'implantation, les fiches des connecteurs et composants de puissance, le plan de montage, les hauteurs des composants sous la carte, le courant visé et les conditions ambiantes. Signalez les pièces thermosensibles, les alliages de soudure autorisés, les exigences de revêtement/masquage et la classe d'acceptation requise. Si le devis inclut la conception de gabarits (ICT/FCT), joignez l'accès aux tests et la procédure de test fonctionnel.
Demandez au devis d'expliciter la séquence de soudage proposée, les besoins en palettes ou gabarits, les points exigeant validation de profil ou de remplissage, et le périmètre d'inspection/test. Si l'approvisionnement en composants fait partie du projet, l'assemblage PCBA clé en main combine l'achat de la nomenclature avec le transfert de fabrication et d'assemblage. La qualification thermique, sécurité et environnement du produit reste gouvernée par les limites et validations définies par le fabricant de l'alimentation ou du système de refroidissement.
Un bon premier prototype tranche les points difficiles avant la série : géométries de perçage et de relief approuvées, profil de soudure reproductible, critères d'inspection convenus et résultats de test sous la charge prévue. Autant de acquis qui rendront la prochaine libération plus simple à approuver comme à chiffrer.