
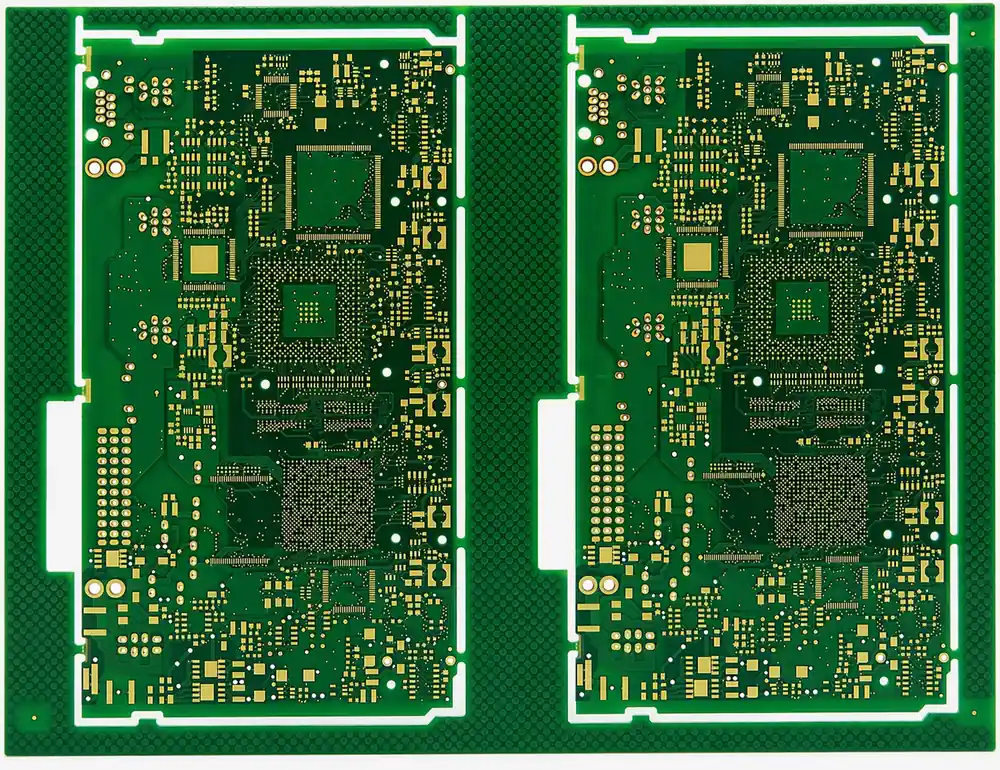
I PCB a 16 strati segnano il punto in cui la progettazione della power delivery network, o PDN, diventa importante quanto l'integrità del segnale. Schede di questa complessità servono regolarmente processori ad alte prestazioni, FPGA e SoC che assorbono complessivamente 50-200A distribuiti su 8-12 rail di tensione diversi. Fornire a questi dispositivi un'alimentazione stabile e a basso rumore, mentre si instradano contemporaneamente centinaia di segnali ad alta velocità, richiede un'architettura di stack-up in cui allocazione dei piani di potenza, scelta del peso di rame e strategia di disaccoppiamento siano progettate con lo stesso rigore del controllo d'impedenza.
Prima di fissare pesi di rame e allocazione dei piani, di solito conviene valutare i vincoli di processo PCB in rame pesante insieme alla stabilita del materiale PCB High Tg per i design ad alta densita di potenza.
Ma un PCB a 16 strati non riguarda solo la potenza. A questo numero di layer si trovano schede di elaborazione del segnale basate su FPGA, controller motore per veicoli elettrici, unità digitali per stazioni base telecom e sistemi di controllo industriale ad alta affidabilità. Alcuni progetti usano rame standard da 1oz ovunque; altri integrano rame pesante da 2-4oz sui layer di alimentazione per distribuire correnti elevate. Alcune schede sono interamente in FR-4; altre combinano dielettrici a basse perdite sui layer di segnale ad alta velocità e FR-4 standard sul resto dello stack-up.
Questa guida esamina la produzione di PCB a 16 strati dal punto di vista dell'integrità di potenza, perché è questa la sfida ingegneristica che distingue davvero i progetti a 16 strati dalle soluzioni con meno layer. In pratica, molti team ricontrollano poi queste decisioni rispetto a vincoli di stack-up PCB multistrato più ampi prima del rilascio. Allo stesso tempo copre anche le opzioni di materiali, vie e processo rilevanti per tutte le applicazioni a 16 strati.
I team di elettronica di potenza in Germania, Texas e Ontario si affidano alla competenza HILPCB nella lavorazione del rame pesante per schede inverter EV e piattaforme industriali di azionamento motore, dove la capacità di corrente è un requisito critico.
Capacità produttiva HILPCB: Produciamo PCB a 16 strati con pesi di rame misti da 0,5oz a 4oz sui layer interni, controllo d'impedenza fino a ±8% e stack-up ottimizzati per l'integrità di potenza a supporto di progetti con oltre 10 domini di tensione, dal prototipo rapido alla produzione di volume.
In Questa Guida
- Perché 16 strati: il punto di svolta della distribuzione di potenza
- Architettura dello stack-up per l'integrità di potenza
- Progettazione dei piani multi-tensione e partizionamento in isole di rame
- Layer interni in rame pesante: processo e regole di progetto
- Strategia di disaccoppiamento e progettazione delle vie PDN
- Gestione termica attraverso la struttura della scheda
- Ingegneria di laminazione per pesi di rame misti
- Selezione dei materiali per PCB a 16 strati
- HDI a 16 strati, rigido-flessibile e costruzioni speciali
- Supporto ingegneristico HILPCB per progetti critici sul fronte potenza
Perché 16 strati: il punto di svolta della distribuzione di potenza
I moderni IC ad alte prestazioni impongono requisiti molto severi alla distribuzione di alimentazione. Un grande FPGA di classe Xilinx UltraScale+ o Intel Agilex può richiedere rail separati per logica core (0,72-0,85V a 30-60A), banchi I/O (1,2V, 1,8V, 2,5V, 3,3V ciascuno a 5-15A), alimentazione ausiliaria (1,8V a 2-5A), transceiver (0,9V a 10-20A) e configurazione (3,3V a 1-2A). Questo significa 8-10 domini di tensione indipendenti per un solo IC.Quando il progetto include un FPGA insieme a memoria DDR, un processore di rete, PHY Ethernet e interfacce periferiche, il numero totale di rail supera 12 e la corrente complessiva può arrivare a 200A. Con 12 strati il progettista dispone solo di 2-3 layer di piano di alimentazione, ed è costretto a suddividerli in modo esteso, peggiorando l'impedenza del PDN. Con 16 strati diventano invece disponibili 5-6 layer dedicati ai piani di potenza, permettendo a ogni rail ad alta corrente di avere un proprio piano continuo oppure una generosa isola di rame dedicata.
Architettura dello stack-up per l'integrità di potenza
Lo stack-up ottimale a 16 strati per i progetti ad alta richiesta di potenza privilegia coppie strette piano massa-piano di alimentazione per il disaccoppiamento distribuito, piani in rame pesante per ridurre la resistenza in continua e un numero sufficiente di layer di segnale per tutte le interfacce ad alta velocità.Stack-up a 16 strati ottimizzato per la potenza
| Layer | Funzione | Peso di rame | Note |
|---|---|---|---|
| L1 | Segnale (Top) | 1oz | Lato componenti |
| L2 | Piano di massa | 1oz | Riferimento continuo |
| L3 | Segnale | 0,5oz | Instradamento ad alta velocità |
| L4 | Piano di alimentazione (VDD Core) | 2oz | Alta corrente del core FPGA |
| L5 | Piano di massa | 2oz | Coppia PDN con L4 |
| L6 | Segnale | 0,5oz | Instradamento ad alta velocità |
| L7 | Piano di alimentazione (VDD I/O) | 1oz | Rail di tensione I/O |
| L8 | Piano di massa | 1oz | Riferimento centrale |
| L9 | Piano di massa | 1oz | Riferimento centrale |
| L10 | Piano di alimentazione (VDD Trans) | 1oz | Alimentazione transceiver |
| L11 | Segnale | 0,5oz | Instradamento generale |
| L12 | Piano di massa | 2oz | Coppia PDN con L13 |
| L13 | Piano di alimentazione (secondario) | 2oz | Rail 3,3V e 5V |
| L14 | Segnale | 0,5oz | Instradamento generale |
| L15 | Piano di massa | 1oz | Riferimento continuo |
| L16 | Segnale (Bottom) | 1oz | Lato componenti |
Gli elementi PDN più importanti sono le coppie strette alimentazione-massa L4-L5 e L12-L13. Quando sono separate da un dielettrico sottile di 2-3mil, formano un condensatore a facce piane con capacità distribuita tipica di 200-400pF/cm², utile per il disaccoppiamento ad alta frequenza oltre 500MHz, dove i condensatori discreti non riescono più a essere efficaci.
La doppia coppia di piani di massa L8-L9 al centro crea una barriera elettromagnetica tra metà superiore e inferiore, fornisce un percorso di ritorno a bassa impedenza per le transizioni tramite via e aggiunge la simmetria meccanica necessaria per controllare il warpage nelle schede spesse a 16 strati.
Progettazione dei piani multi-tensione e partizionamento in isole di rame
Con 8-12 rail di tensione e solo 4-6 layer di piano di alimentazione disponibili, ogni piano deve trasportare più domini di tensione tramite isole di rame, cioè piani suddivisi.Regole di partizionamento dei piani
- Larghezza minima dell'isola: 50mil (1,27mm), per garantire adeguata capacità di corrente e incisione affidabile
- Spaziatura tra isole: minimo standard 20mil (0,5mm), 15mil con processo avanzato
- Test di isolamento: Il produttore deve verificare che le isole siano davvero isolate, senza residui di rame o artefatti galvanici che ponticellino la separazione
Strategia di allocazione dei rail di tensione
I rail vanno assegnati in base alla richiesta di corrente. I rail con la corrente più alta (>20A) devono avere un piano completo su un layer in rame da 2oz o 3oz. La tensione core dell'FPGA, che assorbe 30-60A, dovrebbe avere un piano dedicato. I rail di corrente intermedia (5-20A) possono condividere un piano come isole separate, purché l'area di rame supporti la densità di corrente richiesta, con obiettivo <15A/mm² a 1oz e <30A/mm² a 2oz. I rail a bassa corrente (<5A) possono essere instradati come ampie tracce di alimentazione da 20-50mil sui layer di segnale, lasciando i piani disponibili per i domini a corrente più elevata.
La regola critica: nessun segnale sopra una divisione di piano
Non instradare mai segnali su un layer direttamente sopra o sotto il confine di un piano suddiviso. La divisione interrompe il percorso di ritorno della corrente, crea un'antenna a fessura, irradia rumore e compromette l'integrità del segnale. In uno stack-up a 16 strati, i layer di segnale adiacenti a piani di alimentazione suddivisi dovrebbero ospitare solo segnali che rimangono all'interno dell'area di una singola isola di rame.
 Microsezione di un PCB a 16 strati che mostra piani di alimentazione interni in rame pesante da 2oz con riempimento completo di resina prepreg tra le geometrie in rame. Un riempimento corretto evita vuoti dielettrici che comprometterebbero isolamento in tensione e affidabilità a lungo termine sotto cicli termici. È un controllo produttivo essenziale per progetti ad alta densità di potenza destinati a EV automotive, azionamenti motore industriali e telecomunicazioni.
Layer interni in rame pesante: processo e regole di progetto
Integrare rame da 2oz-3oz sui layer interni di una scheda a 16 strati richiede processi produttivi modificati rispetto a una costruzione standard da 1oz.Impatto dell'incisione sulla dimensione delle geometrie
Il rame pesante richiede tempi di incisione più lunghi e quindi maggiore sottosquadro laterale. Le regole di progetto devono indicare minimi diversi per ogni peso di rame:
| Peso di rame | Spessore | Larghezza minima traccia | Spazio minimo | Sottosquadro laterale |
|---|---|---|---|---|
| 0,5oz | 17,5μm | 3mil | 3mil | ~12μm per lato |
| 1oz | 35μm | 3,5mil | 3,5mil | ~15μm per lato |
| 2oz | 70μm | 5mil | 5mil | ~25μm per lato |
| 3oz | 105μm | 6mil | 6mil | ~35μm per lato |
| 4oz | 140μm | 8mil | 8mil | ~45μm per lato |
Requisiti di riempimento della resina prepreg
Le geometrie in rame pesante generano profili di incisione profondi che durante la laminazione devono essere completamente riempiti dalla resina prepreg. Un layer da 2oz presenta solchi profondi 70μm e richiede molta più resina di un layer da 1oz. Il fabbricante seleziona quindi prepreg ad alto contenuto di resina, ad esempio vetro stile 7628 con 50-60% di resina. Un riempimento insufficiente provoca sacche d'aria o vuoti, riduce la tenuta in tensione e porta a delaminazione sotto cicli termici.
Strategia di disaccoppiamento e progettazione delle vie PDN
Un PDN efficace a 16 strati combina capacità incorporata tra i piani e condensatori discreti di disaccoppiamento posizionati in modo strategico, tutti collegati tramite strutture di via a bassa induttanza.Disaccoppiamento per banda di frequenza
- Bulk (100-470μF, elettrolitici/tantalio): Entro 25mm dagli IC ad alta corrente, target 10kHz-1MHz. Prevedere 4-8 vie per pad.
- Media frequenza (1-10μF MLCC, 0402/0603): Entro 10mm, target 1-100MHz. Minimo 2 vie per pad.
- Alta frequenza (10-100nF MLCC, 0201/0402): Direttamente sotto i package BGA, sul lato inferiore della scheda, target 100MHz-1GHz. Qui il progetto delle vie è critico, perché l'induttanza totale del loop deve essere minima.
Progettazione di vie PDN a bassa induttanza
Una singola via passante ha circa 0,5-1nH di induttanza; a 500MHz questo corrisponde a 1,5-3Ω di impedenza, ben oltre i target PDN in milliohm. Le soluzioni tipiche sono usare 4-6 vie in parallelo per ogni connessione potenza-massa, così da ridurre l'induttanza a L/N, collocare vie di potenza e di massa il più vicino possibile, idealmente su pad adiacenti, per ridurre l'area di loop, e utilizzare vie cieche dallo strato componenti al piano di alimentazione target per eliminare l'induttanza dei monconi inutilizzati.
Matrici di vie termiche
Per IC con thermal pad esposto, matrici di vie termiche con diametro 0,3mm, passo 1,0-1,2mm, riempite con epossidica non conduttiva e capate, trasferiscono il calore dal pad verso i piani interni in rame. Con piani interni da 2oz, la dissipazione termica raddoppia rispetto a 1oz. Per carichi estremi oltre 10W per componente, l'integrazione di copper coin o una struttura metal core forniscono un percorso termico più diretto.
Gestione termica attraverso la struttura della scheda
Le schede a 16 strati con rame pesante e alta densità di potenza generano molto calore all'interno della struttura. Ogni piano di rame agisce come diffusore termico laterale. La conducibilità termica del rame, pari a 385 W/mK, è circa 1000 volte superiore a quella del dielettrico FR-4, pari a 0,3 W/mK. Con piani da 2oz la diffusione termica laterale raddoppia rispetto a 1oz.Per le applicazioni termicamente più impegnative, una costruzione a 16 strati può incorporare un nucleo metallico in alluminio o rame come substrato centrale, con layer rigidi costruiti su entrambi i lati mediante dielettrico termicamente conduttivo. Il nucleo metallico resta elettricamente isolato, ma offre una capacità di diffusione termica a livello di scheda molto superiore a quella ottenibile con i soli piani in rame.
Ingegneria di laminazione per pesi di rame misti
I pesi di rame misti richiedono parametri di pressa modificati:- Rampa termica: 1,5-2,0°C/min invece dei 2,5-3,0°C/min standard, per consentire il flusso della resina prima della gelificazione
- Pressione iniziale: 350-500 PSI invece dei 300-400 PSI standard, per spingere la resina nei canali profondi
- Tempo di polimerizzazione: 120-150 minuti invece dei 90 minuti standard, per assicurare la completa reticolazione
I pesi di rame devono essere distribuiti in modo simmetrico rispetto al centro dello stack-up. Se L4 è da 2oz, anche L13 dovrebbe essere da 2oz. Una distribuzione asimmetrica genera tensioni differenziali durante il raffreddamento e provoca warpage della scheda.
Selezione dei materiali per PCB a 16 strati
### Gradi di FR-4Il FR-4 ad alta Tg (Tg ≥170°C) è obbligatorio per i PCB a 16 strati, perché i cicli di laminazione più lunghi e le molteplici temperature di rifusione in assemblaggio generano stress termici che il FR-4 standard non sopporta in modo affidabile. ITEQ IT-180A, Isola 370HR e Shengyi S1000-2 sono scelte comuni.
Stack-up ibridi di materiali
Per progetti a 16 strati con interfacce seriali ad alta velocità come PCIe Gen 4/5 o 25GbE, i layer di segnale che trasportano questi canali beneficiano di dielettrici a basse perdite come Megtron 4/6 o I-Speed, mentre piani di alimentazione e massa possono rimanere in FR-4 standard. Questo approccio riduce il costo dei materiali del 30-40% rispetto a una costruzione interamente a basse perdite.
Senza alogeni e automotive grade
Per applicazioni automotive, in particolare quelle soggette a IATF 16949, i materiali high-Tg senza alogeni sono sempre più richiesti. In produzione richiedono tipicamente una pressione di laminazione superiore del 5-10% e parametri di foratura adeguati.
Controllo d'impedenza su schede a 16 strati ad alta densità di potenza
L'integrità del segnale su schede a 16 strati con rame pesante presenta una difficoltà specifica: il rame spesso sui piani di alimentazione influisce sullo spessore dielettrico realmente disponibile per i layer di segnale adiacenti e modifica direttamente l'impedenza. Se un layer di segnale è separato da un piano di alimentazione da 2oz mediante 4mil nominali di prepreg, lo spessore dielettrico reale dopo la pressatura può essere solo 3-3,5mil, perché il rilievo del rame da 70μm viene parzialmente riempito dalla resina del prepreg.
Compensare gli effetti del rame pesante
La simulazione d'impedenza deve usare lo spessore dielettrico reale post-pressatura, non quello nominale del prepreg. La revisione DFM di HILPCB lo considera modellando il riempimento di resina attorno alle geometrie in rame pesante e calcolando lo spessore dielettrico effettivo per ogni coppia di layer. Senza questa compensazione, l'impedenza sui layer adiacenti ai piani in rame pesante può risultare del 5-10% più bassa del previsto.
Target d'impedenza comuni a 16 strati
| Interfaccia | Target | Assegnazione layer |
|---|---|---|
| DDR4/DDR5 DQ | 40Ω SE / 80Ω differenziale | L3 o L14 |
| PCIe Gen 4/5 | 85Ω differenziale | L6 o L11 |
| USB 3.x / USB4 | 90Ω differenziale | L6 o L11 |
| Gigabit Ethernet | 100Ω differenziale | L14 |
| LVDS / HDMI | 100Ω differenziale | Qualsiasi stripline |
| I/O generale | 50Ω SE | L1 o L16 |
Regole DFM specifiche per progetti a 16 strati ad alta densità di potenza
Regole per la progettazione dei piani di alimentazione
- Calcolo della caduta IR: Per piani ad alta corrente (>20A) bisogna verificare che area e spessore del rame garantiscano una caduta di tensione inferiore al 5% dall'uscita del VRM al pin di alimentazione più lontano dell'IC. La densità di corrente piano-piano deve restare ≤30A/mm² con rame da 2oz.
- Spaziatura tra piani suddivisi: Mantenere almeno 20mil tra isole di tensione a potenziali differenti. Aggiungere piste di guardia collegate a massa tra isole ad alta tensione (≥12V) e domini a bassa tensione.
- Thermal relief sulle vie: Le connessioni dei piani di alimentazione alle vie passanti devono usare thermal relief pad con 4 raggi da 10mil per garantire una corretta bagnabilità durante l'assemblaggio. Connessioni piene ai piani rendono saldatura manuale e rework estremamente difficili.
Regole di instradamento per schede in rame pesante
- Instradare i segnali veloci accanto a piani da 1oz, non da 2oz: Il profilo più alto del rame da 2oz introduce incertezza d'impedenza a causa delle variazioni del profilo di incisione. I layer ad alta velocità vanno quindi assegnati vicino a piani di massa con peso standard.
- Back-drilling su schede ad alta densità di potenza: Quando vie di potenza a foro grande, 0,4-0,5mm, e vie di segnale da 0,2-0,3mm condividono la stessa area, il back-drilling deve essere riservato alle vie di segnale. Le vie di potenza non generano problemi di risonanza alle frequenze di interesse.
- Posizionamento delle vie di disaccoppiamento: Le vie dei condensatori di disaccoppiamento devono essere posizionate il più vicino possibile ai pin di alimentazione dell'IC, entro quanto consentito dal pitch BGA. Per BGA con passo 0,8mm, conviene usare microvie cieche per il disaccoppiamento ed evitare congestione di vie passanti sotto il componente.
Test e verifica per schede a 16 strati
Test elettrici
Il test al 100% di continuità e isolamento è obbligatorio. Per le schede a 16 strati con pesi di rame misti, le attrezzature di test devono anche adattarsi allo spessore maggiore della scheda, tipicamente compreso tra 2,0 e 2,8mm.
Verifica d'impedenza
La misura TDR su coupon, eseguita su 6-8 strutture d'impedenza per pannello, verifica ogni combinazione unica di layer. Per i progetti ad alta densità di potenza, ulteriori misure d'impedenza sulle vie passanti confermano che l'induttanza delle vie PDN rientri in specifica.
Affidabilità termica
I coupon IST, Interconnect Stress Test, verificano che le vie passanti che attraversano l'intero stack-up a 16 strati, spesso 2,0-2,8mm con aspect ratio 7-10:1 e pesi di rame misti, sopravvivano a più di 200 cicli termici. I barrel delle vie in rame pesante subiscono tensioni indotte dal CTE maggiori rispetto al rame standard, e l'IST serve proprio a confermarne l'affidabilità a lungo termine.
HDI a 16 strati, rigido-flessibile e costruzioni speciali
### HDI a 16 stratiI progetti a 16 strati con package BGA densi a passo 0,5mm richiedono spesso vie cieche per l'escape routing. Una struttura 1+14+1 aggiunge microvie laser da L1-L2 e L15-L16, liberando canali di instradamento interni sotto l'impronta dei componenti.
Rigido-flessibile a 16 strati
Le schede rigido-flessibili a 16 strati vengono usate in avionica militare, sistemi di imaging medicale e controllori industriali complessi, dove più sezioni PCB rigide devono essere interconnesse senza connettori. Una configurazione tipica 16R-4F fa correre 4 layer flessibili attraverso la zona flex, con 12 ulteriori layer rigidi nelle sezioni rigide.
Supporto ingegneristico HILPCB per progetti critici sul fronte potenza
I problemi di integrità di potenza sulle schede a 16 strati sono costosi da diagnosticare e ancora più costosi da correggere in produzione. La revisione DFM di HILPCB per i progetti ad alta densità di potenza include analisi d'impedenza dello stack-up, raccomandazioni sul peso di rame e calcoli di riempimento della resina prepreg, in modo da individuare i problemi potenziali prima che arrivino in pressa.Lavorazione del rame pesante: Layer interni da 0,5oz a 4oz con pesi di rame misti. Compensazione di incisione differenziale per mantenere la precisione geometrica.
Stack-up ottimizzati per il PDN: La revisione DFM include l'analisi dell'impedenza PDN. Accoppiamento dielettrico stretto con prepreg da 2-3mil per ottenere capacità incorporata tra i piani.
Soluzioni termiche: Matrici di vie termiche e integrazione di copper coin.
Controllo d'impedenza: ±8% sui layer di segnale, verificato via TDR. Set completi di coupon per ogni geometria d'impedenza distinta.
Opzioni materiali: FR-4 standard, high-Tg, materiali a perdite intermedie, a basse perdite, senza alogeni e dielettrici termicamente conduttivi.
Qualità: IPC-A-600 Class 3, IST per l'integrità delle vie in rame pesante, test elettrico al 100% con SPC completo.
Produzione: Prototipi express in 7 giorni fino alla produzione di volume con tracciabilità completa del lotto. Disponibile anche l'assemblaggio SMT turnkey.