
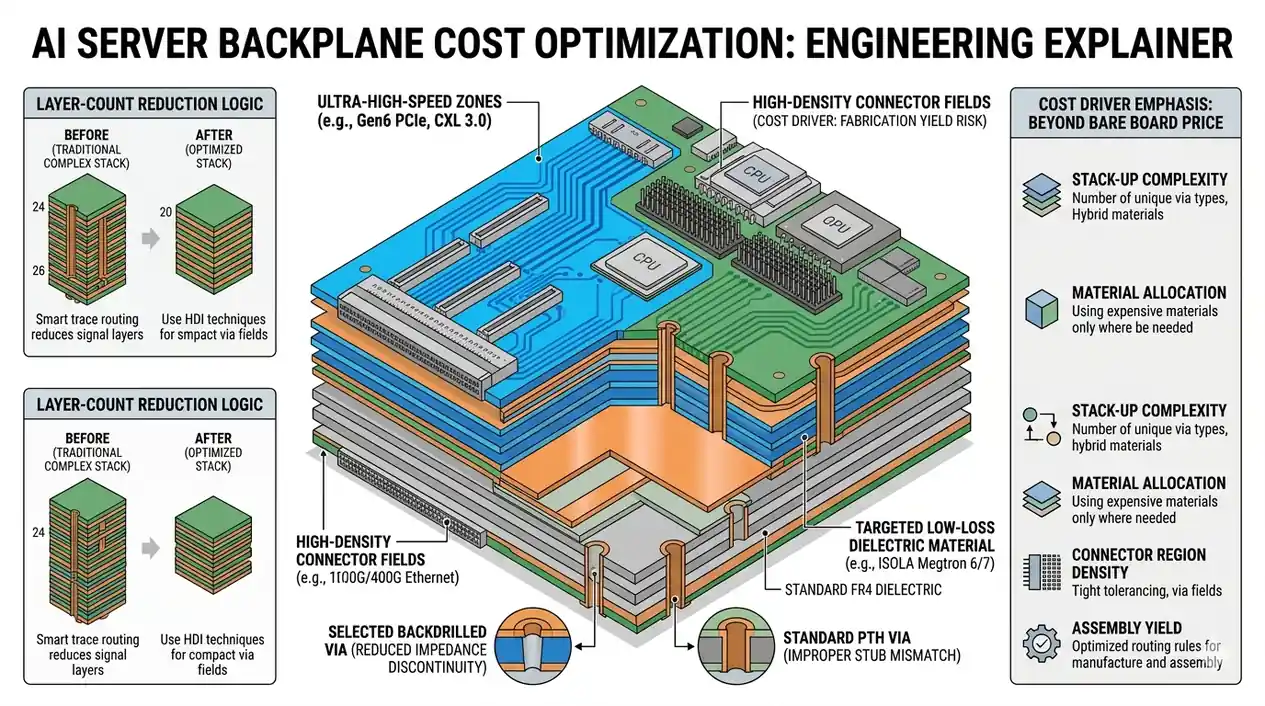
Ottimizzazione dei costi del backplane dei server IA: fattori di costo, leve DFM e checklist pre-RFQ
Ottimizzare il costo di un backplane di server IA non significa negoziare il prezzo unitario del circuito nudo. La vera riduzione dei costi deriva dal controllo dei cinque parametri che determinano il 78–85% del costo totale del circuito: numero di strati, grado del laminato, struttura delle microvia HDI, controllo dell'impedenza e backdrilling, e perdita di resa. Una strategia di costo che ignora queste leve e si concentra solo sul margine del fornitore trasferirà le penalità in scarti delle serie pilota, rilavorazioni SMT e slittamenti di programmazione che costano più di qualsiasi risparmio sul prezzo unitario.
Questa guida aiuta gli ingegneri hardware, i team NPI e gli acquirenti a prendere tre decisioni: quali leve di costo producono risparmi autentici, quali specifiche bloccare prima di rilasciare la RFQ e quali pattern di sovraprogettazione auditare prima del tape-out.
Cosa determina il costo di un backplane di server IA?
Un backplane di server IA instrada simultaneamente PCIe 5.0/6.0, CXL, collegamenti inter-switch, bus di gestione e distribuzione di potenza ad alta corrente su 20–44 strati con spessore di 3,2–6,4 mm. La struttura dei costi è dominata da cinque fattori:
Ripartizione dei fattori di costo del backplane di server IA
| Fattore di costo | Quota del costo del circuito | Leva principale | Rischio di sovra-compressione |
|---|---|---|---|
| Numero di strati (20–44 strati) | 28–35% | Ottimizzazione del floor-plan; revisione del fan-out dei connettori | Degradazione SI; deformazione; collasso della resa SMT |
| Laminati avanzati | 22–30% | Uso zonato dei materiali; stackup ibrido | Esaurimento del budget di perdita del canale; respin |
| Strutture di microvia HDI | 15–20% | Limitare l'any-layer alle zone dei connettori | Complessità del ciclo di laminazione; rischio di affidabilità |
| Controllo impedenza + backdrilling | 10–15% | Perimetro chirurgico del backdrill; tolleranza di impedenza a livelli | Risonanza di perdita di ritorno sui collegamenti critici |
| Perdita di resa | 8–14% | Bilanciamento del rame; utilizzo del pannello; revisione DFM | Scarto; escalation dei tempi di consegna; costo di rilavorazione |
Per dare un contesto, un pannello di backplane di server IA in Megtron 7 costa circa 6–8 volte un pannello di backplane di server tradizionale equivalente in FR-4, e una scheda di server IA finita tipicamente varia da 900 a 1.800+ per scheda contro 80–150 $ per una scheda di server 1U/2U standard.
Perché il numero di strati è la leva di costo più grande?
Aggiungere due strati non significa solo due fogli di foglia di rame e prepreg — comporta schede core aggiuntive, cicli di pressatura di laminazione più complessi, durata di placcatura estesa e maggiore sensibilità agli scarti AOI. Ridurre un progetto a 24 strati a 22 strati, o un progetto a 32 strati a 28 strati (un risparmio documentato di circa il 12,5%), è la leva di costo più diretta disponibile.
Tuttavia, la riduzione degli strati è valida solo se lo stackup compresso supporta ancora:
- Densità di instradamento per tutti i percorsi di fan-out dei connettori senza deviazioni
- Piani di riferimento continui per ogni coppia differenziale ad alta velocità
- Piani di distribuzione di alimentazione puliti senza regioni divise
- Simmetria sull'asse Z per prevenire deformazione post-laminazione (tipicamente < 0,5% per SMT)
- Via di ritorno di massa e stitching adeguati per la soppressione del crosstalk
Le domande ingegneristiche a cui rispondere prima di approvare la riduzione degli strati:
- Gli strati attuali sono gonfiati perché un floor-plan scadente ha forzato deviazioni di instradamento attraverso la scheda?
- I posizionamenti dei connettori allungano arbitrariamente i canali critici o bloccano il fan-out?
- I percorsi di ritorno, i piani di alimentazione e l'instradamento dei segnali possono coesistere dopo il pruning?
- Lo stackup mantiene la simmetria sull'asse Z per evitare perdite di resa da deformazione?
Se la risposta a una qualsiasi di queste è incerta, la riduzione degli strati trasferirà i costi in fallimenti di validazione SI e respin di prototipi — l'opposto dell'ottimizzazione.
Come si controlla il costo del laminato senza compromettere il canale?
I laminati premium a perdita ultra-bassa e a perdita estremamente bassa sono giustificati solo sui canali più lunghi e ad alta velocità. Applicarli uniformemente su tutta la scheda è un pattern comune di falso risparmio: gonfia la voce del laminato (22–30% del costo) senza migliorare le prestazioni sui net brevi o a bassa velocità.
Indice di costo dei gradi di laminato e finestra di applicazione
| Grado del materiale | Df @ 10 GHz | Indice di costo (FR-4 = 1×) | Finestra di applicazione |
|---|---|---|---|
| FR-4 standard | 0,018–0,022 | 1× | Sideband a bassa velocità, alimentazione, strati meccanici |
| Perdita media | 0,010–0,015 | 2–3× | Transito a velocità media; bus di gestione |
| Bassa perdita | 0,005–0,008 | 4–6× | Canali brevi PCIe 4.0/5.0; CXL 2.0 |
| Perdita ultra-bassa | 0,003–0,005 | 8–12× | Canali lunghi PCIe 5.0; 112G PAM4 |
| Perdita estremamente bassa | < 0,003 | > 15× | 224G PAM4; canali SerDes più lunghi |
Uno stackup ibrido utilizza core premium solo sugli specifici strati di segnale ad alta velocità, con laminati a perdita media o FR-4 standard sugli strati di alimentazione e a bassa velocità. Ciò richiede di verificare la stabilità della catena di approvvigionamento per il laminato premium e di confermare che le sue caratteristiche di flusso sotto laminazione ad alta pressione siano ripetibili tra i lotti. Incrociare il progetto con i vincoli di instradamento SerDes 112G e i budget di stackup e canale 112G per determinare esattamente quando un aggiornamento del materiale protegge il costo totale.
Perché il backdrilling deve essere distribuito chirurgicamente?
Il backdrilling è un noto moltiplicatore di costo. È essenziale per troncare gli stub di via sui canali ad alta velocità — uno stub di via di 5,5 mm risuona a circa 7 GHz, e la regola di Bogatin richiede stub inferiori a 12 mil per 25 Gbps NRZ — ma usare per impostazione predefinita il "backdrill su tutto" fa escalare esponenzialmente il tempo di lavorazione CNC, il consumo di punte di trapano e la verifica QA in impedenza controllata.
Il backdrilling dovrebbe essere applicato solo a:
- I collegamenti differenziali critici ad alta velocità
- I canali lunghi costretti ad attraversare più strati core interni
- Le zone dense di fan-out dei connettori dove la risonanza dello stub di via supera i limiti di riflessione
- I percorsi in cui l'instradamento dello strato superiore da solo non può salvare il budget di perdita
L'incremento di costo per il backdrilling è tipicamente del 5–10% su una produzione ad alto numero di strati. Raggruppare le profondità di backdrill e condividere i programmi di trapano tra via simili riduce questo incremento. La domanda ingegneristica non è "Possiamo fare il backdrill su questo?" ma "Il backdrill su questo via specifico salva matematicamente il canale?" Per indicazioni di processo dettagliate, vedere i controlli di processo backdrill PCB.
Come le zone dei connettori determinano il costo del backplane?
Le matrici di connettori sono il punto in cui i colli di bottiglia elettrici e di produzione convergono. I connettori ortogonali ad alta densità o i connettori backplane impongono clearance anti-pad ristrette, densità estrema di fori di trapano, blocchi paralizzanti del fan-out e competizione per le risorse localizzate degli strati. Se i numeri di parte dei connettori, le mappe di pin-out o i parametri di press-fit vengono congelati tardi, il team di layout può salvare la scheda solo aggiungendo strati, espandendo il backdrilling o accettando rese scadenti.
Le revisioni dei costi pratiche confermano proattivamente:
- La zona densa di connettori ha già esaurito lo spazio di instradamento degli strati?
- Le disparità di bilanciamento del rame localizzato vs. globale garantiscono deformazione post-cottura?
- Il pannello di grande formato presenta rischi di deflessione meccanica durante l'accoppiamento dei connettori?
- Le capacità di assemblaggio SMT e i limiti di assemblaggio turnkey sono valutati per press-fit e hardware pesante?
- L'integrità strutturale giustifica la verifica della qualità di progettazione della panelizzazione per la gestione di grandi formati?
Cosa bloccare prima di rilasciare la RFQ?
La seguente checklist pre-RFQ definisce cosa deve essere congelato, chi possiede la decisione e il rischio di lasciarlo fluido. Questa è l'azione di ottimizzazione dei costi più efficace perché previene respin a valle, sostituzioni di materiali e sorprese di resa.
Checklist pre-RFQ con matrice dei responsabili
| Elemento da bloccare | Responsabile | Rischio se non bloccato |
|---|---|---|
| Suddivisione in livelli di rete (alta/media/bassa velocità) | Ingegnere SI | Regole premium uniformi; sovraprogettazione totale |
| Numero di strati e simmetria sull'asse Z | Responsabile layout + DFM fab | Deformazione; fallimento SI; respin |
| Grado del materiale per zona di strato | Ingegnere SI + approvvigionamento | Inflazione del costo del laminato; ritardo di approvvigionamento |
| Perimetro e regole di profondità del backdrill | Ingegnere SI | Esplosione dei costi CNC; collo di bottiglia QA |
| Numeri di parte dei connettori e mappe di pin-out | Architetto di sistema | Paralisi del fan-out; aggiunta di strati; perdita di resa |
| Target di impedenza e tolleranza per classe di net | Ingegnere SI | |
| Tolleranze dei fori press-fit | Ingegnere meccanico + fab | Fallimento di coplanarità del connettore; scarto |
| Regole dei coupon di test e classe di accettazione | Qualità/NPI + fab | Nessuna prova SI; rifiuto alla FAI |
| Utilizzo del pannello e bilanciamento del rame | DFM fab | Scarto da deformazione; fallimento di coplanarità SMT |
| Finitura superficiale e peso del rame per strato | DFM fab + approvvigionamento | Problemi di saldabilità; incrementi di costo |
Come si audita la sovraprogettazione?
La sovraprogettazione è il fattore di costo nascosto più comune. Usa questa matrice di audit per identificare le specifiche che gonfiano il costo senza proteggere le prestazioni.
| Pattern di sovraprogettazione | Impatto sul costo | Domanda di audit |
|---|---|---|
| Tutti i net usano la tolleranza di impedenza più stretta (±5%) | Premium controllo impedenza del 10–15% | I net non critici possono usare ±8–10%? |
| Laminato premium su tutti gli strati | Premium laminato del 22–30% | Gli strati di alimentazione e a bassa velocità possono usare perdita media? |
| Backdrill su tutti i via | Premium CNC + QA del 5–10% | Quali via hanno stub > 12 mil sui percorsi critici? |
| HDI any-layer su tutta la scheda | Premium laminazione del 15–20% | L'HDI può essere limitato alle zone dei connettori? |
| Tutte le coppie differenziali all'intervallo traccia/spazio minimo | Perdita di resa; scarto AOI | Le coppie non critiche possono usare un intervallo più ampio? |
Domande frequenti (FAQ)
D: Downgradare il laminato è il modo più veloce per ridurre il costo del backplane?
R: No. Nella maggior parte dei progetti di backplane di server IA, ottimizzare il numero di strati, il fan-out dei connettori e il perimetro del backdrill produce un impatto sui costi più diretto di un downgrade dielettrico. Qualsiasi cambiamento di materiale deve derivare da budget di canale simulati — downgradare un laminato su un lungo canale 112G esaurirà il budget di perdita di inserzione e innescherà un respin che costa molto più dei risparmi sui materiali.
D: Rimuovere due strati fa sempre risparmiare?
R: Solo se lo stackup compresso supporta ancora la densità di instradamento, i percorsi di ritorno, la schermatura EMI e il bilanciamento del rame. Se il pruning degli strati degrada la SI o induce deformazione, i costi di rilavorazione pilota supereranno i risparmi sugli strati. Un caso documentato ha mostrato 32 → 28 strati con un risparmio di circa il 12,5%, ma solo dopo aver confermato che tutti i percorsi di fan-out dei connettori erano preservati.
D: Perché il backdrilling diventa un buco nero di costo?
R: Il backdrilling uniforme moltiplica il tempo di lavorazione CNC, il consumo di punte di trapano e i colli di bottiglia di ispezione dell'impedenza. Dovrebbe essere riservato ai collegamenti differenziali ad alta velocità dove la risonanza dello stub di via rompe matematicamente il canale. Raggruppare le profondità di backdrill e condividere i programmi di trapano riduce l'incremento di costo.
D: Qual è l'azione di ottimizzazione dei costi più efficace?
R: Congelare la checklist pre-RFQ — suddivisione in livelli di rete, numero di strati, zone di materiali, perimetro del backdrill, numeri di parte dei connettori, target di impedenza e regole dei coupon di test — prima di inviare il pacchetto al fabbricante. Specifiche fluide al tape-out sono la causa principale della maggior parte dei respin a valle, delle sostituzioni di materiali e delle sorprese di resa.
Prossimi passi
Se il tuo team di ingegneria hardware sta progettando server IA, switch di rete ad alta densità o piattaforme di interconnessione ad alta velocità, HILPCB fornisce:
- Pre-revisioni di costo e DFM del backplane: Isolare i rischi nei limiti degli strati, nella corrispondenza dei materiali, nelle tolleranze del backdrilling, nella densificazione dei connettori e nella resa SMT prima del rilascio dell'instradamento → Esplora la produzione PCB e il supporto DFM completo
- Sincronizzazione di stackup e materiali ad alta velocità: Formulare matrici costo-prestazioni allineate con i budget di canale e le specifiche di fabbrica → Visualizza la capacità di produzione PCB ad alta velocità
- Scalabilità dei prototipi NPI e della produzione di massa: Concatenare la fabbricazione di circuiti nudi, l'assemblaggio avanzato e l'ispezione del primo articolo in un unico deliverable → Richiedi un preventivo integrato di fabbricazione e assemblaggio PCB
Per richiedere un audit di ottimizzazione dei costi del backplane IA, un'analisi di fattibilità dielettrico vs. riduzione degli strati, o una revisione DFM dei connettori prima di impegnarsi sui prototipi del primo articolo, contatta il team di ingegneria PCB per definire i parametri del tuo progetto.
Risorse di ingegneria correlate:
- Strategie di instradamento SerDes 112G: Identificare quali strutture cannibalizzano i margini di velocità e il budget.
- Stackup e budget SerDes 112G: Come congelare i gradi di materiale, gli allineamenti dello stackup e i limiti di inserzione.
- Controlli di processo backdrill PCB: Perché un'esecuzione precisa e localizzata del backdrill è obbligatoria.
- Guida alla documentazione dello stackup PCB: Come scriptare le matrici di strati, i materiali e i limiti di impedenza per il fab.
- Best practice per il trasferimento della progettazione PCB: Eliminare le errate interpretazioni dei dati di fabbrica e i cicli di iterazione delle serie pilota.