
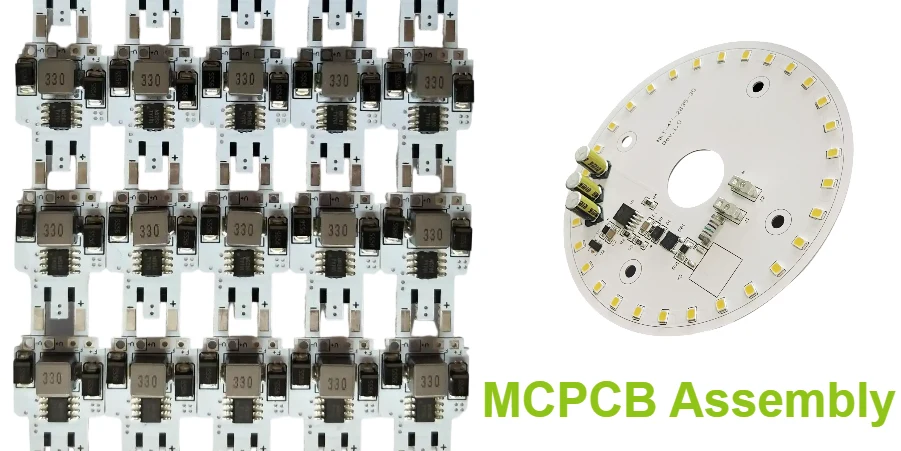
L'assemblaggio di un circuito a nucleo metallico (MCPCB) deve tenere conto della massa termica della scheda, della finitura saldabile, dell'isolamento dielettrico e dei limiti dei componenti. Le costruzioni in alluminio e rame possono distribuire il calore operativo, ma dielettrico, interfaccia e dissipatore determinano comunque il percorso di raffreddamento completo. Per un preventivo HilPCB, fornire stackup, BOM, configurazione di montaggio e i risultati di ispezione e termici richiesti.
Un piano di assemblaggio praticabile definisce deposizione della pasta, temperature misurate di giunti e package, gestione dei componenti, copertura ispettiva e le evidenze necessarie al rilascio dell'assemblaggio finito.
Comprendere le sfide dell'assemblaggio MCPCB
L'assemblaggio di un circuito a nucleo metallico presenta sfide uniche rispetto all'assemblaggio FR-4 tradizionale e richiede processi specializzati e adattamenti delle attrezzature. L'elevata conduttività termica del substrato metallico, che offre un'ottima dissipazione del calore in esercizio, crea difficoltà di assemblaggio che richiedono un attento controllo del processo.
Considerazioni sulla massa termica: la base in alluminio o rame può modificare le velocità di riscaldamento e le differenze di temperatura all'interno dell'assemblaggio. Regolare zone del forno, velocità del nastro e distribuzione del calore in base alle termocoppie su giunti caldi e freddi rappresentativi e su package sensibili. Una base metallica non impone automaticamente un picco più alto: rispettare la finestra del processo della pasta e tutti i limiti di componenti e materiali. Un mantenimento più lungo è utile solo entro questi limiti.
Problemi di compatibilità dei materiali: metallo, dielettrico, lega di saldatura e dilatazione dei package interagiscono durante il riscaldamento e i cicli di servizio. Usare i dati reali di lega/laminate/package e la geometria del giunto, anziché un unico valore di CTE per tutti i componenti in alluminio o ceramica. Supporti, geometria dei pad e sequenza di assemblaggio possono ridurre le sollecitazioni; l'underfill o l'incollaggio dei bordi sono opzionali e possono aggiungere sollecitazioni, contaminazione ottica o vincoli di riparazione.
Requisiti di preparazione della superficie: in un substrato metallico isolato convenzionale, i componenti vengono saldati su pad di rame finiti sopra un dielettrico, non direttamente sull'alluminio esposto. Preservare la finitura del pad e la pulizia specificate; non rimuovere l'ossido di alluminio né applicare trattamenti aggressivi alla scheda finita come passaggio generico di assemblaggio. Conservare e manipolare scheda e componenti secondo i requisiti dei fornitori.
Confronto tra assemblaggio MCPCB e FR-4
| Parametro | FR-4 standard | MCPCB in alluminio | MCPCB in rame |
|---|---|---|---|
| Temperatura di pre-riscaldamento | Attivazione della pasta e limiti di rampa dei componenti | Misurare la risposta reale della scheda in alluminio | Misurare la risposta reale della scheda in rame |
| Tempo di mantenimento | Finestra di mantenimento specifica della pasta, se usata | Bilanciare zone calde e fredde nella stessa finestra di processo | Nessun tempo di permanenza aggiuntivo universale in base al metallo di base |
| Temperatura di picco | Picco secondo i requisiti della pasta e il limite più basso di package/materiale | Non aumentare il picco solo perché la base è in alluminio | Non superare i limiti del package per riscaldare giunti freddi |
| Tempo sopra il liquidus | Tempo sopra il liquidus della lega selezionata | Misurare il tempo del giunto, non solo il setpoint del forno | Qualificare la bagnabilità del giunto entro l'esposizione consentita |
| Velocità di raffreddamento | Limiti di raffreddamento di componente e pasta | Verificare gradienti e temperatura di manipolazione | Verificare gradienti, struttura del giunto e sollecitazione della scheda |
Ottimizzazione della stampa della pasta saldante
Un'applicazione precisa della pasta saldante è alla base di un assemblaggio MCPCB affidabile e richiede un design dello stencil ottimizzato e parametri di stampa adatti alle caratteristiche del substrato.
Considerazioni sul design dello stencil
Modifiche delle aperture: definire geometria delle aperture e volume di pasta depositato in base al land pattern del componente, allo spessore dello stencil e all'efficienza di trasferimento. Una pasta in eccesso non compensa l'assorbimento di calore della scheda; può aumentare ponti, galleggiamento o vuoti. Aperture arrotondate, suddivisioni o rivestimenti possono aiutare specifici depositi, ma volume e distacco vanno verificati con SPI e assemblaggi di prova. Il rapporto d'area descrive l'area dell'apertura rispetto alla sua area di parete, non un aumento percentuale universale per MCPCB.
Scelta dello stencil: determinare spessore, aperture e design a gradini in base alle esigenze di volume di pasta dei componenti, alla geometria dei pad e alle specifiche della pasta. Uno stencil da 0,12 mm è un punto di partenza per alcuni assemblaggi, non un requisito universale per MCPCB.
Parametri del processo di stampa
Impostazione della macchina: stabilire pressione della racla, velocità di stampa e distacco in base a pasta, stencil e supporto della scheda selezionati. Misurare i depositi e controllare la pulizia dello stencil in base ai risultati del processo; nessun intervallo di velocità di stampa unico vale per ogni MCPCB. I fixture devono sostenere la scheda senza danneggiare il dielettrico o le superfici finite.
Scelta della pasta: abbinare la chimica del flussante e il tipo di polvere alla geometria dei pad, alla finitura, al profilo di reflow e ai requisiti di pulizia. Anche il flussante no-clean richiede la verifica della compatibilità e affidabilità dei residui, invece di essere presunto sicuro per ogni assemblaggio a nucleo metallico.
Strategie di posizionamento dei componenti
Un posizionamento accurato dei componenti su substrati MCPCB richiede di considerare dilatazione termica, forza di posizionamento e requisiti adesivi specifici delle schede a nucleo metallico.
Ottimizzazione della pick and place
Configurazione della macchina: la calibrazione del sistema di visione tiene conto delle variazioni di riflettività del substrato. La regolazione della forza di posizionamento evita danni a componenti o substrato. La scelta degli ugelli copre la varietà dei componenti riducendo al minimo i cambi. L'ottimizzazione del riconoscimento dei fiducial gestisce colori di substrato diversi. Il rilevamento dell'altezza dei componenti garantisce un posizionamento preciso sull'asse Z.
Precisione di posizionamento: usare fiducial globali e, se necessario, locali, adatti alla visione della macchina e alle tolleranze dei componenti. Controllare supporto della scheda, warpage e altezza Z. Registrare la precisione di posizionamento e controllare la deriva sulla macchina e sul fixture reali.
Dispensazione dell'adesivo
Gestione termica: usare adesivo solo dove l'assemblaggio ne ha bisogno. Selezionare conduttività termica o elettrica, spessore della linea di colla, polimerizzazione, modulo, dilatazione e compatibilità chimica per il giunto. La polimerizzazione UV richiede accesso alla luce e non è intrinsecamente priva di sollecitazioni. Verificare che il bonding non blocchi un pad termico di saldatura, non contamini l'ottica LED e non impedisca la riparazione necessaria.
Metodi di applicazione: getto, ago, trasferimento a pin o stampa servono requisiti di viscosità e geometria diversi. L'underfill sotto un package montato richiede un processo capillare adeguato o un altro processo definito; stampare un adesivo non equivale automaticamente a un underfill su ampia area. Ispezionare copertura e polimerizzazione per la costruzione scelta.
Ottimizzazione del profilo di saldatura reflow
Zona di pre-riscaldamento
- Rampa: entro i limiti di pasta e componenti selezionati
- Obiettivo: temperature misurate di giunto/package
- Durata: adattare ad attivazione del flussante e massa termica
- Riscaldamento inferiore: regolare in base al profilo reale
Zona di mantenimento
- Intervallo di mantenimento: specifico della pasta, se usato
- Durata: bilanciare equalizzazione e limiti di esposizione
- Ottimizzazione dell'attivazione del flussante
- Equalizzazione della temperatura fondamentale
Zona di reflow
- Picco: soddisfare la bagnabilità della pasta senza superare i limiti del package
- Tempo sopra il liquidus: misurato su giunti rappresentativi
- Permanenza: entro la finestra approvata di componente e pasta
- Atmosfera: qualificare aria o azoto per il processo
Zona di raffreddamento
- Velocità di raffreddamento: entro i limiti di componente e processo
- Verificare gradienti e qualità risultante dei giunti
- Manipolazione: raffreddare alla temperatura consentita dal fornitore del componente
- Raffreddamento forzato controllato con attenzione
Registrare posizioni delle termocoppie, carico della scheda e profilo rilasciato; le impostazioni del forno da sole non descrivono la temperatura del giunto.
Ad esempio, la guida di gestione Cree LED XLamp XH, revisione 3B pagina 6, indica 235–245 °C sul corpo del package e chiede agli utenti di determinare i requisiti di saldatura applicabili con il fornitore della pasta. Questo esempio specifico del dispositivo non è un profilo MCPCB o SAC305 universale.
Saldatura selettiva per MCPCB
La saldatura selettiva può assemblare componenti through-hole adatti su una costruzione a nucleo metallico solo quando fori, pad e terminali finiti sono elettricamente isolati dalla base come richiesto. Molte schede IMS a singolo strato non hanno fori metallizzati convenzionali; confermare la costruzione reale prima di specificare questo processo.
Vantaggi del processo
Controllo termico: pre-riscaldamento e contatto locale di saldatura devono fornire calore sufficiente per la bagnabilità senza superare i limiti delle parti vicine o del dielettrico. Il solo tempo di permanenza non garantisce il riempimento. Monitorare giunti e package rappresentativi; l'azoto può modificare ossidazione e bagnabilità, ma non corregge un foro o un profilo inadeguato.
Vantaggi di flessibilità: programmi specifici per giunto possono assorbire differenze di massa termica. Riservare giochi per ugello, fixture e terminali; i componenti SMT adiacenti ricevono comunque pre-riscaldamento e calore condotto. Flussanti o leghe diversi richiedono un percorso qualificato deliberatamente, non l'ipotesi che possano essere miscelati su ogni scheda.
Linee guida di implementazione
Applicazione del flussante: scegliere deposizione a spruzzo o a goccia in base all'accesso al giunto e alla chimica del flussante. Controllare copertura, attivazione e residui. La classificazione no-clean non elimina tutti i requisiti di pulizia o compatibilità; valutare l'intero componente, rivestimento e ambiente di servizio.
Parametri di saldatura: determinare temperatura del bagno, tempo di contatto, geometria di onda/ugello e l'eventuale flusso di azoto per macchina, lega e assemblaggio reali. Verificare riempimento, ponti, residui ed esposizione dei componenti su schede di prova; ricette fisse di temperatura/tempo/flusso non possono essere dedotte dal metallo di base.
Controllo qualità e ispezione
Ispezione e test affrontano difetti e condizioni operative definiti. I test di affidabilità MCPCB devono distinguere accettazione dell'assemblaggio, qualifica ambientale e qualsiasi modello di vita utile supportato.
Monitoraggio in processo
Ispezione della pasta saldante (SPI): misurare altezza, area e volume del deposito rispetto ai limiti di processo. L'analisi delle tendenze può identificare derive; esaminare gli allarmi e verificare le correzioni. La regolazione in anello chiuso della stampante è un'opzione specifica dell'apparecchiatura, non la prova che ogni difetto venga evitato.
Ispezione ottica automatizzata (AOI): l'ispezione post-posizionamento verifica posizione e orientamento dei componenti. L'ispezione post-reflow identifica difetti di saldatura e problemi dei componenti. L'AOI 3D offre una migliore capacità di rilevamento dei difetti. La riduzione dei falsi allarmi passa da programmazione e illuminazione ottimizzate. La raccolta di dati statistici consente il miglioramento continuo.
Test funzionali
In-Circuit Test (ICT): testare reti accessibili e valori di componenti selezionati secondo un piano di copertura dei guasti. Il boundary scan richiede dispositivi compatibili, accesso e descrizioni di test; le sonde volanti offrono un altro metodo di accesso. I test funzionali esercitano stati operativi specificati, mentre i test termici misurano il percorso di calore assemblato sotto carichi e condizioni ambientali definiti.
Burn-in e affidabilità: test di temperatura, cicli di potenza e vibrazione valutano esemplari ed esposizioni specificati. Uno screening di invecchiamento può rivelare alcuni difetti precoci, ma non dimostra la vita di ogni unità. Qualsiasi previsione di vita accelerata richiede un meccanismo di guasto giustificato, un modello e un profilo operativo.
Input e piano di accettazione per l'assemblaggio LED MCPCB
Requisiti dei componenti LED
LED SMD: Specificare codici esatti; codici dimensionali come 3528/5050 non definiscono limiti elettrici o di manipolazione
Alta potenza: Limiti di corrente, potenza e termici del componente selezionato
COB: Disegno dell'array, connessione elettrica e metodo di montaggio
UV/IR: Requisiti definiti di ESD, ottica, chimica e manipolazione
Interfaccia termica
Tipi di TIM: Pasta, pad, adesivo
Conduttività: Dati del TIM selezionato nelle condizioni di prova pertinenti
Spessore: Linea di colla richiesta e tolleranza di assemblaggio misurata
Copertura: Limiti di contatto/vuoti specificati e metodo di ispezione
Standard di qualità
IPC-A-610: Revisione, classe e criteri di accettazione applicabili concordati
J-STD-001: Revisione applicabile e requisiti di assemblaggio
Ispezione: Campionamento, limiti e copertura dei guasti concordati
Tracciabilità: Record di lotto/unità richiesti e conservazione
Pianificazione della produzione
Linee SMT: Confermare sito di fornitura e attrezzature idonee
Capacità: Quotare la produttività per la BOM e il ciclo reali
Minimo: Confermare quantità prototipo e costi di setup
Massimo: Confermare dimensione lotto, schedulazione e piano di accettazione
Tecnologie di assemblaggio avanzate
Tecnologie emergenti e processi avanzati ampliano le capacità di assemblaggio MCPCB per soddisfare requisiti sempre più complessi.
Saldatura in fase vapore
Vantaggi del processo: la condensazione di vapore può riscaldare un assemblaggio verso la temperatura di ebollizione del fluido selezionato. Limiti dei componenti, carico della scheda e tempo di esposizione restano importanti. La fase vapore non elimina intrinsecamente i vuoti né consente un liquidus di saldatura più basso; le varianti assistite da vuoto richiedono una propria qualifica di processo.
Applicazioni MCPCB: la fase vapore può essere adatta a schede termicamente impegnative o a masse di componenti miste quando parti e costruzione lo consentono. Confrontare uniformità reale di temperatura, vuoti, produttività e compatibilità dei fluidi con i risultati convettivi; non è una scelta automatica per ogni componente sensibile.
Saldatura laser
Lavorazione selettiva: la saldatura laser dirige l'energia ottica localmente, ma assorbimento, linea di vista, riflessioni e calore condotto determinano il risultato. Qualificare energia, messa a fuoco, avanzamento e monitoraggio per il giunto e proteggere ottica/componenti vicini; il riscaldamento locale non garantisce l'assenza di danni al substrato.
Applicazioni di precisione: la saldatura laser può essere adatta a giunti fini accessibili, riparazioni localizzate o costruzioni termicamente sensibili. Stabilire l'esposizione termica consentita e i criteri di ispezione; un giunto trattato localmente può comunque condurre calore verso le parti vicine.
Linee guida di progettazione per l'assemblaggio
Ottimizzare i design MCPCB per l'assemblaggio migliora i rendimenti, riduce i costi e garantisce una produzione affidabile. Il rispetto di appropriate regole di progettazione MCPCB assicura la producibilità.
Ottimizzazione del design dei pad
Considerazioni termiche: seguire il land pattern del componente selezionato e le indicazioni sul pad termico, invece di ingrandire ogni pad per il disallineamento CTE. Qualsiasi alleggerimento termico va bilanciato con corrente e flusso di calore operativo. Se i via fanno parte della costruzione, riempimento/tappatura possono controllare la risalita della lega; non forare una base metallica isolata senza un adeguato design di isolamento. Scegliere pad definiti da solder mask o da rame in base alle tolleranze di package e fabbricazione.
Selezione dei componenti: scegliere package con caratteristiche CTE compatibili. Considerare l'altezza di standoff per pulizia e ispezione. Valutare le temperature nominali per la compatibilità con il profilo di reflow. Selezionare livelli di sensibilità all'umidità adatti al processo. Verificare disponibilità e ciclo di vita per la pianificazione produttiva.
Design del pannello
Efficienza produttiva: ottimizzare la dimensione del pannello per le capacità delle attrezzature. Includere fori di tooling per una registrazione precisa. Aggiungere fiducial per l'allineamento del sistema di visione. Implementare la marcatura delle schede difettose per il tracciamento in processo. Progettare linguette a rottura per facilitare il depanel.
Accesso ai test: fornire punti di test elettrici accessibili e giochi per il fixture. Usare il boundary scan solo per dispositivi/catene supportati e definire punti di misura termica che non cortocircuitino pad elettricamente attivi. Pianificare manipolazione e depanel per evitare piegature o sollecitazioni dei package LED.
Strategie di ottimizzazione dei costi
Bilanciare qualità di assemblaggio ed efficienza dei costi garantisce soluzioni MCPCB competitive che soddisfano i requisiti di mercato. La nostra analisi dei costi MCPCB aiuta a ottimizzare il budget.
Selezione del processo
Considerazioni sul volume: assemblaggio manuale per prototipi e volumi molto bassi. Processi semiautomatici per lotti piccoli e medi. Linee completamente automatizzate per la produzione ad alto volume. Celle di produzione flessibili per esigenze ad alta mix. Linee dedicate per prodotti stabili ad alto volume.
Compromessi tecnologici: valutare stencil rispetto a dispensing per l'applicazione della pasta. Confrontare saldatura selettiva e a onda per i through-hole. Valutare i benefici della fase vapore rispetto al reflow convettivo. Considerare laser rispetto alla saldatura selettiva tradizionale. Bilanciare livello di automazione, complessità del prodotto e volume.
Gestione della supply chain
Approvvigionamento componenti: consolidare i fornitori riducendo il carico gestionale. Implementare scorte gestite dal fornitore per prodotti stabili. Utilizzare programmi di conto deposito per componenti di alto valore. Stabilire alternative per componenti critici. Monitorare lo stato del ciclo di vita per prevenire problemi di obsolescenza.
Pianificazione produttiva: raggruppare tecnologie simili massimizzando l'efficienza. Pianificare manutenzione preventiva riducendo i fermi. Implementare procedure di cambio rapido riducendo i tempi di setup. Ottimizzare il bilanciamento delle linee migliorando la produttività. Utilizzare analytics predittivi per la pianificazione della capacità.
Partner completo per la produzione MCPCB
L'assemblaggio MCPCB richiede profilazione termica, giunti di saldatura validati, integrità del dielettrico e un'adeguata ispezione dello stack finito. Ottenere dal fornitore evidenze reali di capacità, dati di resa di assemblaggio e specifiche del progetto prima di dichiarare una qualifica per alto volume.
Per moduli LED, elettronica automotive o schede di potenza industriali, definire la costruzione applicabile, l'approvvigionamento dei materiali, la gestione dei componenti, i controlli di processo e le evidenze di rilascio. Un preventivo del fornitore deve indicare il sito reale, i processi e i deliverable ispettivi; le sole etichette applicative non stabiliscono la qualifica.
Inviare a HilPCB i file della scheda, la BOM, le istruzioni di gestione dei componenti e i requisiti termici/meccanici per una revisione dell'assemblaggio e un preventivo. Includere la copertura di test richiesta, i record e qualsiasi qualifica di processo speciale.