
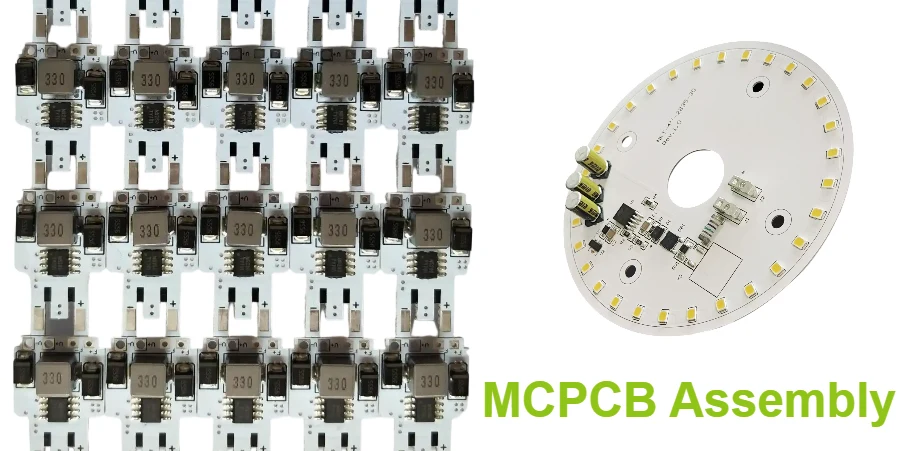
- L’assemblaggio MCPCB va riesaminato come un problema di processo termico e di controllo dell’isolamento, non come normale SMT su FR-4 con una base metallica.
- I primi controlli riguardano di solito il tipo di materiale di base, i limiti del dielettrico, la massa termica della scheda, la strategia del profilo di saldatura, il percorso di calore dei componenti e ciò che deve restare misurabile dopo l’assemblaggio.
- La maggior parte dei guasti deriva da giunti poco riscaldati, ipotesi distorte sul profilo, zone dielettriche sovrasollecitate, calore intrappolato sotto i componenti di potenza o modifiche meccaniche tardive che alterano il vero percorso termico.
- Il successo del processo dipende in genere dall’allineare progetto dello stencil, energia di rifusione, supporto del fissaggio e metodo d’ispezione alla reale struttura degli strati del nucleo metallico prima del primo lotto pilota.
- Per moduli LED, di conversione di potenza e per esterni, la pianificazione dell’assemblaggio deve restare allineata con la validazione termica, non solo con l’aspetto estetico delle saldature.
L’assemblaggio MCPCB è il processo di saldatura e validazione dei componenti su un PCB a nucleo metallico, di solito a base di alluminio o rame. Il substrato migliora la diffusione del calore, ma cambia anche il modo in cui la scheda assorbe e rilascia l’energia di rifusione. Il vero problema ingegneristico consiste nel bilanciare formazione dei giunti, protezione del dielettrico e prestazioni termiche del prodotto finito.
Indice
- Cosa verificare per prima cosa in un assemblaggio MCPCB
- Tabella delle regole chiave di processo e validazione
- Tabella dei compromessi ingegneristici iniziali
- Come la massa termica cambia le decisioni su stencil e rifusione
- Come isolamento, fissaggio e percorso termico influenzano l’affidabilità
- Cosa devono fissare i team di preserie prima del rilascio
- FAQ
- Passi successivi
- Riferimenti
- Autore e revisione
Cosa verificare per prima cosa in un assemblaggio MCPCB
Un MCPCB non è semplicemente una scheda FR-4 con una migliore dissipazione del calore. La base metallica cambia la massa termica, la rigidità della scheda, il comportamento in attrezzatura e il percorso termico effettivo dopo l’assemblaggio. Gli standard IPC definiscono accettabilità di saldatura e controllo di processo a livello di giunto, ma il rischio reale a livello scheda su un MCPCB nasce da come il processo di saldatura interagisce con substrato e struttura dielettrica.
I primi punti da riesaminare sono in genere:
- se la scheda usa un substrato metallico isolato in alluminio, rame o altro tipo e quale struttura dielettrica separa il rame dalla base
- se i componenti termicamente più gravosi possono davvero raggiungere una finestra di saldatura valida senza surriscaldare le parti vicine
- se l’impronta di LED, MOSFET, driver, connettore o package di potenza supporta ancora sia la saldabilità sia l’estrazione del calore
- se supporto, telaio di sostegno o metodo di sostegno evitano inclinazione o riscaldamento non uniforme durante stampa, posizionamento e rifusione
- se ispezione e test funzionale dimostrano ancora il reale comportamento termico ed elettrico dopo l’assemblaggio
Per i progetti termici, di solito conviene allineare le ipotesi legate a PCB a nucleo metallico, PCB a rame pesante e assemblaggio SMT prima del rilascio del prototipo.
Tabella delle regole chiave di processo e validazione
| Regola / parametro | Cosa controllare per prima | Perché conta | Come verificarlo | Se viene ignorato |
|---|---|---|---|---|
| Massa termica del substrato | Confermare la massa reale della scheda e l’effetto dissipante prima della profilazione | Le schede a nucleo metallico assorbono l’energia di rifusione in modo diverso dal FR-4 | Profilazione termica sull’assemblaggio reale | Giunti freddi o bagnatura irregolare |
| Protezione del dielettrico | Verificare dove agiscono calore, pressione e stress di rilavorazione rispetto alle zone isolate | L’abuso termico può danneggiare l’isolamento anche se i giunti sembrano accettabili | Revisione della struttura degli strati e verifica della finestra di processo | Danni dielettrici nascosti e guasti sul campo |
| Strategia stencil e pasta | Far corrispondere volume di pasta e disegno delle aperture alla geometria delle piazzole e alla richiesta termica | I componenti termici richiedono spesso un comportamento di stampa diverso dai piccoli componenti di controllo | Ispezione di stampa e studio pilota della pasta | Saldatura insufficiente o ponti |
| Telaio di sostegno e supporto | Decidere se la scheda richiede attrezzatura di sostegno durante stampa e rifusione | Anche le rigide schede a nucleo metallico possono inclinarsi o perdere coerenza di processo con supporto debole | Prova pilota e revisione della configurazione macchina | Errori di posizionamento e giunti incoerenti |
| Percorso termico dopo la saldatura | Verificare come la scheda assemblata trasferisce il calore verso chassis, dissipatore o involucro | Una buona saldatura non basta se il percorso termico finale è incompleto | Revisione termica e valutazione sotto alimentazione | Hotspot e riduzione della vita utile |
| Metodo d’ispezione | Congelare presto il perimetro di AOI, raggi X, test funzionale e verifica termica | Le schede di potenza e LED richiedono spesso più della sola accettazione visiva | Piano d’ispezione e check-list di validazione | Difetti che entrano nei lotti pilota |
Tabella dei compromessi ingegneristici iniziali
| Scelta progettuale | Di solito più adatta a | Compromesso principale | Cosa confermare subito |
|---|---|---|---|
| Scheda a nucleo di alluminio | Gestione termica sensibile al costo in progetti LED e industriali | Prestazioni termiche inferiori alle opzioni in rame in alcuni casi | Carico termico reale e interfaccia con l’involucro |
| Scheda a base rame | Diffusione termica più aggressiva e maggiore densità di potenza | Costo più alto e carico di processo più pesante | Capire se il margine termico extra serve davvero |
| Rifusione in singolo passaggio | Flusso di assemblaggio più semplice | Più difficile da ottimizzare quando le masse termiche variano molto | Mix componenti e simmetria della scheda |
| Processo assistito da telaio di sostegno | Migliore planarità e movimentazione più stabile | Maggiore complessità di attrezzaggio e configurazione | Metodo di pannellizzazione e volume produttivo |
| Maggior volume di saldatura per componenti di potenza | Migliore formazione del giunto su piazzole ad alta massa termica | Può aumentare il rischio di vuoti o di perdita di controllo della forma | Geometria dell’involucro e criteri d’ispezione |
| Pad d’interfaccia aggiunto o serraggio meccanico | Migliore trasferimento finale del calore verso l’alloggiamento | Richiede più coordinamento in assemblaggio | Piano chassis e metodo di assistenza |
Come la massa termica cambia le decisioni su stencil e rifusione
L’errore di assemblaggio più comune sui MCPCB è presumere che il profilo possa essere regolato come su una normale scheda FR-4. Nella maggior parte dei casi non è così. La base metallica sottrae energia al processo di saldatura, e questo cambia il modo in cui le diverse zone si riscaldano.
Di solito contano soprattutto tre decisioni.
1. Profilare sulla scheda reale, non su una ricetta generica
Sia Indium sia Kester sottolineano che i profili di rifusione per pasta saldante devono seguire il fornitore della pasta e il contesto reale di assemblaggio, invece di copiare un’impostazione forno. Sui MCPCB, la massa reale della scheda e il mix di componenti cambiano il risultato abbastanza da rendere raramente sufficienti le ipotesi basate solo su campioni di prova.
2. Trattare grandi pad termici e piccoli componenti di segnale come un’unica finestra di processo condivisa
LED di potenza, driver e pad termici possono richiedere più energia, ma i piccoli componenti vicini possono comunque essere sovraesposti se la finestra viene allargata senza criterio. La messa a punto dello stencil, la sequenza di posizionamento e il supporto dell’attrezzatura spesso contano quanto la temperatura di picco.
3. Pianificare la misura prima di discutere l’ottimizzazione
Se la profilazione termica non viene eseguita nella reale condizione di assemblaggio, i team discutono spesso delle impostazioni di rifusione senza sapere se il vincolo principale sia una saldatura fredda, un cattivo contatto, un supporto deformato o semplicemente un’ipotesi sbagliata sul percorso termico.
Come isolamento, fissaggio e percorso termico influenzano l’affidabilità
Gli assemblaggi MCPCB affidabili non si giudicano solo dall’aspetto delle saldature. Si giudicano dalla capacità della scheda di portare carico elettrico mentre allontana il calore dall’area attiva senza degradare la struttura isolata.
I principali controlli ingegneristici sono:
- verificare se il dielettrico tra rame e base metallica è adatto alla tensione di esercizio e all’ambiente previsto
- verificare se i componenti pesanti creano stress concentrati durante i cicli termici
- verificare se viti, clip, pad termici o materiali d’interfaccia cambiano planarità della scheda o estrazione locale del calore dopo l’assemblaggio
- verificare se rilavorazione o ritocco manuale possono danneggiare zone isolate o indebolire la coerenza a lungo termine
Se il progetto combina gestione termica e assemblaggio denso, le revisioni di assemblaggio chiavi in mano, prototipi PCB e visualizzatore BOM devono in genere avvenire insieme.
Cosa devono fissare i team di preserie prima del rilascio
Un lotto pilota MCPCB riesce quando obiettivo termico, obiettivo di assemblaggio e obiettivo di validazione vengono tutti congelati insieme prima del primo lotto.
Una check-list pratica di rilascio include di solito:
- Materiale di base e dielettrico approvati Confermare l’esatta costruzione a nucleo metallico prima di iniziare il lavoro su stencil e profilo.
- Profilo termico validato sull’assemblaggio reale Usare la scheda reale e i componenti chiave invece di una generica ipotesi di profilo senza piombo.
- Percorso termico documentato Definire come il calore lascia l’assemblaggio nell’uso finale, non solo durante la saldatura.
- Piano del telaio di sostegno o dell’attrezzatura approvato Congelare ogni attrezzatura di supporto necessaria alla stabilità di stampa, posizionamento o rifusione.
- Piano d’ispezione definito Decidere quali controlli di saldatura, termici ed elettrici siano richiesti per l’accettazione pilota.
- Componenti e materiali d’interfaccia riesaminati Usare una revisione del visualizzatore BOM per intercettare sostituzioni che cambiano comportamento termico o di fissaggio.
Se il percorso termico è ancora in evoluzione, il supporto PCB rapidi è in genere più utile che forzare una corsa prematuramente simile alla produzione.
FAQ
Perché l’assemblaggio MCPCB è più difficile dell’assemblaggio FR-4 standard?
Perché la base metallica cambia il modo in cui la scheda assorbe l’energia di rifusione, sostiene meccanicamente l’assemblaggio e trasferisce il calore dopo la saldatura.
Un MCPCB richiede sempre un profilo di rifusione diverso?
In pratica quasi sempre sì, perché la massa termica della scheda e il mix di package differiscono spesso abbastanza dal FR-4 da rendere inaffidabile un profilo copiato.
L’aspetto dei giunti di saldatura basta per giudicare un buon assemblaggio MCPCB?
No. Bisogna verificare anche prestazioni termiche, protezione dell’isolamento e fissaggio finale a involucro o dissipatore.
Qual è il più grande rischio di affidabilità nei MCPCB assemblati?
Spesso è il disallineamento tra le ipotesi del processo di saldatura e il vero percorso termico, che può creare stress nascosti, giunti deboli o hotspot persistenti.
Cosa va fissato prima del primo lotto pilota?
Vanno fissati costruzione del nucleo metallico, approccio al profilo, attrezzature di supporto, metodo d’ispezione e ipotesi sul trasferimento termico finale.
Passi successivi
Se stai preparando una scheda termica per LED, potenza o uso esterno, il passo successivo più utile è in genere riesaminare insieme costruzione del nucleo metallico, profilo di saldatura e percorso termico finale prima del rilascio pilota.
HILPCB può supportare questo processo attraverso:
- pianificazione di PCB a nucleo metallico e PCB a rame pesante per la progettazione termica
- coordinamento di assemblaggio SMT e assemblaggio chiavi in mano per lotti pilota e di produzione
- supporto prototipi PCB e PCB rapidi per cicli di validazione del processo
- controlli con visualizzatore Gerber e visualizzatore BOM prima del rilascio
- Richiedi un preventivo quando struttura degli strati, distinta componenti e note termiche sono pronti
Riferimenti
- IPC J-STD-001 Requirements for Soldered Electrical and Electronic Assemblies
- IPC-A-610 Acceptability of Electronic Assemblies
- Indium solder paste reflow profiling guidance
- Kester lead-free reflow profiling overview
- Ventec insulated metal substrate materials
Autore e revisione
Autore: HILPCB Engineering Content Team Revisionato da: HILPCB Thermal PCB and Assembly Review Team Ultimo aggiornamento: 2026-04-05