

Un test di saldabilità dei PCB risponde alla domanda se le superfici della scheda specificate si bagneranno con la lega saldante in condizioni controllate. Prima di rilasciare un lotto immagazzinato o di qualificare una nuova finitura, identifica le superfici da testare, il processo di assemblaggio e il metodo di accettazione. Un campione superato supporta questa decisione; non stabilisce la vita a fatica dei giunti di saldatura finiti.
Per la scelta della finitura prima della fabbricazione, consulta il confronto delle finiture superficiali dei PCB. La decisione qui è più ristretta: quali evidenze di saldabilità servono prima che quelle schede e i loro componenti entrino in assemblaggio?
Quale metodo di test di saldabilità è adatto all'articolo acquistato?
Il test della scheda nuda e il test di saldabilità dei componenti elettronici riguardano i due lati opposti di un futuro giunto. Un buon risultato sulla scheda non qualifica la terminazione del componente, e viceversa.
| Articolo o domanda | Base di prova da indicare nell'ordine | Evidenza da richiedere | Cosa non dimostra |
|---|---|---|---|
| Piazzole, pad e fori metallizzati del PCB nudo | J-STD-003, revisione specificata e metodo applicabile | Risultati per le caratteristiche definite della scheda o campioni rappresentativi, finitura e condizionamento | Stato delle terminazioni dei componenti o vita del giunto assemblato |
| Terminali, terminazioni, capicorda e fili dei componenti | J-STD-002, revisione specificata, metodo e specifica di componente applicabile | Risultati di saldabilità del package legati al codice articolo, alla finitura di terminazione e al lotto | Saldabilità dei pad PCB accoppiati |
| Se una superficie accetta la lega saldante | Metodo applicabile di immersione visiva, simulazione di processo o bilancia di bagnatura | Osservazioni di copertura/caratteristiche o registrazioni forza-tempo nelle condizioni indicate | Resistenza a ogni successivo carico termico o meccanico |
| Se un articolo resiste al calore di saldatura | Prova applicabile di resistenza al calore di saldatura o requisito di qualifica del componente | Risultati elettrici, fisici o strutturali dopo l'esposizione definita | Accettazione automatica del suo comportamento di bagnatura superficiale |
| Se un giunto assemblato resisterà in servizio | Qualifica di affidabilità specifica del prodotto | Risultati sotto le sollecitazioni termiche, meccaniche ed elettriche pertinenti | Un sostituto dei controlli sui materiali in ingresso |
Usa J-STD-003 per le schede stampate e J-STD-002 per terminali e terminazioni dei componenti; conferma la revisione contrattualmente applicabile (incluso se J-STD-003D e J-STD-002E restano in vigore alla data di approvvigionamento). Il campo di applicazione pubblico di J-STD-003D separa inoltre la durabilità del rivestimento dalla classe di prodotto: ordinare la Classe 3 non definisce di per sé ogni parametro di condizionamento. Usa la revisione e le condizioni di prova indicate nel contratto di acquisto. Le anteprime pubbliche identificano campo e metodi; per eseguire e giudicare la prova serve la norma completa applicabile. Tabella delle revisioni IPC, Campo di applicazione J-STD-003D, Campo di applicazione J-STD-002E.
Cosa misura realmente ogni prova di saldatura?
Le prove di immersione visiva espongono la superficie designata al flussante e alla lega saldante fusa, quindi ispezionano le caratteristiche richieste per bagnatura, mancata bagnatura o disbagnatura. L'ispezione deve identificare l'area giudicata; una media sull'intera scheda può nascondere una singola piazzola o terminazione difettosa.
La simulazione del processo di montaggio superficiale usa la pasta e la procedura termica specificate per valutare le caratteristiche saldabili pertinenti. Può rispondere a una domanda diversa rispetto alla prova di immersione, quindi il metodo non può essere sostituito tacitamente quando un ordine di acquisto nomina un'altra prova.
Il test con bilancia di bagnatura per PCB registra la forza nel tempo durante il contatto controllato con la lega saldante. Fornisce una curva per confrontare il comportamento di bagnatura, purché geometria del provino, condizionamento, lega, flussante e impostazioni di prova siano controllati. Una curva senza queste impostazioni è difficile da confrontare con il risultato di un altro laboratorio.
La prova a goccia di lega saldante (globule) porta una piccola terminazione di componente a contatto con una goccia di saldante fuso controllata. È utile dove la geometria della terminazione richiede quella disposizione. Non è una prova generale della formazione indesiderata di sfere di saldatura su un PCB. Il Fraunhofer ISIT descrive sia la disposizione a bagno sia quella a contatto con sfera di saldante per la misura della forza di bagnatura. Panoramica dei metodi del Fraunhofer ISIT.
Una prova di galleggiamento su saldante (solder float) richiede che lo scopo sia dichiarato esplicitamente. Una procedura di saldabilità e un esame di stress termico possono entrambi comportare il contatto con la lega fusa, ma esposizione e criteri di accettazione differiscono. Per una prova solder float su un PCB, richiedi il metodo nominato, la costruzione della scheda, le condizioni di permanenza e le osservazioni. Non sostituire la procedura specificata con una temperatura di bagno familiare.
Perché temperatura, tempo di permanenza e criteri di accettazione devono restare insieme?
Un valore come «copertura del 95%» è utile solo se si conoscono oggetto di prova e procedura. L'esempio di componente pubblicato di seguito mostra perché la prova di saldabilità e la resistenza al calore di saldatura richiedono voci separate nel piano di prova.
| Prova sul resistore a chip Vishay RCG e3 | Condizioni di bagno pubblicate | Risultato pubblicato valutato |
|---|---|---|
| Saldabilità con saldante stagno-piombo | Sn60Pb40; flussante non attivato; 235 ±5 °C per 2 ±0,2 s | Copertura di saldante almeno del 95% e nessun danno visibile |
| Saldabilità con saldante senza piombo | Sn96.5Ag3Cu0.5 o Sn99.3Cu0.7; flussante non attivato; 245 ±5 °C o 250 ±5 °C per 3 ±0,3 s, come indicato nel datasheet | Copertura di saldante almeno del 95% e nessun danno visibile |
| Resistenza al calore di saldatura | Bagno di saldante a 260 ±5 °C per 10 ±1 s | Limiti di variazione della resistenza per la classe di stabilità indicata; questa è una riga di accettazione diversa |
Fonte: Vishay RCG e3, documento 20047, revisione 08-11-2023, pagina 5. Queste condizioni si applicano solo a quella famiglia di componenti Vishay e al relativo programma di prova citato, da verificare con la revisione corrente prima dell'uso. Non sono limiti universali per schede nude, profili di rifusione o impostazioni di produzione HILPCB. Mantieni le due leghe senza piombo e le opzioni di temperatura elencate con la procedura del costruttore, invece di inventare un abbinamento o scegliere una temperatura comoda.
Come leggere i risultati del test di bagnatura dei PCB?
Una bilancia di bagnatura misura la forza netta in una geometria di immersione definita; l'espressione seguente è un modello statico semplificato e non una misura dinamica completa della forza di bagnatura. Dopo aver tarato il peso del provino, un modello di forza statica semplificato, con la forza di bagnatura verso il basso presa come positiva, è:
F = γP cos(θ) − ρgV
Qui F è la forza misurata in newton, γ è la tensione superficiale del saldante in N/m, P è il perimetro di bagnatura in metri, θ è l'angolo di contatto, ρ è la densità del saldante in kg/m³, g è l'accelerazione di gravità in m/s² e V è il volume immerso in m³. Il secondo termine è la spinta di galleggiamento. Gli strumenti possono visualizzare la convenzione di segno opposta.
IPC-TM-650 2.4.14.2A spiega il riferimento corretto per il galleggiamento relativo a tempo di bagnatura e forza massima. Il suo campo è l'attività del flussante liquido, quindi la sua spiegazione fisica non deve essere scambiata per una specifica di accettazione generale dei PCB. Variare la profondità di immersione o la dimensione del provino modifica la correzione di galleggiamento e può cambiare anche il trasferimento di calore. Un attraversamento dello zero strumentale non corretto non è quindi intercambiabile con un tempo di bagnatura corretto specificato. IPC-TM-650 2.4.14.2A, pagine 2–3.
Un semplice confronto illustra la questione del perimetro. Supponiamo che due misure siano già corrette per il galleggiamento e abbiano condizioni di prova corrispondenti: il provino A dà 3 mN su un perimetro di bagnatura di 10 mm, mentre il provino B dà 1,5 mN su 5 mm. Entrambi danno 0,30 mN/mm. La forza grezza maggiore non dimostra una migliore bagnatura superficiale. Sono misure ipotetiche, non un limite di accettazione; una massa termica diversa può comunque impedire un confronto diretto.
Richiedi la curva grezza, lo zero dello strumento e il riferimento corretto, il perimetro di bagnatura, il volume/la profondità immersi, la velocità di immersione, la lega, la temperatura del bagno, il flussante e la registrazione del condizionamento. Il metodo concordato deve definire quali tempi e forze vengono valutati. Né «sotto un secondo» né un singolo valore di forza per perimetro sono criteri di superamento universali.
L'invecchiamento a vapore predice la vita a scaffale?
Il condizionamento mette alla prova una finitura sotto un'esposizione definita. Senza una correlazione validata per quel materiale e quell'ambiente di stoccaggio, non converte le ore di prova in mesi su uno scaffale di magazzino.
J-STD-003D identifica diverse disposizioni di durabilità del rivestimento e di condizionamento. Seleziona la condizione richiesta per la finitura reale e l'ordine; non applicare un'unica ricetta a vapore a HASL, OSP, ENIG e a ogni terminazione di componente. Distingui anche la qualifica della camera dal condizionamento del provino: IPC-TM-650 2.6.23, datata luglio 1993, registra le temperature dell'invecchiatore a vapore ogni 15 minuti per 8 ore dopo la stabilizzazione, senza altri componenti all'interno. Quella misura di otto ore verifica la ripetibilità dell'apparecchiatura; non è un requisito universale di invecchiamento prodotto di otto ore. Metodo IPC di ripetibilità dell'invecchiatore a vapore, sezione 5.3.
Per le schede stoccate, conserva le istruzioni di imballaggio e stoccaggio del fornitore della finitura, la data di fabbricazione, la storia di apertura dei sacchetti, l'ambiente ed eventuali esposizioni a bake o rifusione. La chimica OSP e il profilo termico reale contano più di un numero generico di cicli di rifusione promessi. Per l'ENIG, spessore e condizione dell'interfaccia di nichel sono esigenze probatorie separate: un risultato di bagnatura superato da solo non esclude la corrosione del nichel né dimostra la resistenza alla frattura del giunto. Non sostituire un'indagine appropriata della finitura con una permanenza prolungata nel saldante.
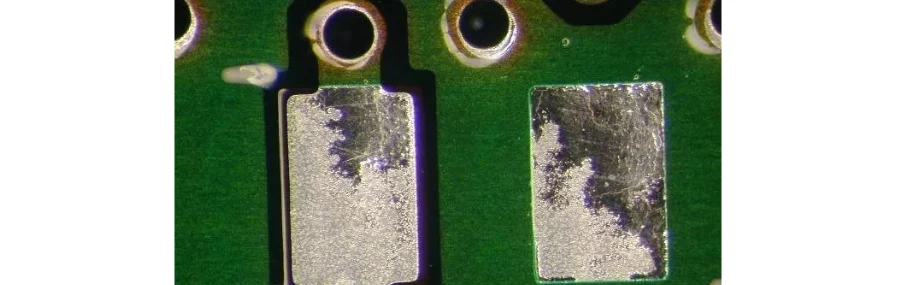
Cosa devono contenere una procedura e un rapporto di prova di saldabilità?
Il piano di prova deve essere concordato prima che il laboratorio riceva i campioni. Altrimenti, due rapporti apparentemente validi possono descrivere domande diverse.
| Registrazione richiesta | Dettaglio che rende il risultato utilizzabile |
|---|---|
| Identità e campionamento | Revisione della scheda o codice del componente; finitura/terminazione; lotto di produzione; punti e criteri di campionamento; numero di provini indipendenti |
| Storia | Condizione all'arrivo, imballaggio, stoccaggio, precedenti esposizioni termiche e ogni fase di pulizia o condizionamento |
| Procedura | Revisione della norma, metodo, deviazioni, lega/flussante di prova, temperatura, permanenza, geometria di immersione e identificazione dell'apparecchiatura |
| Accettazione | Caratteristica o terminazione giudicata, criterio e fonte; come i singoli difetti influiscono sul lotto campionato |
| Risultati | Osservazioni individuali, immagini e curve grezze ove applicabile; dimensioni e correzioni necessarie per interpretare la misura |
| Disposizione | Decisione di accettazione, campioni conservati, riferimento di non conformità, percorso approvato di riprova/rilavorazione e autorità di rilascio |
Cinque campioni non forniscono automaticamente una garanzia utile di «confidenza del 95%». A titolo illustrativo, supponi cinque unità indipendenti selezionate casualmente da una popolazione ampia e uniforme, ciascuna valutata superato/non superato, senza difetti osservati. Un limite superiore esatto unilaterale al 95% sulla probabilità di difetto è 1 − 0,05^(1/5) = 45,1%. È un calcolo di campionamento, non un piano di accettazione raccomandato. Campioni presi da un angolo comodo di un pannello potrebbero non soddisfare nemmeno tali ipotesi. Scegli il piano di campionamento in funzione del lotto specificato e del rischio decisionale.
Cosa succede quando un lotto non supera lo screening di saldabilità?
Blocca il materiale interessato e conserva le evidenze dello stato all'arrivo. Verifica prima se la prova è stata eseguita correttamente: preparazione del provino, flussante, condizione del bagno, temperatura, geometria dell'attrezzaggio e tempistica possono influire sul risultato. Se il difetto è valido, confronta i lotti di schede e componenti, la storia della finitura, lo stoccaggio e le registrazioni di assemblaggio prima di attribuire una causa.
| Osservazione | Prossima evidenza da ottenere | Scorciatoia da evitare |
|---|---|---|
| Bagnatura scarsa su un lotto di schede stoccato | Storia di finitura/imballaggio, risultati su caratteristiche rappresentative e indagine del fornitore | Aumentare la temperatura finché un provino non supera |
| I terminali dei componenti falliscono mentre i campioni di scheda superano | Lotto/codice data del componente, finitura di terminazione e la prova di componente applicabile | Trattare il risultato del PCB come accettazione del componente |
| La bagnatura supera ma i giunti si fratturano | Esame dell'interfaccia ed evidenze meccaniche/di affidabilità appropriate al difetto | Dichiarare il black pad o un altro meccanismo escluso da una bagnatura superata |
| L'assemblaggio mostra saldature fredde o giunti incompleti | Profilo termico reale, pasta/flussante, stampa, posizionamento ed evidenze sui materiali | Presumere che ogni difetto di assemblaggio dimostri una scarsa saldabilità in ingresso |
Pulizia, trattamento al plasma, trattamento chimico, rifinitura o un flussante più attivo modificano la condizione testata. Tali misure richiedono un processo approvato e una valutazione del loro effetto su finitura, dimensioni, residui e assemblaggio. Ritestare campioni trattati non cancella il difetto originario né autorizza il rilascio dello stock non trattato.
Approccio Integrato HILPCB per Eccellenza Saldabilità
Come produttore leader in Cina, HILPCB integra considerazioni di saldabilità nell'intero processo produttivo.
Per l'assemblaggio SMT e l'assemblaggio a foro passante, HILPCB offre produzione e assemblaggio di PCB con controlli di saldabilità, tra cui analisi del bilanciamento di bagnatura, valutazione delle finiture superficiali e prove sui terminali dei componenti.
Il controllo efficace della saldabilità coinvolge la selezione di metodi appropriati basati su tipo di finitura superficiale, geometria dei componenti e ambiente d'uso. In HILPCB, combiniamo queste tecniche in un flusso di lavoro produttivo strettamente controllato. Ciò ci permette di mantenere qualità costante per vari tipi di schede, dai PCB FR4 agli avanzati PCB a nucleo metallico.
Controllo Saldabilità Inline Durante Produzione PCB
La garanzia di saldabilità efficace inizia in produzione. In HILPCB implementiamo checkpoint durante la produzione:
- Post-ispezione maschera saldante: Coupon test valutano assenza contaminazione dopo applicazione maschera
- Validazione finitura superficiale: Per HASL, ENIG e ImmAg immediatamente dopo placcatura
- Affidabilità via PCB multistrato: Test mirati per riempimento via e placcatura in schede complesse
Questo monitoraggio riduce rischi di fallimento in schede complesse come PCB multistrato.
Garanzia Saldabilità in Linee Assemblaggio PCBA
La saldabilità influenza direttamente resa SMT e affidabilità giunti. Il nostro processo integra controlli pre-assemblaggio:
- Pianezza scheda e condizione pad: Misurazione warpage prima stampa stencil
- Integrità terminali componenti: Ispezione in ingresso include test saldabilità
- Correlazione con giunti reali: Dati SPI/AOI incrociati con risultati pre-assemblaggio
- Ispezione primo articolo (FAI): Analisi sezioni trasversali giunti in ogni produzione
Questa metodologia rafforza risultati in assemblaggi piccoli lotti e produzione volume elevato.
Controllo Lotto e Tracciabilità Completa
Mantenere tracciabilità risultati test è cruciale. HILPCB applica pratiche rigorose:
- Segregazione test per lotto: Schede borderline per profili rifusione alternativi
- Tracciamento codice data: Garantisce uso FIFO (First-in-First-out)
- Integrazione codice a barre: Ogni PCB collegato a record test e storia processo
Questa tracciabilità è essenziale per assemblaggi chiavi in mano in settori critici.
Fallimenti di saldabilità sono spesso causati da ossidazione o contaminazione. In HILPCB usiamo metodi analitici per identificare cause. La pulizia al plasma elimina contaminanti organici, mentre trattamenti chimici ripristinano superfici ossidate. Lotti interessati sono isolati per mantenere qualità in assemblaggio SMT e montaggio a fori passanti.
La sbagnatura si verifica quando la saldatura inizialmente bagna ma poi si ritira. Risulta da flussanti incompatibili o sovraccarico termico. Il nostro team mitiga la sbagnatura ottimizzando curve di rifusione e analizzando composizione bagno saldante. Controlli critici per PCB ad alta Tg e PCB alta frequenza.
Per inconsistenze localizzate, eseguiamo ispezione microscopica mirata. Correzioni possono includere pulizia localizzata o verifica allineamento stencil. Per costruzioni complesse come PCB rigido-flessibili o PCB ceramici, anche minori inconsistenze richiedono controlli più rigorosi.
Saldabilità Integrata nel Design: Il nostro team ingegneristico rivede progetti per fattori di rischio. Manteniamo database estesi per correlare caratteristiche design e prestazioni saldabilità.
Eccellenza Controllo Processo: Monitoraggio in tempo reale di parametri critici garantisce qualità finitura superficiale costante. I nostri processi certificati ISO 9001 incorporano checkpoint di saldabilità in più fasi.
Capacità di Test Complete: Il nostro laboratorio dispone di sistemi di bilanciamento bagnatura e strumenti analitici superficiali. Forniamo rapporti dettagliati con curve di bagnatura e analisi statistiche.
Cosa includere in una richiesta di test a HILPCB?
Invia il disegno di fabbricazione e il requisito di finitura, il processo di assemblaggio e la lega, la distinta base dei componenti ove pertinente, le informazioni su lotto/stoccaggio, la revisione/metodo di norma richiesti, il piano di campionamento e i requisiti di report. Indica se la preoccupazione riguarda materiale in ingresso, un cambio di finitura, indicazioni di stoccaggio scadute o un difetto di produzione. Per l'assemblaggio in piccoli lotti o l'assemblaggio in volume, trasferisci nella consegna la decisione approvata sul lotto e i requisiti di prova; chiarisci le responsabilità di approvvigionamento per l'assemblaggio chiavi in mano.
Per l'assemblaggio SMT o l'assemblaggio a foro passante, chiedi a HILPCB di confermare nel preventivo il luogo di esecuzione della prova, il metodo disponibile, il consumo di campioni, il contenuto del rapporto, il prezzo e i tempi. Specifica qualsiasi requisito di laboratorio esterno, curve di bagnatura grezze, microscopia o analisi aggiuntive. Un ordine generale di assemblaggio PCB non include automaticamente ogni prova di laboratorio specializzata né una sezione trasversale per ogni lotto; ciò non elimina la FAI prevista per ogni produzione.
Domande frequenti
Qual è la differenza tra il test di saldabilità e il controllo della saldatura dopo l'assemblaggio?
Il test di saldabilità valuta se le superfici designate accettano la lega saldante in condizioni specificate. Il controllo della saldatura dopo l'assemblaggio può verificare la lavorazione, la continuità elettrica o l'affidabilità dei giunti. Il risultato voluto determina il metodo; una prova superficiale superata non sostituisce l'ispezione e la qualifica dell'assemblaggio finito.
Come scelgo un test di saldabilità per i pad PCB e i terminali dei componenti?
Definiscili come oggetti di prova separati. J-STD-003 riguarda le schede stampate, mentre J-STD-002 riguarda terminali e terminazioni dei componenti. Seleziona per ciascuno la revisione, il metodo, il condizionamento e i criteri di accettazione applicabili. Anche la geometria del package e la specifica del componente del fornitore influenzano la scelta.
Una prova di galleggiamento su saldante basta a qualificare una scheda per l'assemblaggio?
Solo per la decisione coperta dalla prova nominata e dai suoi criteri di accettazione. Dichiara se il galleggiamento valuta la saldabilità o lo stress termico, e registra l'esposizione prescritta e le caratteristiche ispezionate. Non qualifica autonomamente ogni componente, processo di assemblaggio o requisito di vita utile.
Come valutare la compatibilità di saldabilità dopo la finitura superficiale sui connettori PCB?
Separa i terminali saldabili del connettore dai suoi contatti di accoppiamento, e separa le piazzole di saldatura del PCB dai contatti a pettine placcati. Verifica all'interfaccia saldata la finitura di terminazione specificata, la finitura della scheda, la lega, il flussante e l'esposizione di assemblaggio. I contatti di usura dorati non sono superfici che devono tutte accettare la lega. Richiedi i risultati pertinenti di scheda e componente, quindi convalida il processo di assemblaggio previsto.
Una curva di bilancia di bagnatura superata esclude le saldature fredde?
No. Una curva descrive la superficie testata in condizioni di laboratorio. Le saldature fredde e altri difetti di assemblaggio possono derivare anche da riscaldamento insufficiente, variazioni di processo o movimento durante la solidificazione. Indaga le condizioni reali di assemblaggio e ispeziona i giunti finiti.
Un vecchio lotto di PCB può essere rilasciato dopo pulizia e nuova prova?
Solo nell'ambito di una disposizione approvata che copra il difetto originario, il trattamento, la nuova condizione di prova e i requisiti di assemblaggio applicabili. Conferma le indicazioni di stoccaggio del fornitore e conserva i risultati iniziali. Un campione trattato che supera una condizione diversa non prova che tutte le schede non trattate restino accettabili.