
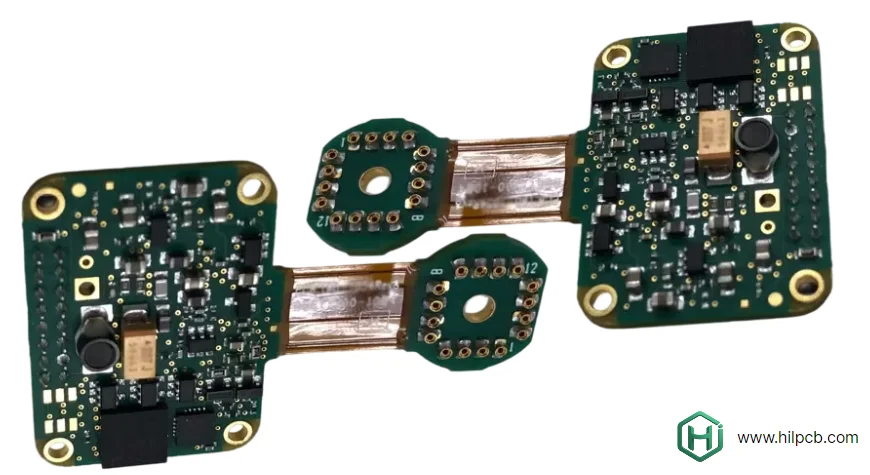
L'assemblaggio rigido-flessibile combina interconnessioni flessibili con regioni che devono rimanere stabili durante stampa, posizionamento, saldatura e test. Gli otto problemi seguenti costituiscono un quadro diagnostico; le cause radice e i limiti di processo dipendono dallo stack-up rilasciato, dai componenti, dal supporto e dalle condizioni di piegatura previste. Registra i guasti rispetto a questi input prima di modificare il processo.
Problema 1: Deformazione della scheda durante il reflow
Il problema
I potenziali problemi legati alla deformazione durante il reflow includono:
- Le sezioni flessibili si espandono in modo diverso da quelle rigide
- Causa tombstoning dei componenti o cortocircuiti
- Errori di ispezione ottica automatica (AOI)
- Rilavorazione o scarto aumentano i costi e possono richiedere nuovi controlli di accettazione
Evidenze diagnostiche: confronta la forma della scheda con e senza supporto lungo il ciclo termico reale, lo spostamento dei componenti, i difetti di saldatura e le immagini di ispezione. Uno scarto AOI può riflettere un difetto reale o una geometria di osservazione instabile; indaga prima di trattare tutti gli scarti come danni da deformazione.
Cause radice
- Differenza di espansione termica (poliimmide vs FR4)
- Fissaggio inadeguato durante il reflow
- Profilo di reflow inappropriato per la costruzione mista
- Progetto della scheda con distribuzione del rame sbilanciata
Soluzione completa
1. Prevenzione a livello di progetto:
- Verifica il bilanciamento del rame nello stack-up rigido/flessibile reale; preserva la cedevolezza flessibile richiesta e i ritorni di segnale
- Usa stack-up simmetrici quando possibile
- Aggiungi rinforzi (stiffener) nelle aree critiche
- Definisci le aree di esclusione di componenti e rinforzi dalla geometria di transizione reale e dall'inviluppo di piegatura; non esiste una regola universale dei 3 mm
2. Requisiti di fissaggio: Dove l'assemblaggio non può restare stabile da solo, usa un carrier come nell'assemblaggio di PCB flessibili. Verifica:
- Supporta sia le sezioni rigide che quelle flessibili
- Previeni la deformazione senza limitare l'espansione termica
- Nastro adatto o cuscinetti cedevoli con comportamento qualificato per temperatura, pulizia, ESD e residui
- Materiali del fissaggio stabili in temperatura (ceramica o polimeri ad alta temperatura)
3. Ottimizzazione del profilo di reflow: Verifica il profilo candidato sulla costruzione e sul carrier reali:
- Mantieni rampa, soak e raffreddamento entro i limiti di pasta saldante, componenti, laminato e adesivi
- Raggiungi la finestra di bagnatura dei giunti di saldatura rispettando i limiti dei corpi dei package e della scheda
- Non prolungare il tempo sopra il liquidus solo come rilassamento degli stress; l'esposizione extra può danneggiare materiali o giunti
- Misura temperature rappresentative di giunti, package e scheda invece di affidarti alle impostazioni del forno
Per l'assemblaggio SMT, concorda il metodo di profilazione, la disposizione del supporto, i limiti e le evidenze di accettazione per la costruzione rilasciata. La profilazione può individuare rischi di processo; non garantisce l'assenza di deformazione.
Problema 2: Posizionamento dei componenti nelle sezioni flessibili
Il problema
I componenti esposti alla deformazione da flessione possono sviluppare:
- Crepe nei giunti di saldatura per lo stress da flessione
- Fratture causate dallo stress sul corpo del componente
- Cedimenti di adesione sotto stress meccanico
- Guasti intermittenti o permanenti sotto la piegatura e l'esposizione in servizio reali
Posiziona i componenti saldati fuori dalla zona di piegatura attiva prevista. Il rischio dipende da deformazione locale, package, fissaggio e cicli; qui non si stabilisce alcun moltiplicatore universale del tasso di guasto.
Dove puoi posizionare i componenti
Posizioni accettabili:
- ✓ Regioni rigide che soddisfano le aree di esclusione di package, termica, distanze e transizione
- ✓ Regioni di componenti localmente rinforzate mantenute fuori dalla piegatura attiva
- ✓ Regioni flessibili non piegate in cui supporto e deformazione locale sono stati qualificati
Posizioni vietate:
- ✗ Regioni di componenti non supportate entro la piegatura attiva prevista
- ✗ Posizioni in cui il flessibile formato o mobile carica i giunti di saldatura o i corpi dei componenti
- ✗ Componenti a cavallo della transizione rigido-flessibile
Soluzioni e buone pratiche
Raccomandazioni di riprogettazione:
- Spostare i componenti nelle sezioni rigide (soluzione ideale)
- Aggiungere rinforzi locali qualificati affinché la regione popolata resti fuori dalla piegatura attiva
- Usare adesivi flessibili per il fissaggio (applicazioni speciali)
- Selezionare package compatibili con geometria delle piazzole, deformazione, supporto e ispezione
Quando i componenti devono andare su un substrato flessibile:
- Mantieni la regione popolata meccanicamente stabile e definisci la piegatura consentita al di fuori di essa
- Scegli package, piazzole e supporto in base alla deformazione locale e ai requisiti di assemblaggio, non a un limite universale di dimensione o massa
- Un componente montato in superficie non è posizionato sull'asse neutro dello stack-up flessibile; riduci la deformazione tramite posizionamento e supporto
- Qualifica qualsiasi adesivo o underfill per espansione termica, reticolazione, pulizia e rilavorazione
- Definisci le piegature di installazione separatamente dal moto ripetuto, con requisiti reali di raggio, direzione e cicli
Orientamento e spaziatura dei componenti:
- Verifica l'orientamento rispetto alla deformazione reale della scheda e ai carichi di fissaggio; ruotare un package non rende sicura una piegatura attiva
- Evita componenti a cavallo del confine rigido-flessibile
- Imposta le spaziature da piazzole, accesso di assemblaggio, isolamento e regione rinforzata qualificata
Includi posizionamento dei componenti, inviluppi di piegatura e supporto nella revisione DFM di assemblaggio per individuare e ridurre i rischi prima dell'inizio della produzione.

Problema 3: Danni da movimentazione
Il problema
PCB rigido-flessibili danneggiati durante la movimentazione in assemblaggio:
- Le concentrazioni di stress alle transizioni causano cricche
- La piegatura eccessiva danneggia i circuiti
- Una movimentazione brusca lacera le sezioni flessibili
- Danni latenti che possono sfuggire all'ispezione visiva iniziale
Impatto sui costi: registra scarti, rilavorazioni, ispezioni aggiuntive ed effetti sulle tempistiche reali per revisione della scheda e fase di movimentazione.
Meccanismi di danno
Stress nella zona di transizione:
- La movimentazione impropria crea piegature acute all'interfaccia rigido-flessibile
- Causa cricche del rame invisibili all'ispezione visiva
- I guasti compaiono durante il test elettrico o sul campo
Lacerazioni delle sezioni flessibili:
- Impigliamento su attrezzaggi o apparecchiature
- Strappi durante il carico/scarico delle schede
- Supporto insufficiente durante le operazioni manuali
Contaminazione:
- I residui di movimentazione possono introdurre contaminazione ionica o di altro tipo
- Residui di flussante nelle sezioni flessibili più difficili da pulire
- Contaminazione in ingresso o difetti di adesione sotto il coverlay, che richiedono una revisione di fabbricazione separata dai residui di assemblaggio
Procedure di movimentazione
Protocolli richiesti:
- Protezione ESD: segui il piano di controllo per le parti sensibili alle scariche elettrostatiche dell'assemblaggio
- Movimentazione pulita: usa guanti o strumenti di movimentazione adatti secondo il piano di pulizia ed ESD; evita di contaminare contatti e superfici saldabili
- Tecnica di supporto: sostieni l'intera scheda durante la movimentazione
- Prevenzione delle piegature: non piegare oltre il raggio minimo specificato; segui direzione e sequenza di piegatura definite
- Presa solo dai bordi: tieni per le sezioni rigide, non per le aree flessibili
Attrezzaggi specializzati:
- Pallet su misura che supportano la geometria specifica della scheda
- Imbottitura morbida sotto le sezioni flessibili
- Elementi di posizionamento positivo che impediscono il movimento
- Meccanismi a sgancio rapido che evitano stress da trazione
Requisiti di formazione:
- Il personale di assemblaggio necessita di formazione specifica sul rigido-flessibile
- Esempi visivi di movimentazione corretta/scorretta
- Esercitazioni con schede di scarto prima della produzione
- Formazione di aggiornamento basata su modifiche di processo, errori osservati e piano qualità
Traccia i danni per operazione di movimentazione e confronta i risultati dopo una modifica controllata. Le procedure elencate qui non stabiliscono alcun benchmark di tasso di danno a livello di stabilimento o di settore.
Problema 4: Sfide nell'applicazione della pasta saldante
Il problema
Difficoltà di stampa a stencil su schede rigido-flessibili:
- Variazioni di altezza tra sezioni rigide e flessibili
- Volume di pasta inadeguato nelle aree flessibili
- Pasta eccessiva nelle aree rigide
- Variazioni di qualità di stampa causano difetti di assemblaggio
Problemi tipici:
- Ponti di saldatura (eccesso di pasta)
- Saldatura insufficiente o aperture da pasta inadeguata; una bagnatura scarsa o un giunto freddo richiede anch'essa un'indagine termica/dei materiali
- Tombstoning (distribuzione irregolare della pasta)
Soluzione dello stencil a gradino
Primo controllo: stabilisci un supporto stabile della scheda, il contatto stencil-piazzole, il rilascio delle aperture e il volume depositato. Possibile soluzione: uno stencil a gradino può soddisfare requisiti di deposito diversi quando uno spessore uniforme non riesce a coprirli; non è obbligatorio per ogni assemblaggio rigido-flessibile.
Progettazione dello stencil a gradino:
- Scegli spessore e aperture dalle piazzole dei package, dai depositi richiesti e dal rilascio della pasta
- Correggi la flessione con il supporto anziché aggiungere automaticamente volume di saldatura
- Prevedi un adeguato gioco tra gradino e aperture e verifica il contatto dello stencil in ogni regione
- Convalida il volume depositato reale e la ripetibilità; non esiste una coppia di spessori rigido/flessibile universale
Considerazione sui costi: quota stencil, attrezzaggi di supporto e lavoro di sviluppo di processo per la costruzione reale. Confronta le alternative rispetto alla capacità di stampa e ai dati sui difetti anziché a un premio di prezzo universale.
Approcci alternativi
Dispensing selettivo della pasta:
- Considera un dosaggio controllato dove l'accesso dello stencil non è adatto
- Specifica volume, posizione e ispezione del deposito
- Qualifica la ripetibilità per il package e il volume reali; l'applicazione manuale non è automaticamente accettabile
Regolazione della stampante:
- Imposta pressione, velocità e separazione dal comportamento di pasta, stencil e supporto
- Conferma quali regolazioni la stampante reale supporta
- Non dare per scontato un controllo di pressione indipendente su zone rigide e flessibili
Attrezzaggi di supporto:
- Supporto posteriore sotto le sezioni flessibili durante la stampa
- Limita la flessione durante il passaggio della racla quando correttamente supportato
- Verifica accesso e contatto del supporto rispetto a componenti e regioni stampate
Verifica di processo
Controlli critici:
- Ispezione della pasta saldante (SPI) dopo la stampa
- Misure di volume nelle sezioni flessibili vs rigide
- Scegli campioni di ripetibilità sulle variazioni rilevanti di scheda, pasta e setup
- Usa ispezione della pasta calibrata; la sola copertura 2D non dimostra il volume depositato
Per l'assemblaggio chiavi in mano, includi nella consegna di produzione il disegno delle piazzole rilasciato, i requisiti di pasta/stencil, il supporto e il piano di ispezione.
Problema 5: Difficoltà di profilazione termica
Il problema
I potenziali problemi di profilo termico includono:
- Le regioni rigide e flessibili possono scaldarsi in modo diverso a causa di rame, componenti, supporto e flusso d'aria
- I gradienti di temperatura creano stress
- Danni ai componenti per surriscaldamento delle aree flessibili
- Giunti freddi nelle sezioni rigide spesse
Strategia di profilazione
Misura multi-zona:
- Monitora la temperatura nella sezione rigida (area più spessa)
- Monitora la temperatura nella sezione flessibile (area più sottile)
- Monitora i componenti critici (in entrambe le posizioni)
- Regola il profilo per mantenere tutto entro la finestra accettabile
Limiti di profilo da stabilire:
- Preriscaldo e soak dalla chimica reale della pasta e dalla distribuzione termica
- Velocità di rampa consentita da componenti, substrato e adesivi
- Tempo sopra il liquidus della lega scelta entro la finestra di saldatura validata
- Temperatura di picco del giunto sufficiente per la saldatura mantenendo corpi dei package e materiali della scheda entro i limiti
- Velocità di raffreddamento coerente con i requisiti di componenti e materiali
Configurazione del forno:
- Disattiva le zone aggressive se possibile
- Bilancia il riscaldamento superiore e inferiore
- Considera l'azoto dove la valutazione di pasta/processo giustifica una ridotta ossidazione; non elimina lo stress termomeccanico
Test di convalida
Verifica di processo:
- Termocoppie su giunti caldi/freddi rappresentativi, package e regioni della scheda con il supporto reale; il fissaggio non deve alterare sensibilmente il processo misurato
- Più cicli per verificare la coerenza
- Analisi in sezione di giunti campione
- Test meccanici solo con metodo definito e limite di accettazione; i test distruttivi richiedono campioni rappresentativi
Problema 6: Sfide di ispezione
Il problema
La copertura di ispezione può essere limitata da:
- Le sezioni flessibili possono ripiegarsi (nascondendo i difetti)
- Zone di transizione difficili da ispezionare otticamente
- Movimentazione manuale necessaria per un'ispezione completa
- Sistemi AOI confusi dal movimento delle sezioni flessibili
Soluzioni di ispezione
Requisiti di ispezione visiva:
- Organizza l'accesso a entrambi i lati entro la sequenza e il raggio di piegatura consentiti; non aprire ripetutamente un assemblaggio formato solo per l'ispezione
- Ingrandimento e illuminazione sufficienti per i criteri di lavorazione scelti e la dimensione delle caratteristiche
- Verifica della zona di transizione (cricche, delaminazione)
- Verifica di orientamento e presenza dei componenti
Programmazione AOI:
- Programmi personalizzati per la geometria rigido-flessibile
- Insegna al sistema le posizioni attese delle sezioni flessibili
- Punti di verifica manuale alle transizioni
- Distingui le variazioni di attrezzaggio/posizionamento dalla lavorazione reale; non allargare i limiti di accettazione dei difetti solo per sopprimere i falsi allarmi
Ispezione a raggi X:
- Seleziona viste e risoluzione per le caratteristiche di saldatura nascoste e i tipi di difetto
- Controlla se rinforzi o strutture sovrapposte oscurano la vista richiesta
- Valuta l'area di vuoti proiettata separatamente da volume o integrità del giunto
- Non dedurre che i raggi X rilevino ogni cricca di via, interfaccia non bagnata o difetto di transizione; possono servire sezioni o altri metodi
Test elettrico:
- Definisci la copertura del test elettrico e l'ispezione o il campionamento dell'assemblaggio secondo la classe di prodotto, il rischio e il piano qualità concordato
- Sonde mobili (flying probe) per i prototipi
- Letto di chiodi su misura per la produzione
- Test di tenuta dielettrica solo dove i requisiti di isolamento reali specificano tensione, durata, connessioni e accettazione; la sola etichetta «medicale» non è sufficiente
Problema 7: Limiti della rilavorazione
Il problema
La rilavorazione dell'assemblaggio di PCB rigido-flessibili è più difficile rispetto alle schede standard:
- L'applicazione di calore rischia di danneggiare le sezioni flessibili
- Difficile accedere ai componenti vicino alle transizioni
- Il supporto della scheda durante la rilavorazione è impegnativo
- Molteplici cicli di rilavorazione causano danni progressivi
Valuta la recuperabilità da difetto, condizione dei materiali, storia termica/di piegatura precedente, accesso e metodo di riparazione approvato. Qui non si stabilisce alcun confronto universale dei tassi di successo.
Buone pratiche di rilavorazione
Focalizzazione sulla prevenzione:
- Meglio farlo bene al primo colpo
- Investi in anticipo nell'ottimizzazione del processo
- Revisione DFM approfondita prima dell'assemblaggio
- Convalida del prototipo prima della produzione
Quando la rilavorazione è necessaria:
- Valutazione: determina se la rilavorazione è fattibile
- Fissaggio: supporto adeguato che previene i danni
- Controllo della temperatura: misura un profilo di rilavorazione che raggiunga la condizione di giunto richiesta proteggendo al contempo le parti adiacenti, il flessibile e gli adesivi; una temperatura universalmente più bassa può lasciare la saldatura non fusa
- Limiti di tempo: minimizza la durata dell'esposizione al calore
- Ispezione: verifica accurata post-rilavorazione
Restrizioni alla rilavorazione:
- Imposta i cicli termici consentiti dai limiti di componenti/materiali, dalla storia registrata e dai criteri di riparazione qualificati
- Tratta il danno di transizione come una disposizione ingegneristica; non ripararlo con riscaldamento locale o piegatura non qualificati
- Documenta tutta la rilavorazione (tracciabilità)
- Test aggiuntivi richiesti dopo la rilavorazione
Quando preferire lo scarto
Considera lo scarto anziché la rilavorazione in caso di:
- Danni alle zone di transizione
- Difetti multipli che richiedono rilavorazioni estese
- Applicazione critica/ad alta affidabilità
- Costo della rilavorazione superiore al costo di sostituzione
Problema 8: Limitazioni dell'accesso ai test
Il problema
Accesso ai punti di test difficile sul rigido-flessibile:
- Le sezioni flessibili possono ripiegarsi sui punti di test
- Le zone di transizione limitano l'accesso delle sonde di test
- Il supporto della scheda durante i test è impegnativo
- Un attrezzaggio di test generico potrebbe non fornire il supporto e l'accesso richiesti
Soluzioni di test
Considerazioni di progetto:
- Posiziona i punti di test nelle sezioni rigide quando possibile
- Evita i punti di test nelle sezioni flessibili o alle transizioni
- Considera piazzole di test su entrambi i lati se necessario
- Progetta per l'accessibilità dell'attrezzaggio
Progettazione dell'attrezzaggio:
- Attrezzaggi su misura corrispondenti alla geometria esatta della scheda
- Supporta le sezioni flessibili senza limitare l'accesso
- Posizionamento, corsa e supporto delle sonde abbinati alla geometria reale delle piazzole e alla deformazione ammissibile della scheda
- Capacità di cambio rapido per varianti diverse
Metodi di test alternativi:
- Sonde mobili (più lente ma flessibili)
- Boundary scan (se i componenti lo supportano)
- Test funzionale rispetto a stati, carichi e copertura dei guasti definiti; superarlo non convalida ogni possibile comportamento dell'assemblaggio
- Metodi combinati per la migliore copertura
Per l'assemblaggio chiavi in mano, concorda accesso ai test, attrezzaggi, controllo delle revisioni, copertura e registrazioni. Il solo nome di un attrezzaggio o di un test non dimostra una copertura completa dei guasti.
Prevenire i problemi prima che inizino
Processo di revisione del progetto
Sottoponi i progetti a una revisione DFM orientata all'assemblaggio:
- Verifica del posizionamento dei componenti
- Fattibilità della profilazione termica
- Accessibilità dei punti di test
- Considerazioni di movimentazione
- Requisiti di attrezzaggio
Convalida del prototipo
Approccio raccomandato:
- Scegli una quantità di prototipi che copra le variazioni di setup, la profilazione, i controlli funzionali ed eventuali analisi distruttive
- Convalida l'intero processo di assemblaggio
- Individua i problemi in anticipo
- Ottimizza prima della produzione
- Documenta le lezioni apprese
Evidenze da conservare:
- Tipo e posizione dei difetti rispetto alle revisioni di stack-up, supporto, pasta e profilo
- Risultati prima e dopo le modifiche di processo controllate
- Limiti di copertura residui, disposizioni e impostazioni di produzione rilasciate
Scelta del partner di assemblaggio
Capacità critiche:
- Esperienza nel rigido-flessibile (non solo PCB standard)
- Capacità di attrezzaggio su misura
- Supporto allo sviluppo di processo
- Documentazione di qualità
- Supporto ingegneristico reattivo
Domande frequenti
Un assemblatore di PCB convenzionale può gestire il rigido-flessibile?
Valuta l'esperienza del sito reale con la costruzione, gli attrezzaggi di supporto, la profilazione termica, la movimentazione e l'accesso ai test. Le evidenze di primo articolo pertinenti sono più utili dell'etichetta «standard» o «specialista»; nessuna etichetta stabilisce un tasso di successo.
Quale sovrapprezzo di assemblaggio devo aspettarmi?
Richiedi un preventivo specifico per la costruzione che separi i costi ricorrenti di assemblaggio, attrezzaggi, stencil, sviluppo di processo, ispezione e test. Formato del pannello, mix di package, movimentazione e quantità influenzano il risultato. Non esiste un sovrapprezzo universale del 25–50% né un risparmio automatico di rilavorazione.
Un unico fornitore dovrebbe gestire fabbricazione e assemblaggio?
Un ambito integrato può semplificare la comunicazione, mentre fornitori qualificati separati possono funzionare altrettanto. In entrambi i casi, definisci la responsabilità su modifiche di stack-up, condizione dei materiali, geometria di pannello/supporto, disegni delle piazzole e decisioni di non conformità. Conferma i siti reali di fabbricazione e assemblaggio e i loro record di consegna rilasciati.
Quale volume giustifica attrezzaggi su misura?
Usa un attrezzaggio ogni volta che il processo reale di stampa, posizionamento, saldatura o sondaggio richiede un supporto controllato — compreso un prototipo, se necessario. Confronta costo e lead time dell'attrezzaggio con la capacità di processo misurata e il rischio di danno; non esiste una soglia universale di pezzi.
Come distinguere un problema di progetto da un problema di processo?
Confronta la geometria rilasciata e i requisiti dei materiali con la forma della scheda misurata, i depositi di pasta, le temperature, il posizionamento e i difetti. Cambia un solo input controllato alla volta ove possibile, conserva i record di revisione/lotto e coinvolgi sia il fabbricante sia l'assemblatore. La DFM può individuare i rischi, ma non dimostra la causa di ogni guasto prima della produzione.
Per una richiesta a HILPCB, fornisci lo stack-up rigido-flessibile, la definizione di piegatura, i disegni di assemblaggio, la distinta base, la storia di processo e le evidenze dei difetti. Concorda l'ambito di revisione e i tempi di risposta del sito fornitore. La guida di Altium all'assemblaggio rigido-flessibile tratta aree di esclusione di transizione, fissaggio e distribuzione termica specifici della costruzione; si tratta di input di revisione, non di limiti universali di geometria o profilo.