
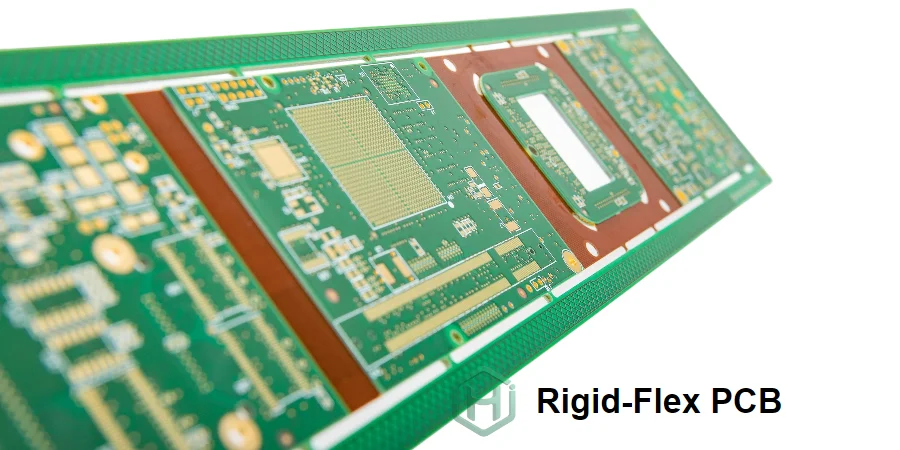
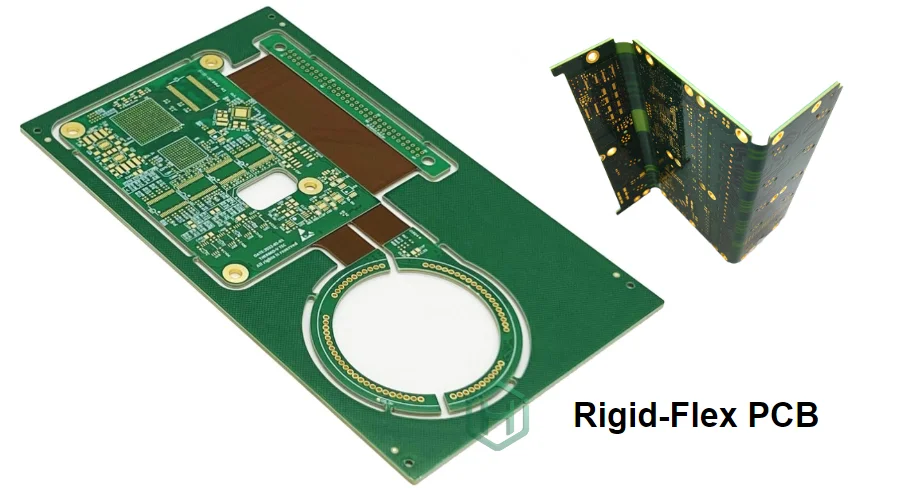
I PCB rigido-flessibili combinano sezioni rigide per il montaggio dei componenti con circuiti flessibili per il routing 3D, riducendo potenzialmente i connettori e risparmiando spazio. Confrontate l'intera sollecitazione meccanica, la testabilità e il piano di riparazione prima di rivendicare un vantaggio di affidabilità rispetto alle interconnessioni cavo-e-connettore.
Una produzione rigido-flessibile di successo richiede più di "rigido + flessibile": dipende dal controllo di processo nella zona di transizione, dalla selezione dei materiali, dall'esperienza di design-for-reliability e dai test di validazione per garantire durata nelle condizioni operative reali.
Per un preventivo rigido-flessibile HILPCB, rilasciate le regioni rigide/flessibili proposte, lo stackup, gli irrigidimenti, i requisiti di impedenza e la sollecitazione di flessione. Confermate per l'applicazione reale la costruzione offerta dal sito fornitore, il perimetro di assemblaggio, le evidenze di qualifica e la schedulazione.
Ottenere transizioni rigido-flex affidabili in assiemi complessi
Le zone di transizione rigido-flex rappresentano aree critiche di concentrazione delle sollecitazioni, dove le discontinuità meccaniche creano rischi di guasto sotto flessione, vibrazione o cicli termici. Una progettazione di transizione inadeguata causa fratture delle piste in rame, delaminazione del coverlay e guasti dei fori metallizzati che si manifestano come connessioni intermittenti o aperture complete del circuito. Usate geometria di transizione e validazione di processo per ridurre questi rischi; né la revisione del progetto né una singola sezione provano la vita utile.
Rivedete con il fabbricante i disegni di transizione, comprendenti geometria dei bordi rigidi, uscite degli strati flessibili, terminazione coverlay/adesivo, irrigidimenti e aree di esclusione.
Tecniche chiave per l'affidabilità della transizione
Transizioni di rigidità graduali: Progetti di irrigidimento a gradino o sezioni rigide rastremate creano un cambiamento graduale di rigidità meccanica anziché discontinuità brusche, distribuendo lo stress su aree più ampie e riducendo i picchi di concentrazione nei PCB rigido-flessibili per l'aerospazio.
Rinforzo dei pad a goccia: Le transizioni pista-pad con geometria teardrop (anziché giunzioni perpendicolari) possono ridurre i cambiamenti geometrici bruschi tra pad e pista; non eliminano la deformazione né stabiliscono la vita a fatica. Mantenete gli elementi dei pad fuori dalla flessione attiva ove richiesto.
Ottimizzazione del posizionamento dei via: Definite con il fabbricante scelto le aree di esclusione di via e componenti alle transizioni rigido-flex. La distanza richiesta dipende da stackup, geometria di transizione, costruzione in rame e condizioni di flessione; nessuna regola dei 50 mil è universalmente sufficiente.
Estensione del coverlay nelle zone rigide: Concordate terminazione e sovrapposizione di coverlay e adesivo con lo stackup e il fabbricante selezionati. Una sovrapposizione fissa di 50–100 mil non è una regola universale; adesivo o spessore in eccesso possono influire su fori metallizzati e deformazione locale.
Fresatura a profondità controllata: La lavorazione a profondità controllata può esporre una regione flex o formare una cavità in una costruzione approvata. Definite strati di arresto, materiale residuo e ispezione; questo passaggio non sostituisce la sequenza di laminazione e incollaggio rigido-flex richiesta.
Corrispondenza dell'espansione dei materiali: Selezionare materiali rigidi e flessibili con coefficiente di espansione termica (CTE) simile minimizza lo stress da espansione differenziale durante assemblaggio ed esercizio su intervalli di temperatura industriali.
Test di validazione della zona di transizione
I test accelerati di vita — cicli di flessione (numero di piegature specificato verificato con raggio, rame e ambiente definiti), cicli termici (temperature, tempi di permanenza e numero di cicli definiti dall'applicazione e dal piano di qualifica) e shock/vibrazioni meccaniche — validano l'integrità della zona di transizione per PCB rigido-flessibili per dispositivi medici e applicazioni aerospaziali. Specificate le posizioni delle microsezioni ed eventuali test di adesione o flessione. Una sezione rivela la costruzione locale campionata e i difetti; non può stabilire l'assenza di ogni futuro sito di innesco di cricche.
Gestione della complessità dello stackup nei progetti rigido-flex multistrato
I PCB rigido-flex multistrato combinano la complessità dell'ingegneria dello stackup rigido multistrato e della gestione degli strati flessibili, aggiungendo considerazioni sulla zona di transizione. Il progetto dello stackup determina prestazioni di integrità del segnale, fabbricabilità, costo e affidabilità meccanica nelle sezioni rigide e flessibili e richiede un'attenta ottimizzazione.
Concordate funzioni e numero di strati nelle regioni rigide e flessibili, sequenze di incollaggio e interconnessione, requisiti elettrici e vincoli meccanici. Non deducete un intervallo di numero di strati disponibile dall'etichetta applicativa.
Tecniche chiave di ingegneria dello stackup
Transizioni flex selettive degli strati: Non tutti gli strati devono flettersi: la selezione strategica di quali strati transitano nelle regioni flex ottimizza affidabilità meccanica ed efficienza di routing nelle soluzioni PCB rigido-flessibili personalizzate, con gli strati inutilizzati terminati nelle sezioni rigide.
Costruzione flex simmetrica: Una costruzione rame/dielettrico bilanciata può ridurre il rischio di arricciamento, ma la flessione dinamica può richiedere una disposizione diversa dell'asse neutro. Verificate il comportamento dimensionale e il supporto di assemblaggio per lo stack reale.
Ottimizzazione degli strati delle sezioni rigide: I principi standard di progettazione dello stackup multistrato (impedenza controllata, distribuzione di potenza, integrità del segnale) si applicano alle sezioni rigide, impiegando tecnologie PCB rigide consolidate nelle costruzioni avanzate di tecnologia PCB rigido-flessibile.
Flex con adesivo vs senza adesivo: La costruzione senza adesivo può ridurre lo spessore e rimuovere un'interfaccia adesiva. Confrontate i materiali nominati, il tipo di rame, il processo e la sollecitazione di flessione qualificata; da sola non garantisce una vita a fatica superiore per ogni costruzione.
Strategia di integrazione degli irrigidimenti: Irrigidimenti in FR4, poliimmide o metallo rinforzano aree di montaggio dei componenti e connettori lasciando libere le zone flex designate; il loro posizionamento è pianificato durante la progettazione dello stackup per i requisiti meccanici dei PCB rigido-flessibili per l'aerospazio.
Selezione della tecnologia dei via: Selezionate via passanti, ciechi o interrati per le connessioni tra strati e la sequenza di build-up approvate. Mantenete i via fuori dalle regioni di flessione attiva; trovarsi in un materiale flex non rende un via idoneo a flessioni ripetute.
Documentazione e validazione dello stackup
Una documentazione di stackup dettagliata — specifiche dei materiali, spessori dielettrici, pesi del rame e sezioni della zona di transizione — supporta l'esecuzione di produzione e la verifica di qualità. Concordate chi esegue la modellazione dell'impedenza, l'analisi termo-meccanica e la verifica fisica. La simulazione supporta una decisione di stackup ma non valida le prestazioni in servizio di un assieme non realizzato.
Ottimizzazione della flessibilità meccanica nelle applicazioni rigido-flex dinamiche
Sebbene i PCB rigido-flessibili consentano il packaging tridimensionale, le applicazioni con flessione dinamica (dispositivi a cerniera, indossabili, assiemi rotanti) richiedono raggio di curvatura, moto, numero di cicli, velocità e ambiente specificati, seguiti da test fisici rappresentativi di durata. Una progettazione meccanica inadeguata causa guasti prematuri da fatica, scorrimento viscoso o delaminazione indotta da stress.
Definite insieme accettazione meccanica ed elettrica, incluso il monitoraggio di connessioni intermittenti durante il moto anziché la sola continuità dopo la flessione.
Tecniche chiave di progettazione meccanica
Calcolo e applicazione del raggio di curvatura: Determinate il raggio di curvatura dallo stack finito, dalla costruzione rame/coverlay/adesivo, dall'asse neutro, dal servizio statico o dinamico e dalle regole del fornitore. Verificate il moto 3D installato e la deformazione, non solo spessore e numero di strati.
Scarico delle tensioni nelle regioni flex: Lunghezze flex dedicate tra le sezioni rigide prevengono la sovrasollecitazione fornendo materiale adeguato per la flessione senza avvicinarsi ai limiti elastici del materiale — critico per la longevità dei PCB rigido-flessibili ad alta affidabilità.
Differenziazione flex dinamica vs statica: Regole di progettazione diverse si applicano a sezioni flex sottoposte a flessioni ripetute (flex dinamica con limiti di stress inferiori) rispetto alla flessione unica di installazione (flex statica con stress più elevato), ottimizzando il servizio di fabbricazione PCB rigido-flessibile per requisiti applicativi specifici.
Rame a tratteggio nelle zone flex: Il rame tratteggiato può ridurre la rigidità ma modifica impedenza, percorsi di corrente di ritorno, schermatura e capacità di corrente. Co-progettate il pattern con i requisiti di segnale/potenza; non assumetelo elettricamente equivalente a un piano pieno.
Restrizioni di posizionamento dei componenti: Tenete componenti, pad e via fuori dalle zone di flessione attiva. I componenti possono occupare regioni flex non flesse adeguatamente supportate; distinguetele dalla campata mobile.
Orientamento del circuito flex: Routeate dolcemente attraverso la flessione prevista, evitate cambi bruschi di larghezza/direzione nella campata mobile e prevenite torsioni o intagli di bordo non voluti. Verificate l'intero moto installato, non solo un disegno in piano.
Validazione e test meccanici
L'analisi agli elementi finiti (FEA) simula la distribuzione degli stress durante la flessione, identificando prima della prototipazione le zone ad alto stress da riprogettare. I test fisici — cicli di durata in flessione, simulazione dello stress di installazione e invecchiamento accelerato — validano la progettazione meccanica per le sottomissioni regolatorie dei PCB rigido-flessibili per dispositivi medici. Conservate ipotesi del modello, costruzione del campione, geometria di flessione, monitoraggio e criteri di guasto; un modello o una singola esposizione accelerata non è prova universale di vita utile.
Garantire l'integrità del segnale tra sezioni rigide e flessibili
I segnali ad alta velocità che attraversano le transizioni rigido-flex affrontano discontinuità di impedenza per cambi di materiale, transizioni di piano di riferimento e via tra le sezioni. Senza una progettazione accurata, queste discontinuità causano riflessioni, errori di timing e degradazione del segnale che compromettono le prestazioni del sistema.
Modellate insieme geometrie rigide e flessibili, percorsi di ritorno e transizioni rispetto al budget di interfaccia reale; verificate il risultato con coupon appropriati e misure sul percorso assemblato.
Tecniche chiave di gestione dell'integrità del segnale
Continuità di impedenza attraverso le transizioni: Impostate gli obiettivi single-ended o differenziali dalla specifica di interfaccia; 50 Ω e 100 Ω non sono obiettivi universali né modi intercambiabili. Adattate la geometria al dielettrico e alla costruzione di riferimento di ciascuna sezione, poi correlate modellazione e TDR dove specificato.
Gestione dei piani di riferimento: Piani di massa continui nelle sezioni flex o piste di massa strettamente accoppiate forniscono i percorsi di ritorno dei segnali ad alta velocità — essenziale per i progetti PCB rigido-flessibili multistrato con interfacce USB, Ethernet o video.
Ottimizzazione delle transizioni di via: Minimizzare la lunghezza degli stub e ottimizzare la geometria del barilotto del via riduce capacità e induttanza parassite alle transizioni — critico per i segnali multi-gigabit tipici delle applicazioni PCB ad alta velocità.
Disciplina di routing delle coppie differenziali: Usate accoppiamento, skew intra-coppia, timing tra corsie e limiti del percorso di ritorno dal progetto di canale reale; un accoppiamento più stretto o lunghezze fisiche uguali da sole non provano la conformità.
Corrispondenza della costante dielettrica: Usate nel modello di impedenza le proprietà dielettriche, gli spessori e le geometrie del rame reali di ciascuna sezione. La sola corrispondenza del Dk nominale non pareggia l'impedenza; adattate geometria di routing/riferimento e analizzate la transizione.
Gestione della diafonia: Valutate spaziatura, lunghezza di accoppiamento parallelo e geometria di riferimento; riducono l'accoppiamento senza eliminarlo. Collocate eventuali via di massa fuori dalla flessione attiva e verificate l'intera transizione.
Validazione dell'integrità del segnale
Misura dei parametri S, analisi del diagramma a occhio e test di conformità validano le prestazioni elettriche rispetto alle specifiche di interfaccia. Concordate geometria dei coupon, condizioni di de-embedding/riferimento, strutture di test accessibili e report consegnati. Possono supportare un fascicolo di verifica medicale o aerospaziale ove applicabile; non sono approvazione FDA, design assurance DO-254 o qualifica completa dell'apparecchiatura.
Accelerare lo sviluppo con il servizio di prototipazione PCB rigido-flessibile
I progetti rigido-flex implicano una complessa integrazione meccanica tridimensionale; la prototipazione è essenziale per la verifica dell'ingombro, la validazione delle regioni flex e lo sviluppo del processo di assemblaggio prima degli impegni di attrezzaggio di produzione. Pianificate i tempi del prototipo da approvvigionamento materiali, approvazione stackup, attrezzaggio, fabbricazione, assemblaggio e test concordati.
Confermate il traguardo di consegna del prototipo preventivato dopo l'approvazione di file, materiali e test. Documentate le differenze tra processi di prototipo e produzione e valutate se serve una nuova validazione.
Capacità chiave di prototipazione rapida
Build-up sequenziale accelerato: Scheduling di laminazione snello e processi paralleli riducono il tempo di calendario per costruzioni PCB rigido-flessibili multistrato complesse senza compromettere qualità o affidabilità.
Revisione design for manufacturing: L'analisi meccanica ed elettrica esperta entro il tempo di risposta concordato dopo la revisione di stackup e requisiti di fabbricazione identifica problemi di progettazione specifici rigido-flex (violazioni della zona di transizione, criticità del raggio di curvatura, fattibilità dello stackup) prima dell'avvio della fabbricazione, per l'efficienza del servizio di prototipazione PCB rigido-flessibile.
Quantità minime flessibili: Concordate quantità del prototipo e costi di setup/pannellizzazione con il fornitore; qui non si stabilisce alcun MOQ universale di 5–10 pezzi né vantaggio di costo.
Disponibilità dei materiali: Verificate stock effettivo, shelf life, sostituzioni approvate e date di approvvigionamento; uno stackup standard non garantisce disponibilità immediata dei materiali.
Verifica tridimensionale dell'ingombro: I prototipi fisici consentono test di installazione, verifica dell'allineamento dei connettori e validazione delle regioni flex impossibili con il solo progetto virtuale — per PCB rigido-flessibili per dispositivi medici ed elettronica compatta.
Sviluppo del processo di assemblaggio: Il servizio di assemblaggio PCB rigido-flessibile combinato alla fabbricazione del prototipo valida fissaggio degli irrigidimenti, posizionamento dei componenti sulle sezioni rigide e procedure di movimentazione prima della produzione in volume.
Vantaggi della velocità di sviluppo
La prototipazione rigido-flex rapida avvantaggia in particolare i prodotti in cui l'innovazione nel packaging meccanico differenzia il posizionamento competitivo e l'integrazione 3D determina la fattibilità. Programmate le iterazioni attorno a esigenze di approvazione ed evidenze anziché presumere un servizio rapido garantito; i requisiti di form factor e affidabilità possono cambiare durante lo sviluppo.

Servizio professionale di assemblaggio PCB rigido-flessibile
Gli assiemi rigido-flex presentano sfide uniche oltre il solo assemblaggio rigido o flex: i circuiti richiedono supporto durante il posizionamento dei componenti, i profili termici devono considerare masse termiche diverse tra le sezioni e gli irrigidimenti esigono posizionamento e incollaggio precisi. Senza capacità specializzate, l'assemblaggio rigido-flex soffre di bassi rendimenti e problemi di affidabilità.
Prima dell'ordine, confermate per la costruzione reale supporto di assemblaggio, incollaggio degli irrigidimenti, gestione dell'umidità, profili di rifusione misurati e ispezione.
Capacità avanzate di assemblaggio rigido-flex
Attrezzature di assemblaggio personalizzate: Un carrier o un adeguato fissaggio a vuoto può supportare la costruzione non planare durante il posizionamento; qualificate serraggio, rilascio e supporto locale per limitare i danni nell'assemblaggio SMT su forme complesse.
Competenza nell'incollaggio degli irrigidimenti: Allineamento di precisione e incollaggio a pressione controllata fissano irrigidimenti FR4 o poliimmide con adesivi acrilici o epossidici prima dell'assemblaggio dei componenti — critico per PCB rigido-flessibili multistrato che richiedono zone di supporto componenti.
Profilatura di rifusione multizona: Profili termici su misura che tengono conto della diversa massa termica tra sezioni rigide e flex assicurano la completa rifusione della saldatura senza degradazione del substrato per assiemi PCB rigido-flessibili per l'aerospazio.
Capacità per componenti fine-pitch: Le apparecchiature di posizionamento ad alta precisione devono essere verificate per gli assiemi fine-pitch richiesti e gli array passivi densi sulle sezioni rigide, mantenendo una movimentazione delicata delle aree flex nelle soluzioni PCB rigido-flessibili personalizzate.
Affidabilità dell'assemblaggio dei connettori: Processi di assemblaggio through-hole ottimizzati per substrati rigido-flex assicurano giunti di saldatura robusti sulle interconnessioni — critico per l'affidabilità dei PCB rigido-flessibili per dispositivi medici.
Conformal coating e inglobamento: Il rivestimento selettivo protegge le sezioni rigide mantenendo la flessibilità delle regioni flex, ove qualificato. Rigidità del potting, ritiro in reticolazione e limiti di riparabilità devono essere valutati; mantenete la campata mobile libera da inglobamenti rigidi incompatibili.
Integrazione di produzione chiavi in mano
Per le partnership con un fornitore OEM di PCB rigido-flessibili, l'assemblaggio chiavi in mano consolida approvvigionamento componenti, fabbricazione rigido-flex, integrazione degli irrigidimenti, assemblaggio e test sotto gestione di progetto unificata. Questa integrazione avvantaggia in particolare gli assiemi complessi in cui selezione dei materiali, processi di fabbricazione e metodi di assemblaggio devono essere coordinati per prevenire perdite di resa o problemi di affidabilità nella produzione di PCB rigido-flessibili ad alta affidabilità.
Soluzioni PCB rigido-flessibili per applicazioni aerospaziali e di difesa
L'elettronica aerospaziale e di difesa richiede PCB rigido-flessibili per l'aerospazio che combinino affidabilità estrema, sopravvivenza in ambienti severi, riduzione del peso e validazione delle prestazioni a supporto della certificazione di aeronavigabilità. Queste applicazioni giustificano la tecnologia rigido-flex premium tramite benefici di sistema: meno guasti di interconnessione, assemblaggio semplificato, migliore manutenibilità.
Fabbricazione e assemblaggio rigido-flex aerospaziali devono seguire piano qualità di progetto, selezione documentata dei materiali, regole di progettazione della zona di transizione e tracciabilità. Ogni certificazione AS9100, ruolo di design assurance DO-254 o qualifica spaziale deve essere verificata indipendentemente prima di essere rivendicata.
Applicazioni rigido-flex aerospaziali
Sistemi avionici: Computer di controllo di volo, sistemi di navigazione ed equipaggiamenti di comunicazione usano PCB rigido-flessibili multistrato eliminando la complessità dei cablaggi, riducendo il peso e migliorando l'affidabilità in applicazioni safety-critical.
Elettronica satellitare: Gli assiemi rigido-flex di volo richiedono valutazioni progettuali di vibrazione, termovuoto, degassamento e radiazione. Non equiparate alcuna piegatura standard o ciclo termico a una vita utile in orbita qualificata.
Sistemi militari: Equipaggiamenti di comunicazione tattica, sistemi d'arma ed elettronica indossata dal soldato impiegano soluzioni PCB rigido-flessibili personalizzate che forniscono interconnessioni robuste sopravviventi ad ambienti estremi minimizzando dimensioni e peso dei sistemi portatili.
Veicoli aerei senza pilota (UAV): L'elettronica compatta di droni e aeromobili autonomi usa la tecnologia rigido-flex per il packaging tridimensionale in carenature aerodinamiche, con economia PCB rigido-flessibile conveniente a supporto dei mercati dei droni commerciali.
Supporto qualità e certificazione aerospaziale
Per l'approvvigionamento aerospaziale, richiedete certificati qualità aggiornati e coerenti con lo scopo, registrazioni di qualifica dei materiali e la tracciabilità di lotto richiesta. La certificazione del sistema qualità aerospaziale o difesa non può essere dedotta da una pagina prodotto rigido-flex generica.
Abilitare soluzioni rigido-flex economicamente efficienti
Pur fornendo benefici di sistema, la tecnologia rigido-flex rende il controllo dei costi cruciale per prodotti competitivi. I produttori professionali aiutano i clienti a ottimizzare il valore totale tramite collaborazione progettuale che identifica opportunità di riduzione dei costi senza compromettere affidabilità o prestazioni.
Confrontate i costi preventivati di fabbricazione e assemblaggio con i costi di connettori/cavi, installazione, test, scarto e riparazione per la realizzazione reale; dalla tecnologia non discende alcun fornitore universalmente meno costoso.
Strategie chiave di ottimizzazione dei costi
Semplificazione del progetto: Minimizzare le regioni flex, ridurre il numero di strati nelle sezioni flex e usare materiali standard ove adeguati riduce complessità e costo rispetto a progetti sovradimensionati nelle soluzioni PCB rigido-flessibili personalizzate.
Implementazione rigido-flex selettiva: Usare il rigido-flex solo dove la meccanica lo richiede e schede rigide convenzionali collegate con circuiti flessibili ove sufficiente ottimizza i costi del servizio di fabbricazione PCB rigido-flessibile.
Utilizzo di stackup standard: Usare configurazioni di stackup rigido-flex collaudate riduce il tempo di ingegneria e consente consegne più rapide rispetto allo sviluppo di stackup personalizzati per ogni progetto.
Ottimizzazione della pannellizzazione: Un layout rigido-flex efficiente che massimizza l'uso del pannello riduce sprechi di materiale e costi unitari — particolarmente significativo per assiemi più piccoli nel servizio di prototipazione PCB rigido-flessibile e nella produzione pilota.
Prezzi scalati sul volume: L'ammortamento di setup e attrezzaggio sui volumi di produzione migliora sensibilmente l'economia, con prezzi trasparenti per scaglioni di quantità a supporto della pianificazione aziendale del cliente.
Integrazione dell'assemblaggio: L'assemblaggio chiavi in mano può consolidare le responsabilità, ma confrontate preventivo completo, titolarità dei test e termini di rilavorazione anziché presumere la scomparsa di tutti i margini o costi del fornitore.
Valore del costo totale di possesso
Oltre al prezzo unitario, meno connettori possono ridurre numero di contatti e lavoro di assemblaggio. Il rigido-flex integrato può anche rendere riparazione o sostituzione più costose. Confrontate resa, accesso ai test, installazione, ricambi e sostituzione sul campo allo stesso confine di sistema prima di rivendicare un costo totale inferiore.
Conclusione
La costruzione rigido-flex può unire supporto dei componenti e interconnessione tridimensionale. Rilasciate insieme stackup, dettagli di transizione, costruzione di flessione finita, requisiti di moto e piano di assemblaggio/test. Confermate lo scopo del sito fornitore e conservate evidenze meccaniche ed elettriche rappresentative; meno connettori da soli non provano affidabilità del prodotto o successo del progetto.