
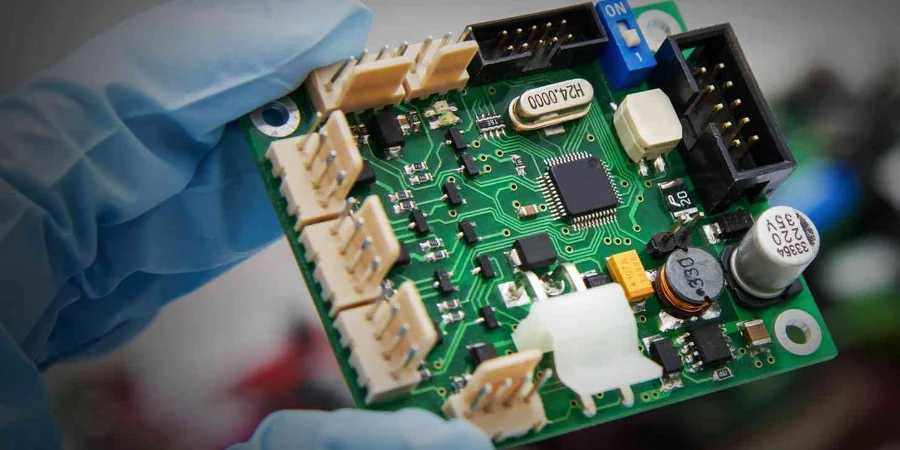
HILPCB выполняет проверку первого изделия PCB/PCBA на основе чертежей заказчика, BOM, согласованных критериев приёмки и предполагаемого производственного процесса. Летающие щупы, AOI и AXI решают разные классы дефектов и сами по себе не могут сертифицировать производственную линию или все аспекты работы продукта.
План проверки может охватывать записи о материалах, размерный контроль, электрическую непрерывность голых плат и качество сборки. Индексы возможностей процесса требуют дополнительных представительных наблюдений стабильного производственного процесса и не устанавливаются по одному первому изделию.
Передовые технологии и методики испытаний FAI
Проверка первого изделия объединяет методы, выбранные для фактической PCB и PCBA. Для каждой согласованной характеристики фиксируйте оборудование, идентификацию образца, пределы приёмки, измеренные результаты и отклонения.
Основные технологии контроля:
- Испытание летающими щупами: Применяется прежде всего для доступных проверок электрической непрерывности и изоляции голых плат без специальной оснастки. Высокочастотный импеданс или RF-характеристики требуют отдельного калиброванного оборудования и подходящих тестовых образцов.
- Автоматическая оптическая инспекция (AOI): Системы изображений высокого разрешения с алгоритмами машинного зрения выявляют ошибки установки компонентов, проблемы полярности и видимые дефекты сборки; объём паяльной пасты обычно оценивается отдельной инспекцией пасты (SPI).
- Автоматическая рентгеновская инспекция (AXI): Оценивает скрытые паяные соединения на собранных PCBA, включая геометрию соединений BGA и некоторые признаки пустот. Дефекты внутренних слоёв голых плат требуют отдельных методов контроля и квалификации.
- Прецизионные измерительные системы: Размеры сравниваются с производственным чертежом и согласованными допусками. Координатно-измерительная машина не устанавливает Cp/Cpk по одной детали.
Валидация материалов и процессов:
Сверяйте заданный ламинат/конструкцию, покрытие и идентичность компонентов с закупочными и производственными записями. Для согласованного плана квалификации могут потребоваться аналитические испытания, измерения диэлектрических свойств или термическая характеризация; это не автоматические проверки каждого первого изделия. Для работ по Rogers PCB или керамическим PCB укажите точный класс, конструкцию, требуемые доказательства и ответственного испытательного подрядчика.
Для собранного первого изделия проверьте процесс трафаретной печати, установку компонентов и, где требуется, измеренный профиль оплавления. Фиксируйте настройки процесса и отклонения для передачи в производство; статистические пределы устанавливайте отдельно по представительным наблюдениям процесса.
Статистическое управление процессом и анализ качества
FAI определяет, соответствуют ли первые изделия заданным требованиям. Статистическое управление процессом, Cp/Cpk и исследования измерительных систем — отдельные виды деятельности, требующие подходящих наборов данных и квалифицированных методов измерений.
Оценка возможностей процесса:
При наличии представительного набора данных стабильного процесса и подходящей статистической модели оценка может рассчитать индексы возможностей (Cp, Cpk) для критических характеристик, включая размерные допуски, электрические параметры и показатели качества сборки. Анализ измерительных систем (MSA) оценивает, подходит ли метод измерения для данной характеристики и допуска. Gauge R&R оценивает повторяемость и воспроизводимость; смещение, разрешение, стабильность и калибровка требуют отдельного рассмотрения.
Для текущих контрольных карт производства нужно достаточно данных стабильного процесса, чтобы установить осмысленные пределы. Отчёт по первому изделию может указать, какие характеристики контролировать, но не может дать действительные контрольные пределы по одному наблюдению.
Валидация электрических характеристик:
Для голых плат испытание летающими щупами обычно охватывает заданные проверки непрерывности и изоляции. Функциональная проверка собранного PCBA и высокоскоростные проверки SI, такие как глазковые диаграммы, джиттер или S-параметры, требуют соответствующих проекту приборов и испытательного стенда.
Выбирайте оптические, рентгеновские и, при необходимости, механические испытания для требуемых классов дефектов. Критерии приёмки устанавливайте по применимому чертежу, стандарту и соглашению с заказчиком до проверки; статистический анализ не определяет, какие дефекты допустимы.

Цифровая документация и процесс утверждения заказчиком
Работоспособная запись первого изделия связывает каждую требуемую характеристику с выпущенной ревизией чертежа/BOM, идентификацией образца, методом измерения, пределом приёмки, фактическим результатом и решением. Прикладывайте фотографии или подтверждающие записи, если они помогают решить вопрос проверки; формат определяется заказчиком и применимыми требованиями качества.
Комплексные отчёты о проверке:
Пакет FAI может включать размеры, записи о материалах, фотографии, результаты электрических испытаний и отклонения. Включайте исследования возможностей только при достаточных производственных данных и сохраняйте применимые ревизию, партию и прослеживаемость измерений.
Гибкие варианты утверждения:
Согласуйте метод утверждения и полномочия на выпуск с HILPCB до начала производства. В зависимости от проекта пакет может использовать:
Вариант 1: Проверка документов по фотографиям, отчётам о контроле и измеренным данным через согласованный канал обмена. Фотографии поддерживают отчёт, но не могут подтвердить характеристики, которые на них не видны.
Вариант 2: Физические образцы для испытаний заказчика или внешней лаборатории, когда требуемые характеристики нельзя принять только по отчёту.
Фиксируйте открытые отклонения, необходимые корректирующие действия и того, кто разрешает выпуск в производство. Если работа продолжается до утверждения заказчиком, явно согласуйте количество на риск и ответственность. Изменения конструкции, материалов, процесса или площадки могут потребовать повторной проверки по применимому договору.
Ресурсы для проверки и передача в производство
Выбирайте ресурсы для проверки под фактическую конструкцию — от одно- и двусторонних PCB до жёстко-гибких PCB. Запрашивайте оборудование/метод, охват, план выборки и отчёт, необходимые для каждой критической характеристики; общее описание услуги не подтверждает наличие на площадке каждого прибора или аналитического испытания.
Доказательства качества и прослеживаемость: Проверяйте любой применимый сертификат системы качества по его текущей площадке и области действия. Согласуйте идентификаторы партии/ревизии, записи калибровки, записи процесса и хранение данных, необходимые для заказа. Уточняйте, ведутся ли записи вручную или системой, а не предполагайте интеграцию MES или ускоренный график проверки.
Используйте полученные записи, чтобы принять решение о выпуске для указанной ревизии и набора образцов:
| Результат в пакете FAI | Рекомендуемое решение | Запись, необходимая для закрытия решения |
|---|---|---|
| Все обязательные характеристики укладываются в пределы, подтверждающие записи полны | Передать согласованный объём на утверждение назначенному ответственному за выпуск | Утверждённая ревизия, идентификатор образца/партии, объём проверки и подписанное разрешение на выпуск |
| Результат превышает предел или отсутствует обязательное подтверждение | Приостановить выпуск затронутого объёма; до выпуска назначить исправление или недостающую проверку | Ответственный за вопрос, затронутая характеристика, корректирующее действие и результат повторной проверки |
| Предлагается принять отклонение | Передать его ответственному, уполномоченному принять это отклонение | Письменное разрешение на отступление с указанием требования, затронутого количества/ревизии и условий или срока действия |
Интегрированные производственные решения: Для комплексной сборки или SMT-сборки определите ответственность за закупку компонентов, программирование, контроль и функциональные испытания вместе с пакетом FAI. Утверждение первого изделия выпускает согласованный объём; текущее производство по-прежнему требует установленного мониторинга и приёмочных проверок.