
Un joint de soudure froid suspecté est une connexion qui a pu se former de façon inadéquate pendant le brasage, par exemple parce que les surfaces du joint n’ont pas reçu assez de chaleur pour assurer un bon mouillage. Recherchez des signes de mouillage incomplet, une séparation visible, une géométrie inhabituelle ou des dommages, puis comparez-les aux critères de réalisation convenus pour cet assemblage. Photographiez le joint avant toute reprise, puis examinez les conditions locales de brasage et l’historique du procédé.
« Joint froid » est une expression descriptive imprécise, et non une cause racine confirmée. Une chaleur insuffisante peut contribuer à une mauvaise formation du joint, mais l’oxyde, une action inefficace du flux, des matériaux incompatibles ou un mouvement pendant la solidification peuvent aussi être en cause. Une fissure apparue plus tard en service relève d’un autre problème. La matité, la brillance ou une mesure de continuité ne suffisent pas, à elles seules, à établir l’intégrité du joint ni à en expliquer la cause.
Cette page porte sur les joints SMT et traversants accessibles. Pour les sujets connexes, consultez les essais de brasabilité des PCB concernant les matériaux avant ou pendant la production, les défauts de soudage BGA concernant les joints largement cachés et la prévention des ponts de soudure SMT concernant les connexions involontaires entre conducteurs.
Ce que les ingénieurs entendent généralement par joint froid
L’expression désigne parfois plusieurs états différents. Distinguez-les pendant l’examen :
- Joint formé de façon incomplète : la soudure n’a pas suffisamment mouillé une surface prévue, ou la géométrie ne satisfait pas aux critères convenus.
- Joint perturbé pendant la solidification : le déplacement de la broche, du composant ou de la carte peut avoir perturbé la soudure pendant sa solidification.
- Joint endommagé après assemblage : une charge mécanique, des cycles thermiques, la manutention ou une autre condition de service peut avoir fissuré le joint après sa formation ; cela ne prouve pas qu’il était froid au brasage.
Ces descriptions ne sont pas interchangeables. Par exemple, un joint de connecteur apparemment séparé peut avoir été mal formé, perturbé pendant le refroidissement ou fissuré lorsque le connecteur a subi une charge ultérieure. L’aspect peut justifier un examen complémentaire sans prouver lequel de ces événements s’est produit.
Un joint accessible peut aussi sembler inhabituel sans être défectueux. La FAQ de Kester indique que certains joints sans plomb SAC peuvent normalement avoir un aspect mat. Un article ECWC10 hébergé par l’IPC, qui compare l’apparence des joints sans plomb et étain-plomb, aborde également ces différences visuelles. Tenez compte de ce contexte afin de ne pas juger un joint sur sa seule brillance ; aucune de ces sources ne remplace les critères d’acceptation de l’assemblage concerné.
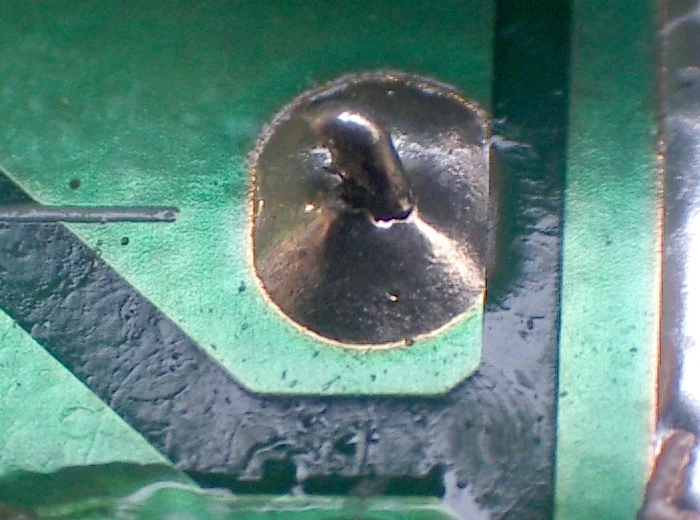
Image : Cold solder joint, par MyName (Coronium), sous licence CC BY-SA 3.0 ; convertie au format WebP. Cet exemple externe ne constitue pas un cas HILPCB. L’apparence seule ne permet d’établir ni l’état du joint ni sa cause.

Points à examiner pendant l’inspection
Commencez par le plan d’assemblage, la conception du composant et des pastilles, l’alliage de soudure et les exigences de réalisation applicables. Le client et le fournisseur doivent convenir de la révision de norme, de la classe de produit, des exigences contractuelles et des méthodes d’inspection applicables. Les documents courants peuvent inclure IPC-A-610, Acceptability of Electronic Assemblies, ou IPC J-STD-001, Requirements for Soldered Electrical and Electronic Assemblies, lorsqu’ils sont spécifiés pour le projet.
Ne supposez pas qu’un aspect donné est acceptable ou inacceptable selon une norme IPC sans vérifier les clauses et matériaux applicables.
Après avoir mis l’assemblage hors tension en toute sécurité et l’avoir manipulé conformément aux procédures électriques et ESD du site, examinez :
- Les interfaces. Existe-t-il des signes visibles de contact et de mouillage de la pastille et de la terminaison du composant prévues ? Recherchez un intervalle ou une discontinuité apparente, tout en sachant que les reflets et résidus peuvent masquer la limite.
- La forme et la couverture du joint. Comparez le congé visible et la répartition de la soudure au plan approuvé et aux critères de réalisation. Un petit congé, une zone exposée ou un contour irrégulier est un constat à évaluer, pas un verdict automatique.
- Les fissures ou séparations. Examinez la broche, le bord de pastille et la surface de soudure pour repérer une ligne qui persiste lorsque l’éclairage ou l’angle d’observation change. Distinguez une fissure suspectée d’une marque de surface ou d’un reflet.
- Les joints voisins. Comparez les joints de même conception et de même alliage. Des différences répétées sur un connecteur, un type de pastille ou un emplacement peuvent orienter l’examen, mais les joints adjacents ne constituent pas nécessairement une norme d’acceptation.
- Les dommages autour du joint. Consignez les pastilles soulevées, déplacements de composants, résidus, décolorations ou signes de charge mécanique. Ces observations peuvent éclairer l’historique de défaillance, sans établir à elles seules la cause.
Utilisez le grossissement, l’éclairage, les angles de vue et la méthode d’inspection convenus pour le produit. Si le sondage, le nettoyage ou la reprise risque de modifier les preuves, photographiez le joint et son emplacement avant ces opérations. Associez à l’image l’identifiant de la carte et la référence du composant.
Pour planifier l’inspection générale, consultez l’inspection des PCB. Rappelez-vous que l’inspection visuelle n’évalue que les éléments accessibles et visibles. Une surface apparemment saine ne prouve pas l’état de toutes les interfaces enfouies.
Tableau de décision pour un joint suspect
| Observation | Ce qu’elle peut indiquer | Étape suivante utile |
|---|---|---|
| Surface mate ou granuleuse, géométrie par ailleurs ordinaire | Aspect normal de certains alliages ou conditions de refroidissement ; éventuellement joint perturbé | Vérifier l’alliage et les critères convenus ; examiner les interfaces et comparer des joints similaires |
| Zone visible qui semble ne pas être mouillée | Mouillage incomplet, résidu masquant la surface ou zone qui ne devait pas être couverte de soudure | Vérifier la conception et les critères ; examiner avec le grossissement et les angles convenus |
| Séparation apparente autour d’une broche ou d’une pastille | Fissure, formation incomplète du joint ou ligne de surface trompeuse | Prendre des images, examiner la manutention et l’historique de service, convenir d’un examen complémentaire |
| Plusieurs joints suspects sur un grand connecteur | Condition commune de procédé local, de matériau, de conception ou de charge | Cartographier les joints concernés et comparer le transfert thermique local et l’historique du procédé |
| Échec de continuité ou résistance instable | Problème électrique, éventuellement connexion ouverte ou intermittente | Vérifier le montage d’essai et le chemin du circuit ; corréler les résultats avec l’inspection |
| Joint brillant et lisse | Aspect de surface, sans preuve d’une interface saine | Appliquer les mêmes contrôles de géométrie, d’interface et d’essai qu’aux autres joints |
| Joint suspect qui passe le test de continuité | Un chemin électrique existait dans les conditions de l’essai | Ne pas considérer le seul résultat conforme comme preuve d’intégrité mécanique ou de performance à long terme |
Les mesures de résistance et de continuité peuvent être utiles, mais leur interprétation dépend de la méthode de mesure et du circuit. Les chemins parallèles, le placement des contacts, la pression du montage et les conditions d’essai peuvent influer sur le résultat. Un joint peut aussi conduire pendant une mesure alors qu’une fissure reste non détectée.
Examiner la cause sans présumer d’une température trop basse
Une chaleur insuffisante est une explication possible du mouillage incomplet. Il ne suffit pas de dire que le réglage du fer ou la consigne du four de refusion était « trop bas ». La question pertinente est ce qui s’est passé au niveau des surfaces du joint, pour l’assemblage et le procédé réels.
1. Reconstituer les conditions de chauffage locales
Examinez le procédé documenté et les relevés disponibles pour la fabrication concernée. Pour un joint SMT refondu, examinez le profil applicable et sa représentativité pour le joint concerné. Pour un joint traversant ou brasé à la main, consultez les relevés du procédé, l’outillage et les observations de l’opérateur disponibles.
Le transfert thermique local peut différer fortement d’un joint à l’autre sur une même carte. Examinez :
- Les grands plans ou pistes de cuivre reliés à la pastille.
- Les broches de connecteur ou terminaisons de composant ayant une masse thermique importante.
- La géométrie de la pastille, du trou, de la broche et de l’empreinte.
- Le chargement de la carte et le placement des composants près de l’emplacement suspect.
- L’état de l’outil et son contact au niveau d’un joint brasé à la main, ou les conditions de contact du procédé de production applicable.
- La représentativité du profil enregistré pour le joint local, plutôt qu’une simple consigne de four ou une autre position sur la carte.
Une étude de profil représentative peut nécessiter un montage d’essai convenu et des mesures de température placées de façon appropriée. Comparez le comportement mesuré en temps-température aux exigences de procédé approuvées pour les matériaux réels. Ne remplacez pas cette évaluation par une température universelle de panne ou une recette de refusion.
Le guide de brasage par refusion fournit des éléments supplémentaires sur le procédé des assemblages SMT.
2. Examiner les surfaces, le flux et la compatibilité des soudures
Même avec un apport thermique suffisant, l’état de surface ou les interactions entre matériaux peuvent nuire au mouillage. Examinez les éléments disponibles concernant :
- L’oxyde ou la contamination des broches, pastilles ou finitions brasables.
- L’historique de stockage, de manutention et d’exposition des cartes et composants.
- Le type, l’état, l’application et l’adéquation du flux au procédé.
- L’alliage de soudure et toute combinaison d’alliages ou de finitions approuvée.
- L’identification de la pâte ou du matériau de soudure et ses conditions d’utilisation enregistrées, le cas échéant.
Formulez des questions précises. « La contamination en est la cause » ne constitue pas une cause racine si l’examen ne relève pas de preuves pertinentes et ne les relie pas au constat. De même, un essai de brasabilité au niveau de la carte peut aider à examiner les matériaux entrants, mais ne reconstitue pas à lui seul ce qui s’est produit au niveau d’un joint assemblé.
3. Examiner les mouvements et charges ultérieurs
Si un composant ou une broche a bougé pendant la solidification de la soudure, le joint peut présenter une surface irrégulière ou une séparation. Examinez les montages, l’assise du connecteur, le support de la carte, la manutention et la synchronisation du procédé. L’apparence seule ne permet pas toujours de distinguer une perturbation d’une autre cause.
Examinez également les événements survenus après l’assemblage. Les forces d’accouplement d’un connecteur, la flexion de la carte, les dommages de manutention ou les charges en service peuvent contribuer aux fissures. Vérifiez quand le symptôme a été observé pour la première fois et si l’assemblage a été testé, expédié, installé ou réparé entre sa fabrication et sa découverte.
Un examen utile peut laisser subsister plusieurs explications concurrentes. Consignez les éléments qui étayent ou contredisent chacune au lieu d’attribuer une cause unique à partir de la première photographie.
Choisir les examens complémentaires en fonction de la question
Convenez des examens ou essais complémentaires avant de détruire des preuves ou de modifier la carte. Selon l’accessibilité et le mécanisme suspecté, les options peuvent inclure :
- Examen visuel complémentaire : modifier l’éclairage et l’angle de vue pour évaluer une fissure ou une interface apparente.
- Mesure électrique : utiliser une méthode convenue et sûre pour vérifier le circuit concerné, en tenant compte des chemins parallèles et des effets du montage.
- Comparaison des procédés : comparer les emplacements de joints concernés et non concernés aux relevés de fabrication, au comportement thermique local, aux matériaux et à la manutention.
- Inspection aux rayons X : l’utiliser lorsque la géométrie interne est pertinente et que la méthode convient. Une image radiographique ne prouve pas à elle seule la qualité d’une liaison métallurgique ni la raison du mouillage observé.
- Coupe métallographique destructive : si elle est autorisée, couper un joint sélectionné pour en examiner la structure interne. Le plan de coupe ne donne qu’une vue limitée ; l’échantillonnage et l’interprétation doivent être convenus à l’avance.
En cas de problème de fabrication suspecté, conservez si possible des exemples représentatifs concernés et non concernés. Une fois le joint repris, sa surface d’origine et une grande partie des preuves de procédé peuvent ne plus être disponibles.
Interpréter un petit échantillon d’inspection
Supposons qu’un inspecteur examine 200 joints individuels et en signale 12 comme suspects :
- Part des joints suspects dans l’échantillon : 12 ÷ 200 × 100 = 6 %.
- Si neuf de ces 12 joints suspects se trouvent sur un connecteur, celui-ci représente 9 ÷ 12 × 100 = 75 % des joints suspects.
Ces calculs décrivent uniquement l’inspection indiquée. Ils supposent que chacun des 200 joints a été compté une seule fois et que les neuf joints du connecteur figurent parmi les 12 suspects.
Le résultat n’établit pas le taux réel de défauts de toutes les cartes ou de tous les joints. Le choix des 200 joints, le nombre d’assemblages représentés et la définition de « suspect » sont déterminants. La concentration sur le connecteur ne prouve pas non plus un chauffage insuffisant : la conception commune des pastilles, l’état du composant, les mouvements ou une charge mécanique ultérieure sont des pistes à examiner.
Effectuer les réparations uniquement selon une procédure autorisée
Ne refondez pas et ne retouchez pas chaque joint mat comme raccourci de diagnostic. Une reprise peut effacer des preuves, introduire de nouveaux dommages ou modifier un joint par ailleurs acceptable.
Avant toute réparation, les parties responsables doivent convenir de la décision et de la procédure applicable. Celle-ci doit traiter :
- De l’autorisation, de l’identification de l’assemblage et des joints pouvant être repris.
- De la formation de l’opérateur et des contrôles propres au travail.
- De la sécurité électrique, de l’ESD, du support de carte et de la sensibilité thermique des composants.
- Des matériaux de soudure et de flux approuvés, y compris la compatibilité des alliages.
- Du traitement des résidus et contaminations selon les matériaux et exigences de l’assemblage.
- De l’inspection et des essais électriques éventuellement requis après reprise.
- De la documentation des opérations, y compris tout dommage ou constat non résolu.
La procédure, et non une recommandation générique de température, doit régir le procédé. L’inspection après reprise doit utiliser les critères d’acceptation convenus, et tout résultat d’essai doit être rapporté dans les limites de cet essai.
Informations à inclure dans une demande de libération ou de devis
Une demande utile permet au prestataire d’assemblage ou de réparation de comprendre le produit et la décision attendue. Incluez, le cas échéant :
- Références et révisions de la carte et de l’assemblage, quantités et repères concernés.
- Plans d’assemblage, fichiers de fabrication et d’assemblage pertinents, et identification des composants.
- Norme de réalisation requise, révision, classe et exceptions contractuelles éventuelles.
- Alliage de soudure, finition de surface, informations sur le flux ou la pâte, et historique connu des matériaux.
- Relevés de fabrication, profils thermiques disponibles, résultats d’inspection et historique des réparations précédentes.
- Photographies claires des joints, description du symptôme et date de première observation.
- Instructions d’échantillonnage et disponibilité de cartes suspectes et de comparaison.
- Méthodes d’inspection demandées, essais électriques, format de rapport et critères d’acceptation ou de décision.
- Autorisation éventuelle d’analyse destructive ou de reprise, avec limites et points d’approbation.
- Exigences de manutention et exposition connue en service ou à la contamination.
Attribuez explicitement les responsabilités. Par exemple, le client peut fournir les exigences de conception et autoriser la décision, tandis que le prestataire retenu n’effectue que l’inspection, les essais ou la reprise convenus pour le projet. Déterminez qui interprète les résultats, approuve les modifications de procédé et conserve les échantillons ou relevés.
Pour un nouveau projet d’assemblage, discutez des exigences d’assemblage SMT avant la libération. Pour discuter d’un périmètre précis, utilisez la demande de devis ou contactez HILPCB ; les responsabilités d’inspection, d’essai et de réparation dépendent de l’accord du projet.
Questions fréquentes
Chaque joint de soudure mat est-il un joint froid ?
Non. Certains joints SAC sans plomb sont normalement mats. Évaluez le joint selon les exigences applicables de géométrie, d’interface et de réalisation, et pas uniquement selon sa brillance.
Un joint peut-il réussir le test de continuité tout en étant défectueux ?
Oui. Un résultat conforme indique un chemin électrique dans les conditions de l’essai ; il n’établit pas à lui seul l’intégrité mécanique ni l’absence de fissure intermittente.
Un joint froid suspect prouve-t-il que la température de brasage était trop basse ?
Non. Le transfert thermique local est une piste à examiner, avec l’état de surface, le flux, la compatibilité des alliages, les mouvements et les charges mécaniques ultérieures.
Dois-je réchauffer immédiatement un joint suspect ?
Pas avant d’avoir consigné les preuves et obtenu une autorisation. Le réchauffage peut modifier le joint et compliquer l’examen de son état d’origine.
L’inspection visuelle peut-elle confirmer qu’un joint BGA caché est sain ?
En général, non. L’inspection des surfaces accessibles a ses limites ; les joints cachés nécessitent une stratégie d’inspection convenue et adaptée au défaut suspecté et à l’assemblage.