
Le reflow BGA à faible taux de vides maîtrise la porosité des joints de brasage dans un procédé d'assemblage qualifié. Pour les liaisons haute vitesse, la vraie question est de savoir si un défaut de joint modifie réellement la marge du canal ou la marge de fiabilité. Un faible pourcentage de vides ne prouve à lui seul ni une faible perte d'insertion, ni une ouverture d'œil, ni un produit fiable.
Dans les PCB haute vitesse SI, la présence de vides dans un joint BGA transportant le signal peut modifier le comportement électrique et mécanique, mais l'impact SI dépend de la position, de la géométrie du joint et de la sensibilité mesurée du canal. L'effet thermique dépend aussi de la question de savoir si le joint constitue un chemin thermique significatif ; de nombreux boîtiers de forte puissance dissipent une part importante de leur chaleur par un couvercle ou une autre structure de refroidissement. Spécifiez l'acceptation des joints séparément de la qualification électrique, thermique et de durée de vie.
Qu'est-ce que le reflow BGA à faible taux de vides, et pourquoi compte-t-il pour les signaux haute vitesse ?
Le reflow BGA à faible taux de vides est un procédé SMT avancé qui vise à former une connexion métallurgique de haute qualité entre les billes BGA et les pastilles du PCB, tout en minimisant les vides créés par les gaz emprisonnés pendant le reflow. Selon l'IPC-A-610 et l'IPC-7095, les critères de vides dépendent de la révision IPC, de la classe de produit, du type de joint et de la spécification client ; une cible de 5 % n'est pas une exigence IPC universelle pour les BGA.
Évaluez trois effets distincts plutôt que de les déduire d'un seul pourcentage de vides :
- Intégrité du signal (SI) : la géométrie du joint, les transitions pastille/via et les chemins de référence influencent un canal haute vitesse. Déterminez, à l'aide d'un modèle ou d'un essai de canal approprié, si la taille et la position d'un vide modifient mesurablement cette transition. Un vide ne provoque pas automatiquement de la gigue, du bruit de mode commun ou une erreur binaire à un débit SerDes donné.
- Performance thermique : les vides peuvent augmenter la résistance d'un chemin thermique dans le joint. Établissez la part de chaleur qui emprunte ce chemin, puis mesurez ou modélisez la structure complète du boîtier au refroidisseur ; les vides dans les billes BGA et ceux d'une grande pastille exposée de QFN ne relèvent pas de cas d'acceptation interchangeables.
- Fiabilité mécanique : la position, la forme, l'implication d'interfaces, l'alliage de brasage et le profil de contraintes boîtier/carte comptent. Une surface projetée de vides plus faible ne prouve pas à elle seule une meilleure durée de vie en fatigue ; qualifiez des joints représentatifs sous les charges thermiques et mécaniques prévues.
Ces vérifications étayent la libération d'assemblages PCB haute vitesse en parallèle des critères d'inspection des joints convenus.
Quels facteurs de procédé clés favorisent la formation de vides dans les BGA ?
Atteindre un faible taux de vides est un effort systémique impliquant les matériaux, l'équipement, les paramètres de procédé et la co-conception. Tout maillon faible peut faire sortir le taux de vides des spécifications. Les facteurs clés comprennent :
- Choix et manipulation de la pâte à braser : le flux de la pâte génère des composés volatils pendant le reflow. Si les gaz ne peuvent s'échapper avant la solidification, ils deviennent des vides. Choisissez la pâte en fonction de l'alliage, du fini de surface, du stencil, du profil, des résidus et des exigences de nettoyage ; une étiquette d'activité de flux ou de nettoyage ne prédit pas à elle seule un faible taux de vides. Le stockage (température/humidité), le temps de remontée en température, le mélange et la durée de vie du stencil doivent suivre les recommandations du fournisseur.
- Optimisation du profil de reflow : le profil est le levier le plus direct. Un profil bien conçu comprend le préchauffage, le soak, le reflow/pic et le refroidissement, chacun avec un objectif précis.
- Préchauffage/soak : égaliser la température carte/composants et laisser les volatils s'échapper lentement. Validez la rampe et le soak par rapport aux recommandations de la pâte et aux limites de température des composants et de la carte ; dégazage, mouillage et oxydation interagissent.
- Pic/reflow : garantir un temps suffisant au-dessus du liquidus pour le mouillage et l'échappement des bulles.
- Refroidissement : maintenir le refroidissement dans les limites de procédé des composants, de la carte et de l'alliage. La vitesse de refroidissement influence la microstructure et les contraintes, mais ne constitue ni une explication autonome ni une solution au gaz emprisonné.
- Conception des pastilles et fini de surface : les structures via-in-pad non remplies peuvent absorber la brasure et interagir avec le dégazage ; qualifiez le remplissage/capotage et la construction des pastilles plutôt que de supposer un seul mécanisme de vide. Les finis de surface (ENIG/ENEPIG/ImAg) influencent aussi le mouillage et l'évacuation des gaz.
- Environnement et équipement : la régulation de température et d'humidité influe sur le comportement de la pâte. L'azote et le vide sont des options de procédé à évaluer au regard de la pâte, du boîtier et de l'objectif réels ; ni l'un ni l'autre n'est une exigence BGA universelle. En NPI EVT/DVT/PVT, un DOE systématique de ces paramètres est essentiel pour sécuriser une fenêtre de production de série robuste.
Flux de mise en œuvre du reflow BGA à faible taux de vides
| Étape | Activité clé | Objectif principal |
|---|---|---|
| 1 | Analyse DFM/DFA | Examiner la conception des pastilles, le traitement via-in-pad, les ouvertures de masque et identifier les risques. |
| 2 | Choix des matériaux et du stencil | Valider la pâte, la géométrie des ouvertures, l'épaisseur et la libération ; n'utiliser des stencils étagés ou enduits que lorsqu'ils sont justifiés. |
| 3 | Optimisation de l'impression et du placement | Utiliser le SPI pour mesurer les caractéristiques de dépôt définies et qualifier les réglages de placement. |
| 4 | Développement du profil | Réaliser plusieurs essais avec thermocouples et régler préchauffage/soak/pic pour l'assemblage concerné. |
| 5 | Application du reflow sous vide | Si nécessaire, qualifier les rampes de pression/temps lorsque la brasure est fondue et vérifier les éclaboussures ou déplacements. |
| 6 | Inspection et validation radiographiques | Convenir de la couverture des joints, de l'échantillonnage, de la méthode d'imagerie, de la définition de mesure et de la disposition des lots. |
Comment le reflow sous vide atteint un taux de vides très faible
Le reflow sous vide peut aider à atteindre un objectif de vides propre au projet, mais n'est pas obligatoire pour tous les assemblages BGA. Comparez des essais représentatifs en convection et sous vide avant de choisir la voie assemblage SMT. Confirmez la disponibilité des équipements et les preuves de procédé avec HILPCB pour l'assemblage faisant l'objet du devis.
À titre de comparaison illustrative pour un assemblage et un profil définis, une fenêtre de vide de 10–100 mbar a été associée à une réduction des vides de 10–30 % à 1–5 %, souvent 1–2 %. Ces résultats dépendent de la référence de pression, du profil et de la construction ; ils ne prédisent pas le résultat de tout BGA ni ne constituent un cas HILPCB mesuré.
Pendant le reflow sous vide, une réduction contrôlée de la pression alors que la brasure est fondue peut dilater les gaz piégés et favoriser leur échappement. Qualifiez la pression en valeur absolue ou relative, sa vitesse de rampe, la durée de maintien, la restauration et la température de l'assemblage. Une évacuation trop rapide peut provoquer des éclaboussures de brasure ou déplacer des composants. L'étude de profils sous vide de Rehm montre que la pâte, les ouvertures, le profil de pression et le temps de cycle interagissent ; les pourcentages relevés sur ses cartes d'essai ne sont pas des garanties génériques pour les BGA.
Principaux avantages :
- Taux de vides très faible : peut réduire les vides dans un procédé qualifié ; l'amélioration doit être vérifiée par des données radiographiques représentatives.
- Meilleure conduction thermique : peut réduire la résistance lorsque le joint qualifié constitue un chemin thermique significatif ; vérifiez la température de l'assemblage.
- Fiabilité mécanique supérieure : évaluez la construction de joint libérée sous contrainte représentative ; la réduction des vides n'établit pas à elle seule la durée de vie en fatigue.
Ce point est particulièrement important pour les grands boîtiers BGA/QFN/LGA de forte puissance que l'on trouve dans les serveurs de centres de données, les cartes d'accélérateur IA, les commutateurs haut de gamme et les ECU automobiles.
Intégrer le reflow BGA à faible taux de vides dans le NPI et la FAI
Un procédé reflow BGA à faible taux de vides réussi ne peut pas rester isolé : il doit s'intégrer au cycle de vie du développement et de la fabrication. C'est pendant la phase NPI EVT/DVT/PVT que les fondations sont posées.
Pendant le NPI, les ingénieurs de conception, les fabricants de PCB et les équipes d'assemblage doivent collaborer étroitement. L'équipe DFM/DFA de HILPCB examine les conceptions clients, en particulier les pastilles BGA, le masque de soudure et le via-in-pad, et fournit des recommandations d'optimisation. Les ingénieurs de procédé définissent ensuite les plans initiaux de pâte/stencil/profil selon les exigences des composants, les matériaux du PCB et la complexité. Grâce aux petites séries en EVT et DVT, les paramètres sont itérés jusqu'à atteindre les objectifs de vides.
L'inspection du premier article (FAI) vérifie la construction initiale par rapport aux exigences convenues ; ce n'est pas un jalon universel qui valide à lui seul une fenêtre de procédé ou approuve la PVT. Définissez la couverture d'imagerie BGA et l'indicateur retenu, surface projetée ou taux volumique de vides. L'imagerie 2D/oblique et le CT ont des couvertures différentes ; un aspect radiographique ordinaire ne prouve pas le mouillage métallurgique et n'exclut pas tous les défauts de type head-in-pillow ou ouverture. Utilisez des tests électriques complémentaires ou une analyse destructive lorsqu'ils sont justifiés. Libérez le procédé sur la base de données d'essai représentatives, de critères d'acceptation définis et d'une maîtrise des changements, et non d'un seul premier article.
Comparaison des reflows : convection standard vs vide
| Paramètre | Reflow par convection standard | Reflow sous vide |
|---|---|---|
| Taux de vides mesuré | Établir la référence pour le boîtier/pâte/profil réels | Vérifier l'amélioration et la dispersion lors d'essais représentatifs |
| Complexité du procédé | Moyenne | Élevée |
| Coût de l'équipement | Standard | Élevé |
| Adéquation (SI haute vitesse) | Peut servir les assemblages haute vitesse une fois qualifié | Optionnel ; à justifier selon les exigences du joint/procédé |
| Performance thermique | Mesurer le chemin thermique réel boîtier/carte | Vérifier le bénéfice pour le chemin thermique concerné |
Comment la traçabilité/MES soutient la constance du procédé
En production de volume, la traçabilité/MES peut associer matériaux, recettes et résultats d'inspection à l'assemblage. Sa couverture dépend des interfaces équipement installées, des identifiants, de la configuration logicielle et des saisies manuelles contrôlées ; elle ne surveille pas intrinsèquement chaque étape.
Pour les BGA à faible taux de vides, définissez les livrables traçabilité/MES :
- Traçabilité des matériaux : convenir des enregistrements de lot de pâte/temps d'ouverture et de stencil, du lien carte/lot, de la conservation et de la récupération. Un identifiant permet l'investigation mais n'établit pas la cause racine.
- Verrouillage et surveillance des paramètres : maîtriser les révisions de recette et les droits d'accès. Confirmez quels signaux de four, vitesse, oxygène et pression sont capturés, comment les alarmes/verrouillages sont testés et ce qui se passe lorsque les enregistrements ou les liens équipement sont indisponibles.
- Corrélation des données qualité : les données SPI, AOI et AXI, y compris les mesures de vides BGA, peuvent être liées à un identifiant de carte ou de lot lorsque le MES, l'équipement AXI et l'intégration du procédé le permettent, formant un « certificat de naissance » complet.
- Amélioration en boucle fermée : en analysant les données MES, les ingénieurs détectent tôt les dérives et tendances subtiles et agissent par maintenance préventive ou réglage fin.
Utilisez les enregistrements traçabilité/MES avec une mesure étalonnée, une revue statistique et une disposition documentée ; les enregistrements seuls ne garantissent pas la conformité.
Reprise BGA et défis d'interaction entre procédés
Même avec des objectifs zéro défaut, la reprise peut parfois être inévitable. La reprise BGA est difficile et risquée, surtout sur des cartes à interconnexions denses comme le PCB HDI. Une reprise mal réalisée peut endommager les pastilles, les composants voisins ou même provoquer une délamination. C'est pourquoi une maîtrise forte en amont — reflow BGA à faible taux de vides et FPY élevé — est la meilleure stratégie pour le coût comme pour la qualité.
Les procédés BGA doivent aussi coexister avec d'autres procédés d'assemblage, ce qui exige une planification de bout en bout :
- Brasage à la vague sélectif : de nombreuses cartes haute vitesse comportent encore des connecteurs THT (alimentation/fond de panier). Le brasage à la vague sélectif ajoute une exposition thermique localisée. Profilez l'assemblage réel, supportez la carte et qualifiez la séquence par rapport aux limites des composants et joints voisins.
- Revêtement conforme : qualifiez le nettoyage, la siccité, le masquage, l'application et le durcissement par rapport aux limites des composants/matériaux. Réalisez les tests pertinents avant et après revêtement ; être sous le liquidus de la brasure ne suffit pas à établir un durcissement sûr ou une résistance à la corrosion.
Gérer ces interactions est précisément pourquoi un partenaire intégré comme HILPCB — avec l'assemblage clé en main — compte : tout le flux de fabrication peut être planifié dans son ensemble pour éviter que les étapes ne se contredisent.
Périmètre d'assemblage à confirmer avec HILPCB
| Fabrication de PCB haute vitesse | Assemblage SMT : convenir des critères de procédé/vides BGA | Assemblage THT : convenir de la voie de brasage sélectif |
| Revêtement conforme | Box Build | Test et inspection (y compris FAI) |
| Périmètre traçabilité/MES confirmé par projet | ||
Le rôle de l'inspection radiographique dans la validation du reflow BGA à faible taux de vides
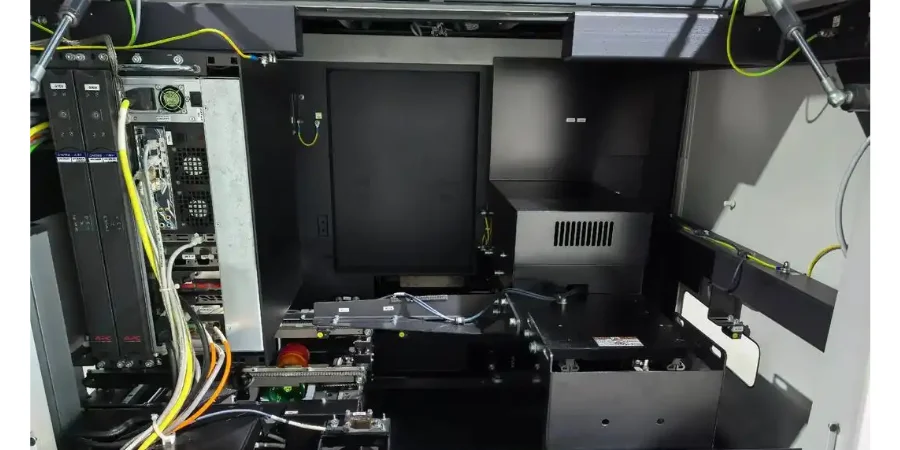
« Si vous ne pouvez pas le mesurer, vous ne pouvez pas l'améliorer. » Ce principe s'applique particulièrement au reflow BGA à faible taux de vides. Comme les joints BGA sont cachés sous le boîtier, l'inspection optique ne peut pas les vérifier. L'imagerie radiographique est une méthode de validation non destructive de premier plan.
Les lignes d'assemblage modernes utilisent plusieurs modes radiographiques :
- Radiographie 2D : vue en projection pour cribler les ponts, la géométrie et les vides. Elle peut manquer des ouvertures ou des non-mouillages lorsque les caractéristiques se chevauchent.
- Radiographie 2,5D (oblique) : les vues inclinées peuvent séparer certaines caractéristiques superposées ; la détection dépend toujours de la géométrie et de la résolution.
- Radiographie 3D (CT) : l'acquisition et la reconstruction tomographiques peuvent produire un modèle volumique, permettant aux ingénieurs de quantifier le volume du joint, le volume/pourcentage de vides et leur distribution spatiale. La résolution, la segmentation et les artefacts limitent la mesure ; définissez son rôle dans le développement du procédé, l'analyse de défaillance et l'inspection du premier article (FAI).
L'AXI (inspection radiographique automatisée) automatise l'évaluation programmée des images ; ce n'est pas nécessairement de la CT. Validez la détection des défauts et la gestion des fausses détections sur des assemblages représentatifs. Ne liez les résultats à la traçabilité/MES que lorsque l'intégration équipement/identifiant le permet.
Pourquoi choisir HILPCB comme partenaire intégré PCB haute vitesse + assemblage ?
Demandez à HILPCB une revue spécifique à votre assemblage couvrant :
- La pile, le boîtier/empreinte, la construction pastille/via et la séquence d'assemblage complète.
- La pâte, le stencil, les températures profilées et toute recette sous vide proposée, avec des résultats de procédé représentatifs.
- L'acceptation des joints, la mesure/couverture radiographique, les enregistrements FAI et les tests électriques/canal.
- Les champs traçabilité/MES, la maîtrise des changements de recette, les limites de reprise et le périmètre convenu d'assemblage clé en main.
La propriété des équipements, la capacité d'inspection et les résultats électriques/de fiabilité exigent des preuves spécifiques ; ils ne doivent pas être déduits d'une description de service à faible taux de vides.
Conclusion
Libérez le reflow BGA à faible taux de vides selon des critères de joints définis et une fenêtre de procédé démontrée. Évaluez séparément les performances de canal, thermiques et de fiabilité, conservez des données d'inspection représentatives et maîtrisez les changements de procédé ultérieurs. Ces livrables rendent l'acceptation prototype et série vérifiable, sans traiter un pourcentage de vides comme une qualification complète du produit.