
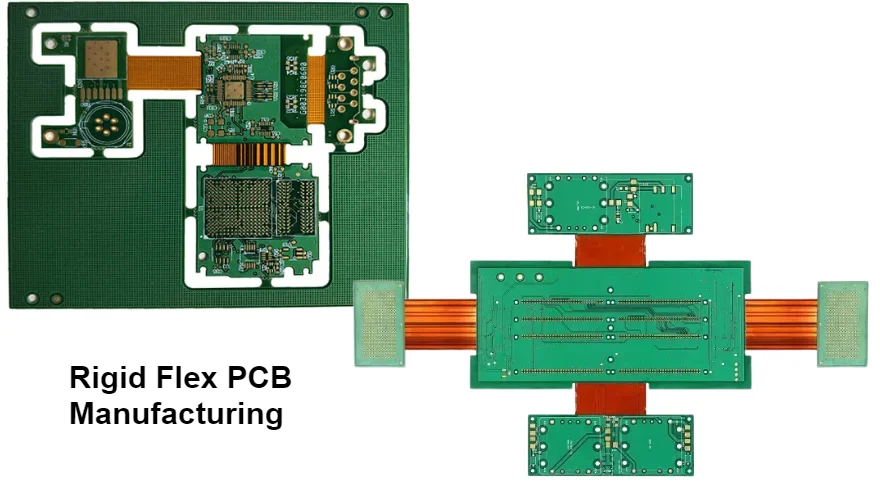
Choisir le mauvais partenaire de fabrication de circuits imprimés rigides-flexibles coûte plus que de l'argent – cela retarde les lancements de produits, endommage la réputation et crée des problèmes de qualité coûteux. Après avoir soutenu 500+ clients dans des évaluations d'usine, nous avons identifié 15 points de contrôle critiques qui révèlent la capacité de fabrication et la fiabilité.
Évaluation des Capacités de Fabrication
☑ Point de contrôle 1 : Production interne rigide et flexible
Pourquoi c'est important :
Les usines externalisant les sections flexibles perdent le contrôle qualité, ajoutent des délais et augmentent les coûts. L'intégration complète est essentielle pour une fabrication fiable de circuits imprimés rigides-flexibles.
Comment vérifier :
- "Fabriquez-vous à la fois les sections rigides et flexibles dans votre établissement ?"
- Demander une visite d'installation ou une vidéo montrant les deux processus
- Demander quel pourcentage de rigide-flexible est entièrement interne
Signaux d'alarme :
- ❌ "Nous collaborons avec des fournisseurs flexibles spécialisés"
- ❌ Réponses évasives sur les capacités de l'établissement
- ❌ Refus de montrer les zones de fabrication
Capacité HILPCB : ✓ Fabrication complète interne des sections rigides PCB FR4 au traitement PCB flexible jusqu'à la stratification finale – établissement unique, contrôle total.
☑ Point de contrôle 2 : Capacité du nombre de couches
Niveaux de capacité :
- Niveau d'entrée : 2-4 couches
- Intermédiaire : 4-8 couches
- Avancé : 8-16 couches
- Expert : 16+ couches avec fonctionnalités PCB HDI
Vérification :
- Demander des échantillons de cartes à votre nombre de couches requis
- Demander le nombre maximum de couches produites avec succès
- Vérifier la capacité des vias aveugles/enterrés si nécessaire
Adapter à vos besoins :
- Produits simples : capacité 2-4 couches suffisante
- Électronique grand public : 4-8 couches nécessaires
- Haute performance : 8+ couches requises
- Systèmes complexes : capacité HDI avancée essentielle
Nous fabriquons des sections rigides jusqu'à 64 couches combinées avec des sections flexibles jusqu'à 8 couches – capacité prouvée par des projets automobiles et aérospatiaux.
☑ Point de contrôle 3 : Capacité des caractéristiques minimales
Spécifications critiques :
- Largeur/espacement de trace minimum
- Taille de perçage minimum
- Types de via (traversant, aveugle, enterré)
- Tailles de pastille et tolérances
Capacités typiques :
Niveau d'entrée : 0.15mm/0.15mm (6/6 mil) Intermédiaire : 0.10mm/0.10mm (4/4 mil) Avancé : 0.075mm/0.075mm (3/3 mil)
Méthode de vérification : Téléchargez votre conception en utilisant la visionneuse Gerber pour vérifier les caractéristiques, puis demandez : "Pouvez-vous fabriquer de manière fiable des traces de 0.XXmm en volume ?"
☑ Point de contrôle 4 : Options de matériaux
Inventaire de matériaux essentiel :
- Polyimide à base d'adhésif (rentable)
- Polyimide sans adhésif (haute fiabilité)
- Plusieurs grades FR4 (options PCB haute Tg)
- Cuivre recuit laminé (plusieurs poids)
- Matériaux spéciaux selon les besoins
Questions à poser :
- "Quels types de polyimide avez-vous en stock ?"
- "Offrez-vous à la fois adhésif et sans adhésif ?"
- "Quel est le délai pour les matériaux non standard ?"
Signaux d'alarme :
- ❌ Limité à un seul type de polyimide
- ❌ Longs délais pour les matériaux courants
- ❌ Refus de discuter des options de matériaux
☑ Point de contrôle 5 : Équipement de stratification
Équipement critique : Presses de stratification rigide-flexible dédiées avec :
- Contrôle de pression précis (pression non uniforme détruit les cartes)
- Uniformité de température (±5°C sur la zone de presse)
- Capacité sous vide (élimine les vides)
- Capacité de cycles de presse multiples
Vérification :
- "Quel type de presses de stratification utilisez-vous ?"
- "Comment contrôlez-vous la pression dans les sections rigides et flexibles ?"
- Demander un diagramme de flux de processus de stratification
Un mauvais équipement de stratification cause :
- Défaillances de délaminage
- Problèmes de warpage
- Propriétés électriques incohérentes
- Faible rendement de première passe
Vérification du Système Qualité
☑ Point de contrôle 6 : Certifications
Certifications essentielles :
- ISO 9001:2015 (management de la qualité – exigence minimum)
- IPC-A-600 (critères d'acceptation PCB)
- IPC-A-610 (acceptation d'assemblage)
- Certification UL (exigences de sécurité)
Certifications spécifiques à l'industrie :
- ISO 13485 (dispositifs médicaux)
- IATF 16949 (automobile)
- AS9100 (aérospatial)
- Conformité RoHS/REACH
Vérification :
- Demander des copies de certificats (pas seulement des logos)
- Vérifier que la portée de certification couvre le rigide-flexible
- Vérifier les dates d'expiration
- Confirmer auprès de l'organisme émetteur si critique
Nous maintenons ISO 9001:2015, ISO 13485:2016 et des certifications spécifiques à l'industrie avec une documentation complète disponible.
☑ Point de contrôle 7 : Taux de rendement de première passe (FPY)
Normes de l'industrie :
- Médiocre : <80% FPY
- Acceptable : 80-90% FPY
- Bon : 90-95% FPY
- Excellent : >95% FPY
Pourquoi c'est important : Un FPY faible indique :
- Problèmes de contrôle de processus
- Problèmes de qualité
- Délais plus longs (reprise nécessaire)
- Coûts plus élevés répercutés au client
Questions :
- "Quel est votre rendement de première passe typique pour le rigide-flexible ?"
- "Comment suivez-vous et rapportez-vous le FPY ?"
- "Que se passe-t-il si les cartes échouent au test initial ?"
Signaux d'alarme :
- ❌ Refuse de discuter du FPY
- ❌ Aucun système de suivi
- ❌ Taux de rendement inférieurs à 80%
☑ Point de contrôle 8 : Capacités de test
Tests obligatoires :
- Test électrique (tous les circuits vérifiés)
- Inspection visuelle (normes IPC-A-600)
- Vérification dimensionnelle
- Analyse en coupe (base d'échantillon)
Tests avancés :
- Test de cycle de flexion (applications dynamiques)
- Capacité de cyclage thermique
- Analyse microsectionnelle
- Test d'impédance (conceptions à impédance contrôlée)
Vérification :
- "Quels tests effectuez-vous sur chaque carte ?"
- "Offrez-vous des tests de cycle de flexion ?"
- Demander des rapports de test de projet similaire
Nos tests complets incluent les tests électriques, la validation des cycles de flexion et une documentation qualité complète avec chaque commande.
☑ Point de contrôle 9 : Processus d'analyse DFM
Revue DFM professionnelle couvre :
- Géométrie de zone de transition rigide-flexible
- Vérification du rayon de courbure
- Pertinence de la sélection des matériaux
- Faisabilité de fabrication
- Opportunités d'optimisation des coûts
Questions :
- "Fournissez-vous une analyse DFM gratuite ?"
- "Quel est le délai de traitement pour la revue DFM ?"
- "Pouvez-vous suggérer des réductions de coûts ?"
Ce qu'une bonne DFM inclut :
- Préoccupations de conception spécifiques identifiées
- Corrections recommandées
- Impact sur le coût des changements
- Approches alternatives suggérées
Signaux d'alarme :
- ❌ Aucune revue DFM offerte
- ❌ Checklist générique seulement
- ❌ Facturation pour l'analyse DFM
- ❌ Délai de traitement lent (>24 heures)
Soumettez la conception via notre page de demande de devis pour une rétroaction DFM complète sous 4-8 heures.
Capacités de Production
☑ Point de contrôle 10 : Fiabilité des délais
Délais réalistes :
- Prototypes (5-10 pièces) : 10-14 jours
- Petite production (<100) : 15-18 jours
- Production en volume : 20-25 jours
- Service express : 7-10 jours (coût premium)
Vérification :
- Demander les performances récentes de livraison à temps
- Demander des références que vous pouvez contacter
- Vérifier les avis en ligne pour les plaintes de livraison
Signaux d'alarme :
- ❌ Promet des délais irréalistes
- ❌ Historique de retards
- ❌ Aucun système de suivi
- ❌ Communication peu claire sur les retards
Nous suivons la livraison à temps >96% pour les commandes de fabrication de circuits imprimés rigides-flexibles avec des mises à jour de statut en temps réel.
☑ Point de contrôle 11 : Quantité de commande minimum (MOQ)
MOQ typiques :
- Usines flexibles : Pas de minimum ou 1-5 pièces
- Usines standard : 25-50 pièces minimum
- Volume élevé seulement : 100+ pièces
Pour le prototypage : Besoin d'une usine acceptant des commandes de 5-10 pièces sans tarification punitive. Beaucoup prétendent "pas de MOQ" mais le prix devient déraisonnable en dessous d'une certaine quantité.
Pour la production : Vérifier que l'usine gère vos volumes anticipés :
- Faible volume : 50-500 unités
- Volume moyen : 500-5 000 unités
- Volume élevé : 5 000+ unités
Questions :
- "Quel est le minimum réaliste pour les prototypes ?"
- "Comment le prix évolue-t-il avec le volume ?"
- "Des frais de configuration ou des frais NRE ?"
☑ Point de contrôle 12 : Capacités d'assemblage
Considération critique : Utiliser une usine séparée pour l'assemblage ajoute :
- 2-3 semaines au calendrier
- Complexité de coordination
- Problèmes de responsabilité qualité
- Risques d'expédition
Avantages de l'approche intégrée : Une seule usine fournissant la fabrication PCB rigide-flexible plus l'assemblage SMT offre :
- Achèvement 40% plus rapide
- Responsabilité qualité unique
- Meilleure optimisation de conception
- Efficacité des coûts
Vérifier la capacité d'assemblage :
- Équipement et capacité SMT
- Expérience avec la manipulation rigide-flexible
- Services d'approvisionnement en composants
- Test après assemblage
Nous offrons des services complets d'assemblage clé en main de la fabrication PCB à l'assemblage et aux tests du produit final.
Facteurs de Relation Commerciale
☑ Point de contrôle 13 : Support technique
Support pré-vente :
- Consultation de conception disponible ?
- Guide de sélection des matériaux ?
- Recommandations d'empilement ?
- Assistance à l'optimisation des coûts ?
Pendant la production :
- Point de contact unique ?
- Communication proactive ?
- Processus d'escalade des problèmes ?
- Gestion des changements de conception ?
Post-livraison :
- Support technique pour l'assemblage ?
- Capacité d'analyse des défaillances ?
- Retour d'amélioration continue ?
Questions :
- "Qui sera mon contact principal ?"
- "Comment gérez-vous les questions techniques ?"
- "Que se passe-t-il si des problèmes surviennent pendant la production ?"
☑ Point de contrôle 14 : Transparence des prix
Le devis doit inclure :
- Coûts détaillés (matériaux, traitement, tests)
- Remises volume
- Frais de outillage ou NRE
- Frais d'expédition
- Conditions de paiement
Signaux d'alarme :
- ❌ Devis "forfaitaire" vagues
- ❌ Frais cachés découverts plus tard
- ❌ Refus d'expliquer la tarification
- ❌ Dramatiquement inférieur aux autres (problèmes de qualité)
Attentes de prix réalistes : Ne choisissez pas uniquement sur le prix le plus bas. Un devis 15% moins cher devient souvent 30% plus cher à travers :
- Problèmes de qualité nécessitant une reprise
- Retards de livraison
- Problèmes de communication
- Frais cachés
☑ Point de contrôle 15 : Vérification des références
Demander et contacter les références :
- Type de projet similaire
- Niveau de volume similaire
- Industrie similaire
Questions pour les références :
- "Quelle a été votre expérience ?"
- "Des problèmes de qualité rencontrés ?"
- "Comment est la communication et la réactivité ?"
- "Les réutiliseriez-vous ?"
- "Des surprises ou problèmes ?"
Recherche en ligne :
- Vérifier les sites d'avis indépendants
- Rechercher des plaintes
- Discussions sur les forums de l'industrie
- Présence aux salons professionnels
Prendre Votre Décision
Système de notation
Notez chaque point de contrôle : 0 (mauvais), 1 (acceptable), 2 (bon), 3 (excellent)
Interprétation des scores :
- 40-45 : Partenaire excellent (procéder avec confiance)
- 35-39 : Bon partenaire (acceptable avec des préoccupations mineures)
- 30-34 : Marginal (préoccupations significatives, envisager des alternatives)
- <30 : Éviter (trop de déficiences)
Évaluation finale
Ne faites pas de compromis sur :
- Fabrication interne rigide et flexible
- Capacité de nombre de couches appropriée
- Certifications pertinentes
- Offre d'analyse DFM
- Délais raisonnables
Peut être flexible sur :
- Équipement le plus récent (si processus éprouvé)
- Chaque matériau possible en stock
- Prix le plus bas possible
Pour Commencer
Processus d'évaluation
- Contact initial - Soumettre la conception via la demande de devis
- Revue DFM - Évaluer leur retour technique
- Analyse des devis - Examiner la transparence des prix
- Vérification de l'installation - Demander certifications, détails de l'équipement
- Vérification des références - Contacter les clients précédents
- Commande de prototype - Valider avec une petite commande initiale
Exigences documentaires
Préparer pour l'évaluation d'usine :
- Fichiers Gerber complets
- Dessin de fabrication
- Quantités cibles
- Exigences de qualité
- Attentes de calendrier
Utilisez notre visionneuse Gerber pour vérifier l'exhaustivité des fichiers avant soumission.
Prêt à évaluer systématiquement les partenaires de fabrication de circuits imprimés rigides-flexibles ? Soumettez votre conception et vos exigences via notre page de demande de devis. Recevez des informations détaillées couvrant les 15 domaines de points de contrôle sous 4-8 heures, permettant une évaluation approfondie des capacités de l'usine.
Questions fréquentes
Devrais-je obtenir des devis de plusieurs usines de fabrication de circuits imprimés rigides-flexibles ?
Oui pour les projets pour la première fois – comparez 3-4 usines. Mais regardez au-delà du prix la qualité DFM, la communication et la correspondance des capacités. Après avoir trouvé un bon partenaire, restez avec eux pour la cohérence.
Quelle est l'importance de la visite d'usine pour l'évaluation ?
Utile mais pas obligatoire. Vérification à distance par :
- Discussions techniques détaillées
- Vérifications des références
- Évaluation des échantillons de cartes
- Revue de la documentation Souvent suffisante, surtout pour les projets prototype/faible volume.
Quel est le point de contrôle le plus important sur cette liste ?
Capacité de fabrication interne (#1) et processus d'analyse DFM (#9). Ceux-ci révèlent une véritable expertise et un engagement envers la qualité plus que tout autre facteur.
Offrez-vous toutes les capacités des 15 points de contrôle ?
Oui – nous avons conçu la checklist d'évaluation autour de nos propres capacités. Fabrication complète interne de circuits imprimés rigides-flexibles, systèmes de qualité complets, support technique et historique éprouvé à travers les industries. Demandez une documentation détaillée des capacités avec le devis.
Combien de temps devrait prendre l'évaluation d'usine ?
Pour les prototypes : 1-2 jours suffisants Pour la production : 1-2 semaines d'évaluation approfondie Pour volume élevé/critique : Envisager une validation de prototype avant de s'engager dans un partenariat de production