
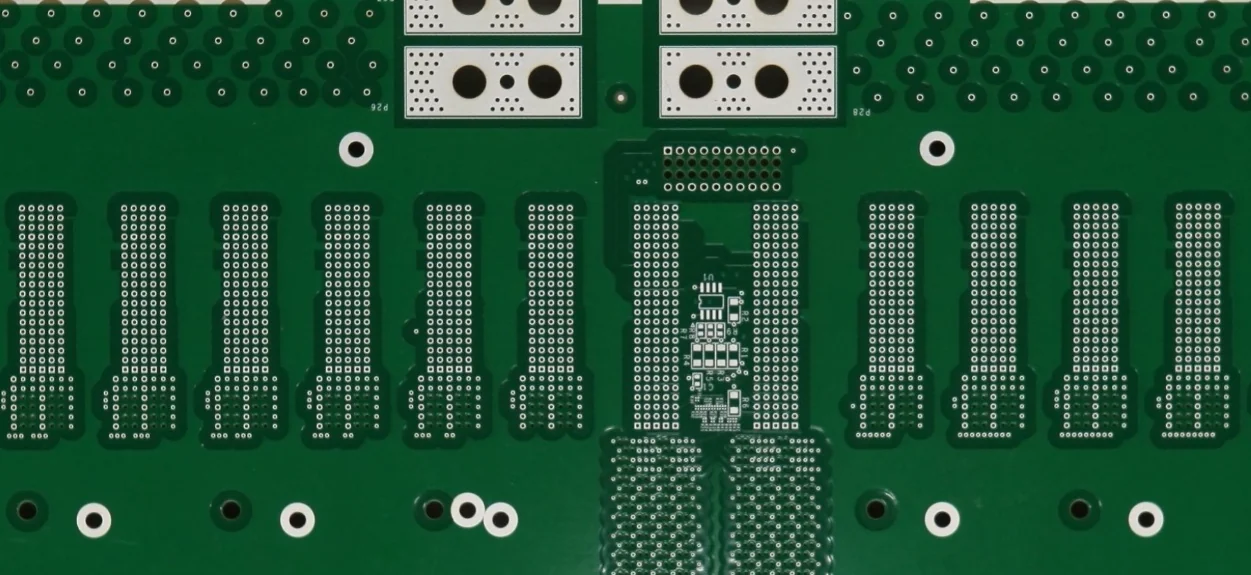
I PCB a 22 strati si trovano prevalentemente in applicazioni in cui il guasto non è un'opzione e le conseguenze di una scheda difettosa vanno dalla perdita della missione fino al rischio per la vita: avionica aerospaziale, radar per la difesa e sistemi di guerra elettronica, elettronica satellitare qualificata per lo spazio e dispositivi medicali di Classe III, inclusi sistemi impiantabili e robot chirurgici. A questo numero di layer, il focus della fabbricazione passa dalla sola densità di interconnessione all'affidabilità assoluta: ogni via, ogni traccia e ogni strato dielettrico deve soddisfare i requisiti di qualità più severi dell'industria elettronica.
Ciò che distingue la fabbricazione ad alta affidabilità di un PCB a 22 strati da una produzione multilayer commerciale non è un singolo cambio di processo, ma un sistema qualità completo che coinvolge ogni fase: ispezione in ingresso dei materiali con tracciabilità per lotto, formazione certificata degli operatori, ambienti di lavorazione in cleanroom, test distruttivi su coupon a intervalli definiti, documentazione First Article Inspection e statistical process control su ogni parametro critico. La scheda può anche apparire identica a un equivalente di grado commerciale: la differenza sta nelle evidenze che dimostrano che è stata prodotta correttamente.
I grandi contractor della difesa negli Stati Uniti, le aziende di avionica in tutta Europa e i produttori di dispositivi medicali certificati ISO 13485 in Irlanda e Germania si affidano a HILPCB per la fabbricazione multilayer ad alta affidabilità con documentazione completa AS9102 First Article, perché il nostro sistema qualità fornisce la catena di evidenze richiesta dai loro obblighi normativi e contrattuali.
Capacità produttiva HILPCB: realizziamo PCB a 22 strati secondo IPC-6012 Class 3/3A con tracciabilità completa dei materiali dalla materia prima alla scheda finita, test di qualifica basati su coupon, lavorazione in cleanroom e ambienti di produzione controllati conformi ai requisiti di qualità di aerospazio, difesa e medicale.
In Questa Guida
- Applicazioni ad alta affidabilità che richiedono 22 strati
- IPC Class 3 vs Class 2: cosa cambia in fabbricazione
- Qualifica, selezione e tracciabilità dei materiali
- Stack-up, laminazione e criticità di aspect ratio a 22 strati
- Opzioni di materiali per ambienti estremi
- Test di qualifica: coupon, microsezioni e IST
- Controlli di processo e requisiti ambientali
- PCB a 22 strati con HDI, alta frequenza e rigid-flex
- Perché i programmi ad alta affidabilità scelgono HILPCB
Applicazioni ad alta affidabilità che richiedono 22 strati
### Avionica aerospazialeI flight management computer, le unità di elaborazione radar e i sistemi di strumenti di volo richiedono 22 strati per ospitare più processori ad alta velocità, sistemi di alimentazione ridondanti e circuiti BIT (built-in test) estesi. Queste schede operano in condizioni di temperatura estrema (-55°C a +125°C), vibrazioni (random 10-2000Hz) e variazioni di pressione dovute all'altitudine, sollecitazioni che fanno emergere qualsiasi debolezza nella metallizzazione dei via, nel legame di laminazione o nell'adesione del rame.
Elettronica per la difesa
I ricevitori per guerra elettronica (EW), i processori SIGINT e i sistemi di controllo del fuoco combinano front-end RF a banda larga con grandi array di elaborazione digitale. I 22 strati forniscono il budget di layer necessario per entrambi i domini, con strati aggiuntivi per il filtraggio di potenza, la schermatura elettromagnetica e i percorsi di segnale ridondanti richiesti dalle specifiche militari.
Elettronica spaziale
I payload di comunicazione satellitare e i sistemi di calcolo spaziali devono sopravvivere alle vibrazioni del lancio (20G random), ai cicli termici orbitali (-180°C a +150°C) e all'esposizione alle radiazioni, senza possibilità di riparazione. Ogni difetto di fabbricazione tollerabile nell'elettronica commerciale diventa fatale per la missione nello spazio. IPC-6012 Class 3A (Space Addendum) introduce requisiti aggiuntivi rispetto alla Class 3 standard.
Dispositivi medicali critici
I dispositivi medicali di Classe III, come defibrillatori impiantabili, robot chirurgici e controller per ventilazione life-support, richiedono una fabbricazione conforme a ISO 13485, tracciabilità completa dei lotti e test di vita accelerata per garantire l'affidabilità lungo cicli di vita del dispositivo di 10-20 anni.
IPC Class 3 vs Class 2: cosa cambia in fabbricazione
IPC-6012 definisce i requisiti prestazionali. La Class 3 impone i criteri di accettazione più severi:| Parametro | Class 2 (standard) | Class 3 (alta affidabilità) |
|---|---|---|
| Anello anulare minimo (interno) | 25μm (1mil) | 50μm (2mil) |
| Spessore minimo di placcatura del via | 20μm | 25μm |
| Vuoti di rame nel barrel del via | ≤10% della lunghezza del barrel | 0% (nessun vuoto ammesso) |
| Riduzione larghezza conduttore (max) | 30% | 20% |
| Vuoti nel laminato | ≤1% dell'area | 0% (nessuna delaminazione) |
| Test di solder float | 10s a 288°C, 1 ciclo | 10s a 288°C, 6 cicli |
| Bow e twist | ≤1,5% | ≤0,75% |
Class 3A (appendice spazio e militare)
Per hardware di volo spaziale e applicazioni militari critiche, si aggiungono requisiti ulteriori: 100-500 cicli termici (-55°C a +125°C) senza aumento di resistenza superiore al 5% sui coupon di test, conformità NASA ASTM E595 per outgassing (TML ≤1,0%, CVCM ≤0,10%), contaminazione ionica superficiale massima di 1,5μg/cm² equivalente NaCl e requisiti di microsezione migliorati a 45°.
La sfida dell'anello anulare a 22 strati
Mantenere un anello anulare minimo di 50μm su tutti i 22 layer interni richiede una precisione di registration layer-to-layer di ±2mil (50μm), ottenibile solo con allineamento ottico durante la laminazione e attrezzature pin-registration con fori a tolleranza stretta. Una registration standard di ±3mil non è sufficiente per la conformità alla Class 3 con questo layer count.
Qualifica, selezione e tracciabilità dei materiali
### Ispezione in ingresso dei materialiPrima che un materiale entri in produzione, viene sottoposto a un'ispezione in ingresso documentata:
- Laminato/prepreg: registrazione del numero di lotto, verifica della specifica IPC-4101, misura del Tg tramite DSC (Differential Scanning Calorimetry), test di flusso della resina
- Foglio di rame: misura dello spessore, test di resistenza a trazione, peel strength su laminato di prova
- Chimica: analisi del bagno galvanico, verifica della concentrazione di desmear, controllo della composizione dell'etchant
Opzioni di materiali qualificati per 22 strati
| Categoria materiale | Prodotti | Specifica chiave | Applicazione |
|---|---|---|---|
| High-Tg FR-4 | Isola 370HR, ITEQ IT-180A | Tg ≥170°C | Alta affidabilità generale |
| Poliimmide rigida | Isola P95, Arlon 85N | Tg ≥250°C | Militare, spazio, temperature estreme |
| Cyanate ester | Arlon 55NT | Df <0,005, bassa umidità | Spazio, alta affidabilità ad alta frequenza |
| Low-loss | Megtron 6, I-Speed | Df <0,006 | Digitale ad alta velocità ad alta affidabilità |
Tracciabilità completa del lotto
Ogni panel prodotto riceve un identificativo univoco di lotto/seriale collegato a: produttore del laminato, lotto e date code; lotto e stile del prepreg; fornitore e batch del foglio di rame; batch delle punte di foratura; batch della chimica di placcatura; e tutti i record dei parametri di processo. Questa tracciabilità consente la root cause analysis in caso di guasto sul campo: è possibile identificare e indagare con precisione materiali e condizioni di processo specifici.
 Microsezione trasversale del barrel di un via in un PCB a 22 strati che mostra uno spessore di rame uniforme ≥25μm e zero vuoti, il criterio di accettazione IPC-6012 Class 3 che HILPCB verifica su strutture coupon dedicate per ogni lotto di produzione. Questo livello di qualità della metallizzazione è essenziale per applicazioni aerospaziali, della difesa e medicali in cui la riparazione sul campo è impossibile e il guasto di un singolo via può causare l'arresto di un sistema mission-critical.
Stack-up, laminazione e criticità di aspect ratio a 22 strati
### Progettazione dello stack-upUn PCB a 22 strati include tipicamente 12-13 layer di segnale, 4-5 piani di massa e 4-5 piani di alimentazione. Lo spessore totale è di 2,8-3,5mm. Questo crea vincoli importanti di aspect ratio: una scheda da 3,0mm con via da 0,3mm ha un rapporto d'aspetto di 10:1, al limite per una placcatura in rame affidabile.
Soluzioni di placcatura per alti rapporti d'aspetto
Con rapporti d'aspetto da 8:1 a 12:1, la copertura in rame elettroless sulle pareti del via diventa non uniforme: il centro del barrel riceve meno esposizione chimica rispetto agli ingressi. Le soluzioni includono:
- Desmear e attivazione estesi, 50-100% più lunghi dello standard
- Rame chimico modificato con maggiore throwing power
- Pulse plating con corrente alternata avanti/indietro per uniformare la copertura del barrel
- Specificare un foro finito minimo di 0,25-0,3mm per ridurre l'aspect ratio
Approccio alla laminazione
La laminazione simultanea di tutti i 22 layer è difficile a causa dell'uniformità termica nello stack spesso e del flusso di resina simultaneo di molti strati prepreg. La maggior parte dei fabbricanti usa un approccio combinato: laminazione dei 14-16 layer interni in un ciclo di pressa principale, poi aggiunta di 3-4 layer buildup per lato in cicli secondari, ciascuno con il proprio profilo di temperatura e pressione.
Opzioni di materiali per ambienti estremi
### Laminati rigidi in poliimmide per alte temperaturePer PCB a 22 strati che operano in continuo a 200-260°C, ad esempio apparecchiature di logging petrolifero e gas in foro o sistemi di monitoraggio della salute dei motori a reazione, il laminato rigido in poliimmide pura (Tg >250°C) offre stabilità sull'asse Z e adesione del rame a temperature che distruggerebbero il FR-4 standard. Il costo è 3-4 volte superiore al FR-4 standard, ma è giustificato dall'eliminazione dei guasti sul campo in ambienti termici estremi.
Cyanate ester per applicazioni spaziali
Le resine cyanate ester (Arlon 55NT) offrono un assorbimento di umidità estremamente basso (<0,5% contro 1-2% del FR-4), caratteristica critica per le schede qualificate per lo spazio dove outgassing e variazioni dimensionali indotte dall'umidità devono essere ridotti al minimo. Il cyanate ester offre anche un Df più basso (0,005 a 1GHz) rispetto al FR-4, migliorando l'integrità del segnale sui numerosi layer stripline interni.
Gestione termica a 22 strati
Per componenti ad alta potenza, array di thermal via e layer interni in rame pesante (2-3oz) forniscono il principale percorso di dissipazione del calore. Campi densi di thermal via sotto i dispositivi di potenza trasferiscono il calore ai piani interni in rame che agiscono da diffusori laterali. Per carichi termici estremi, l'integrazione metal core fornisce capacità termica aggiuntiva.
Test di qualifica: coupon, microsezioni e IST
### Test distruttivi basati su couponCoupon di test dedicati integrati nel bordo del panel vengono sottoposti a test distruttivi che rappresentano la qualità della scheda di produzione:
- Coupon di microsezione (4-6 per panel): sezione trasversale a 200-500x. Verifica dello spessore di placcatura del via (≥25μm), assenza di vuoti di rame, spessore dielettrico e precisione di registration.
- Coupon di stress termico (2-4 per panel): 6 cicli di immersione di 10 secondi in bagno di saldatura a 288°C. La microsezione post-stress verifica l'assenza di delaminazione, cricche o sollevamento pad.
- Coupon di impedenza (8-12 per panel): misurati con TDR per tutte le geometrie di impedenza uniche.
- Coupon di peel strength: adesione rame-laminato ≥8 lb/in interno, ≥6 lb/in su superfici trattate.
- Coupon IST (per Class 3A): 200-500 cicli termici rapidi con monitoraggio continuo della resistenza.
First Article Inspection (FAI)
Ogni nuovo part number viene sottoposto a una FAI completa secondo il formato AS9102, documentando tutti i risultati dei coupon, le misure dimensionali e le prove fotografiche. Il pacchetto FAI viene archiviato come baseline per il monitoraggio della produzione: qualsiasi lotto futuro viene confrontato con questa baseline per rilevare derive di processo.
Sintesi dei criteri di accettazione (IPC-6012 Class 3)
| Test | Criterio |
|---|---|
| Placcatura del via | ≥25μm media, zero vuoti |
| Riduzione del conduttore | ≤20% della larghezza di progetto |
| Registration | Anello anulare ≥50μm su tutti i layer |
| Bow/twist | ≤0,75% |
| Contaminazione ionica | ≤1,56μg/cm² equivalente NaCl |
| Stress termico (288°C, 6×) | Nessuna delaminazione o blistering |
| Test elettrico | Copertura net al 100%, tutte le opens/shorts |
Test di vita accelerata per medicale e spazio
Oltre ai requisiti IPC-6012, le applicazioni medicali e spaziali aggiungono test di affidabilità specifici del progetto:
Medicale (ISO 13485): invecchiamento accelerato secondo il modello IPC-SM-785, tipicamente 1000-2000 cicli termici da -40°C a +125°C su test vehicle che rappresentano la struttura reale della scheda. I risultati alimentano i modelli di previsione della vita utile del prodotto.
Spazio (MIL-PRF-31032): valutazione dei whisker di stagno, outgassing secondo ASTM E595, analisi di impatto da particelle e detriti e assurance di resistenza alle radiazioni quando lo shielding a livello board fa parte del design.
Regole DFM specifiche per PCB a 22 strati ad alta affidabilità
Progettazione dei via per rapporti d'aspetto elevati
A 22 strati, il design dei via through-hole richiede un'attenzione particolare:
| Spessore scheda | Foro via minimo | Rapporto d'aspetto | Metodo di placcatura |
|---|---|---|---|
| 2,8mm | 0,30mm | 9,3:1 | Placcatura DC standard |
| 3,0mm | 0,30mm | 10:1 | Pulse plating raccomandata |
| 3,2mm | 0,35mm | 9,1:1 | Placcatura DC standard |
| 3,5mm | 0,35mm | 10:1 | Pulse plating raccomandata |
Per rapporti d'aspetto superiori a 10:1, si raccomanda la pulse plating con alternanza di corrente avanti/indietro. La placcatura DC standard deposita più rame agli ingressi del via che al centro del barrel: con un aspect ratio di 12:1, la differenza di spessore tra centro e ingresso può arrivare al 40%, mettendo a rischio il requisito minimo di placcatura Class 3 al centro del barrel.
Considerazioni di gestione termica
Le schede a 22 strati con componenti di potenza generano calore che deve essere dissipato attraverso la scheda. Array di thermal via (diametro 0,3mm, pitch 1,0-1,2mm, riempimento epossidico non conduttivo) sotto i dispositivi di potenza trasferiscono il calore ai piani interni. Per carichi termici estremi, i layer interni in rame pesante (2oz) raddoppiano la capacità di diffusione laterale del calore rispetto al rame standard da 1oz. L'integrazione metal core è disponibile per i design con le esigenze termiche più elevate.
Back-drilling per i layer di segnale ad alta velocità
A 22 strati, molti via through-hole creano stub superiori a 1,5mm, causando risonanze sotto i 10GHz. Per qualsiasi segnale che operi sopra i 3Gbps, il back-drilling è raccomandato con precisione di profondità di ±8mil. La zona di clearance del back-drill deve essere verificata rispetto alle tracce interne adiacenti per evitare contatto tra punta e rame.
Controllo documentale e gestione delle revisioni
I programmi ad alta affidabilità richiedono un controllo formale delle revisioni su tutta la documentazione di fabbricazione: file Gerber, file di foratura, definizioni di stack-up, specifiche di impedenza e requisiti di test. Ogni ECO (Engineering Change Order) attiva una revisione di riqualifica: le modifiche critiche, come sostituzione di materiale, variazione del diametro via o modifica dello stack-up, richiedono una riesecuzione parziale o completa della FAI.
Controlli di processo e requisiti ambientali
### Ambiente produttivo controllato- Imaging in cleanroom: imaging dei layer interni ed esterni in Class 10.000 (ISO 7) o superiore
- Controllo temperatura/umidità: laminati conservati a 20-25°C, 40-60% RH. Prepreg refrigerato con limiti di esposizione documentati.
- Controllo ESD: ANSI/ESD S20.20 in tutto lo stabilimento
Statistical Process Control (SPC)
Ogni parametro critico è monitorato con SPC tramite carte di controllo:
- Spessore di placcatura: ogni lotto, limiti di controllo ±2σ
- Registration: ogni panel, monitoraggio dei trend di usura utensili
- Etch factor: layer interni ed esterni, mantenuto entro ±5%
- Laminazione: temperatura, pressione e tempo registrati e archiviati per lotto
Certificazione degli operatori
Gli operatori di produzione sono formati e certificati IPC-A-600 e J-STD-001, con piani di rinnovo documentati.
PCB a 22 strati con HDI, alta frequenza e rigid-flex
### HDI a 22 stratiI package BGA ad alta densità sui PCB ad alta affidabilità a 22 strati possono richiedere strutture via HDI, cioè blind e buried vias, per l'escape dei segnali. L'HDI aggiunge complessità alla laminazione sequenziale, ma resta pienamente compatibile con i requisiti di affidabilità Class 3 quando si applicano correttamente copper fill e test IST.
PCB a 22 strati ad alta frequenza
Le schede EW e radar per la difesa combinano materiali ad alta frequenza (Rogers, Megtron 6) sui layer RF con FR-4 high-Tg sui layer digitali. La lavorazione di materiali ibridi segue gli stessi principi dei layer count inferiori, con un'attenzione aggiuntiva alla gestione del CTE lungo lo stack più spesso a 22 strati.
Rigid-flex a 22 strati
Le schede rigid-flex a 22 strati servono le applicazioni militari e avioniche più esigenti, dove l'eliminazione dei connettori è essa stessa un requisito di affidabilità. La fabbricazione combina i requisiti IPC-6013 flex con i requisiti IPC-6012 Class 3 della parte rigida: il framework di qualità PCB più complesso del settore.
Placcatura ad alto rapporto d'aspetto: il collo di bottiglia della produzione a 22 strati
A 22 strati e con spessori scheda di 2,8-3,5mm, rapporti d'aspetto via da 8:1 a 12:1 diventano il principale fattore che limita il rendimento. La sfida è ottenere una placcatura in rame uniforme lungo l'intera lunghezza di un barrel via 10-12 volte più profondo che largo.
Il problema del throwing power
I bagni standard di placcatura acida del rame hanno un throwing power limitato, cioè la capacità di depositare rame in modo uniforme nei fori profondi. In un via profondo 3,0mm con diametro 0,3mm (rapporto 10:1), lo spessore di rame al centro del barrel è tipicamente solo il 60-70% di quello agli ingressi superiore e inferiore. Questo crea una "vita" dove il rame è più sottile, proprio il punto che durante il ciclo termico subisce il massimo stress sull'asse Z.
Per IPC Class 3, lo spessore minimo di rame in qualunque punto del barrel deve essere 25μm. Se il processo deposita 35μm all'ingresso del via, il centro riceve solo 21-24μm, quindi sotto specifica. Ecco perché la placcatura ad alto rapporto d'aspetto richiede modifiche di processo.
Tecniche di placcatura avanzate per 22 strati
Pulse plating alterna corrente avanti (placcatura) e corrente inversa (stripping). Durante l'impulso inverso, il rame viene rimosso preferenzialmente dalle zone a densità di corrente elevata, cioè l'ingresso del via, mentre il centro del barrel a densità più bassa conserva la maggior parte del deposito. In questo modo il rame viene ridistribuito dalle zone facili da placcare al centro difficile da raggiungere, migliorando il throwing power dal 60-70% all'85-95%.
Desmear e attivazione estesi (50-100% più lunghi dello standard) assicurano che anche il centro del barrel riceva un'adeguata attivazione catalitica. Nei fori profondi, la circolazione chimica al centro è ridotta: prolungare il processo compensa la velocità di scambio chimico più lenta.
Rame chimico modificato con stabilizzatori di bagno migliorati e maggiore concentrazione di formaldeide fornisce strati seed iniziali più spessi sulle pareti profonde del via. Il deposito elettroless deve essere continuo e privo di difetti perché costituisce la base conduttiva per il successivo build-up della placcatura elettrolitica.
Rapporto d'aspetto vs affidabilità: il compromesso ingegneristico
| Spessore scheda | Diametro via | Rapporto d'aspetto | Metodo di placcatura | Class 3 raggiungibile? |
|---|---|---|---|---|
| 2,8mm | 0,30mm | 9,3:1 | Rame acido standard | Sì, con attenzione |
| 3,0mm | 0,30mm | 10:1 | Pulse plating raccomandata | Sì |
| 3,2mm | 0,30mm | 10,7:1 | Pulse plating obbligatoria | Sì, con finestra di processo stretta |
| 3,5mm | 0,30mm | 11,7:1 | Pulse plating + attivazione estesa | Marginale, valutare un via più grande |
| 3,5mm | 0,35mm | 10:1 | Pulse plating raccomandata | Sì |
La raccomandazione standard di HILPCB per PCB Class 3 a 22 strati è: specificare un diametro via minimo di 0,30mm per schede fino a 3,0mm di spessore e 0,35mm per schede oltre i 3,0mm. In questo modo i rapporti d'aspetto restano entro un intervallo affidabile di producibilità e si evitano le perdite di rendimento associate a placcature marginali con rapporti estremi.
Selezione dei materiali per ambienti estremi nei PCB a 22 strati
Laminati rigidi in poliimmide per alte temperature
Per PCB a 22 strati che operano in continuo sopra i 200°C, ad esempio apparecchiature di logging oil & gas in foro, sistemi di monitoraggio della salute dei motori a reazione o elettronica per veicoli ipersonici, si specifica un laminato rigido in poliimmide pura. Isola P95 (Tg >250°C, Td >400°C) e Arlon 85N forniscono la stabilità sull'asse Z, l'adesione del rame e l'integrità dielettrica che il FR-4 standard non riesce a mantenere a temperature elevate prolungate.
I laminati rigidi in poliimmide richiedono parametri di laminazione adattati: temperature di cura più alte (210-230°C contro 180-200°C del FR-4), rampe più lunghe e compatibilità prepreg specializzata. Il costo materiale è 3-4 volte superiore al FR-4 high-Tg, ma è giustificato dall'eliminazione dei guasti sul campo in ambienti estremi.
Cyanate ester per schede qualificate per lo spazio
Le resine cyanate ester (Arlon 55NT) offrono il più basso assorbimento di umidità tra tutti i laminati PCB (<0,5%), rendendole essenziali per PCB a 22 strati qualificati per lo spazio, dove l'outgassing nel vuoto può contaminare i sistemi ottici. Il cyanate ester offre anche una perdita dielettrica più bassa (Df 0,005 a 1GHz) rispetto al FR-4, con beneficio per l'integrità del segnale ad alta velocità sui numerosi layer stripline interni.
Perché i programmi ad alta affidabilità scelgono HILPCB
HILPCB si è costruita una reputazione presso grandi prime contractor aerospaziali, integratori della difesa e OEM medicali per fornire PCB a 22 strati che superano i test di qualifica al primo invio, facendo risparmiare settimane di programma e decine di migliaia di dollari in costi di riqualifica.Standard di qualità: IPC-6012 Class 3/3A, ISO 13485 (medicale), IATF 16949 (automotive), UL. Conformità ai requisiti di processo MIL-PRF-31032 e MIL-PRF-55110.
Sistemi materiali: FR-4 high-Tg, poliimmide rigida, cyanate ester, laminati low-loss. Ispezione in ingresso completa con tracciabilità per lotto archiviata per oltre 10 anni.
Processi ad alta affidabilità: pulse plating avanzata per via ad alto rapporto d'aspetto (fino a 12:1), imaging in cleanroom Class 10.000, desmear esteso e gestione da parte di operatori certificati.
Test di qualifica: programma completo basato su coupon: microsezione, stress termico (6× 288°C), IST, contaminazione ionica, impedenza TDR, peel strength. FAI secondo AS9102.
Integrazione: assemblaggio SMT turnkey per schede ad alta affidabilità assemblate. Piattaforma backplane PCB per estendere questi processi a layer count ancora più elevati.
Tracciabilità: catena completa dalla materia prima al prodotto finito, con record digitali archiviati secondo i requisiti di conservazione del cliente.
Certificazioni: ISO 9001, ISO 14001, UL.