
Il reflow BGA a bassa percentuale di vuoti controlla la porosità dei giunti di saldatura all'interno di un processo di assemblaggio qualificato. Per i collegamenti ad alta velocità, la domanda rilevante è se un difetto del giunto modifica effettivamente il canale o il margine di affidabilità. Una bassa percentuale di vuoti da sola non dimostra bassa perdita di inserzione, un eye diagram aperto o un prodotto affidabile.
Nei PCB high-speed SI, i vuoti in un giunto BGA che trasporta il segnale possono modificare il comportamento elettrico e meccanico, ma l'impatto SI dipende da posizione, geometria del giunto e sensibilità misurata del canale. Anche l'effetto termico dipende dal fatto che il giunto costituisca un percorso termico significativo; molti package ad alta potenza dissipano gran parte del calore attraverso un coperchio o un'altra struttura di raffreddamento. Specificare l'accettazione dei giunti separatamente dalla qualifica elettrica, termica e di vita.
Che cos'è il reflow BGA a bassa percentuale di vuoti e perché è importante per i segnali ad alta velocità?
Il reflow BGA a bassa percentuale di vuoti è un processo SMT avanzato il cui obiettivo è formare una connessione metallurgica di alta qualità tra le sfere BGA e i pad del PCB, riducendo al minimo i vuoti creati dai gas intrappolati durante il reflow. Secondo IPC-A-610 e IPC-7095, i criteri sui vuoti dipendono dalla revisione IPC, dalla classe di prodotto, dal tipo di giunto e dalla specifica del cliente; un obiettivo del 5% non è un requisito IPC universale per i BGA.
Valutare tre effetti distinti invece di dedurli da un'unica percentuale di vuoti:
- Integrità del segnale (SI): geometria del giunto, transizioni pad/via e percorsi di riferimento influenzano un canale ad alta velocità. Determinare, con un modello o un test di canale appropriato, se dimensione e posizione di un vuoto modificano in modo misurabile quella transizione. Un vuoto non causa automaticamente jitter, rumore di modo comune o un bit error a una data velocità SerDes.
- Prestazioni termiche: i vuoti possono aumentare la resistenza in un percorso termico del giunto. Stabilire quanta parte del calore utilizza quel percorso e misurare o modellare l'intera struttura dal package al dissipatore; i vuoti nelle sfere BGA e quelli in un grande pad esposto di un QFN non sono casi di accettazione intercambiabili.
- Affidabilità meccanica: contano posizione, forma, coinvolgimento delle interfacce, lega di saldatura e profilo di sollecitazione package/scheda. Una minore area proiettata dei vuoti da sola non dimostra una maggiore vita a fatica; qualificare giunti rappresentativi con i carichi termici e meccanici previsti.
Queste verifiche supportano il rilascio di assemblaggi PCB high-speed insieme ai criteri concordati per l'ispezione dei giunti.
Quali fattori di processo chiave favoriscono la formazione di vuoti nei BGA?
Ottenere una bassa percentuale di vuoti è uno sforzo a livello di sistema che coinvolge materiali, attrezzature, parametri di processo e co-progettazione. Qualsiasi anello debole può portare i vuoti fuori specifica. I fattori chiave includono:
- Scelta e gestione della pasta saldante: il flusso della pasta genera volatili durante il reflow. Se i gas non riescono a fuoriuscire prima della solidificazione, diventano vuoti. Scegliere la pasta in base a lega, finitura, stencil, profilo, residui e requisiti di pulizia; un'etichetta sull'attività del flusso o sulla pulizia non predice da sola una bassa percentuale di vuoti. Conservazione (temperatura/umidità), tempo di riscaldamento, miscelazione e durata dello stencil devono seguire le indicazioni del fornitore.
- Ottimizzazione del profilo di reflow: il profilo è la leva più diretta. Un profilo ben progettato comprende preriscaldamento, soak, reflow/picco e raffreddamento, ciascuno con uno scopo preciso.
- Preriscaldamento/soak: uniformare la temperatura di scheda/componenti e consentire ai volatili di fuoriuscire lentamente. Validare rampa e soak rispetto alle indicazioni della pasta e ai limiti di temperatura di componenti e scheda; degasaggio, bagnabilità e ossidazione interagiscono.
- Picco/reflow: garantire tempo sufficiente sopra il liquidus per la bagnabilità e la fuoriuscita delle bolle.
- Raffreddamento: mantenere il raffreddamento entro i limiti di processo di componenti, scheda e lega. La velocità di raffreddamento influenza microstruttura e sollecitazioni, ma non è una spiegazione autonoma né una soluzione per il gas intrappolato.
- Progetto dei pad e finitura superficiale: le strutture via-in-pad non riempite possono assorbire la saldatura e interagire con il degasaggio; qualificare riempimento/copertura e costruzione del pad invece di presupporre un unico meccanismo di vuoto. Anche le finiture superficiali (ENIG/ENEPIG/ImAg) influenzano bagnabilità e sfogo dei gas.
- Ambiente e attrezzature: il controllo di temperatura e umidità influisce sul comportamento della pasta. Azoto e vuoto sono opzioni di processo da valutare rispetto alla pasta, al package e all'obiettivo reali; nessuno dei due è un requisito BGA universale. In NPI EVT/DVT/PVT, un DOE sistematico di questi parametri è essenziale per assicurare una finestra di produzione di serie robusta.
Flusso di implementazione del reflow BGA a bassa percentuale di vuoti
| Fase | Attività principale | Obiettivo chiave |
|---|---|---|
| 1 | Analisi DFM/DFA | Esaminare progetto dei pad, lavorazione via-in-pad, aperture del solder mask e identificare i rischi. |
| 2 | Scelta di materiali e stencil | Validare pasta, geometria delle aperture, spessore e distacco; usare stencil a gradini o rivestiti solo quando giustificato. |
| 3 | Ottimizzazione di stampa e posizionamento | Usare l'SPI per misurare le caratteristiche di deposito definite e qualificare le impostazioni di posizionamento. |
| 4 | Sviluppo del profilo | Eseguire più prove con termocoppie e ottimizzare preriscaldamento/soak/picco per l'assemblaggio specifico. |
| 5 | Applicazione del reflow sottovuoto | Se necessario, qualificare rampe di pressione/tempo con saldatura fusa e verificare schizzi o spostamenti. |
| 6 | Ispezione e validazione radiografiche | Concordare copertura dei giunti, campionamento, metodo di imaging, definizione della misura e gestione dei lotti. |
Come il reflow sottovuoto raggiunge una percentuale di vuoti molto bassa
Il reflow sottovuoto può aiutare a raggiungere un obiettivo di vuoti specifico del progetto, ma non è obbligatorio per tutti gli assemblaggi BGA. Confrontare prove rappresentative in convezione e sottovuoto prima di scegliere il percorso di assemblaggio SMT. Confermare disponibilità delle attrezzature ed evidenze di processo con HILPCB per l'assemblaggio oggetto del preventivo.
Durante il reflow sottovuoto, una riduzione controllata della pressione mentre la saldatura è fusa può espandere il gas intrappolato e favorirne la fuoriuscita. Qualificare la pressione come assoluta o relativa, la velocità di rampa, la durata di mantenimento, il ripristino e la temperatura dell'assemblaggio. Un'evacuazione troppo rapida può causare schizzi di saldatura o spostamenti di componenti. Lo studio sui profili sottovuoto di Rehm mostra che pasta, aperture, profilo di pressione e tempo di ciclo interagiscono; le percentuali sulle sue schede di prova non sono garanzie generiche per i BGA.
Vantaggi principali:
- Vuoti molto bassi: possono ridurre i vuoti in un processo qualificato; il miglioramento deve essere verificato con dati radiografici rappresentativi.
- Migliore conduzione termica: può ridurre la resistenza quando il giunto qualificato è un percorso termico significativo; verificare la temperatura dell'assemblaggio.
- Maggiore affidabilità meccanica: valutare la costruzione del giunto rilasciata sotto sollecitazione rappresentativa; la riduzione dei vuoti da sola non stabilisce la vita a fatica.
Questo è particolarmente importante per i package BGA/QFN/LGA grandi e ad alta potenza presenti in server di data center, schede acceleratore AI, switch di fascia alta ed ECU automobilistiche.
Integrare il reflow BGA a bassa percentuale di vuoti in NPI e FAI
Un processo reflow BGA a bassa percentuale di vuoti di successo non può essere isolato: deve integrarsi nel ciclo di vita di sviluppo e produzione. È nella fase NPI EVT/DVT/PVT che si costruiscono le fondamenta.
Durante l'NPI, progettisti, produttori di PCB e team di assemblaggio devono collaborare strettamente. Il team DFM/DFA di HILPCB esamina i progetti dei clienti, in particolare pad BGA, solder mask e via-in-pad, e fornisce raccomandazioni di ottimizzazione. Gli ingegneri di processo definiscono poi i piani iniziali di pasta/stencil/profilo in base ai requisiti dei componenti, ai materiali del PCB e alla complessità. Attraverso lotti pilota in EVT e DVT, i parametri vengono iterati fino al raggiungimento degli obiettivi sui vuoti.
La First Article Inspection (FAI) verifica la costruzione iniziale rispetto ai requisiti concordati; non è un gate universale che convalida autonomamente una finestra di processo o approva la PVT. Definire la copertura di imaging BGA e la metrica scelta, area proiettata o percentuale volumetrica dei vuoti. Imaging 2D/obliquo e CT hanno coperture diverse; un aspetto radiografico ordinario non prova la bagnabilità metallurgica né esclude ogni difetto head-in-pillow o aperto. Usare test elettrici complementari o analisi distruttive quando giustificato. Rilasciare il processo sulla base di dati di prova rappresentativi, criteri di accettazione definiti e controllo delle modifiche, non di un singolo primo articolo.
Confronto reflow: convezione standard vs sottovuoto
| Parametro | Reflow a convezione standard | Reflow sottovuoto |
|---|---|---|
| Vuoti misurati | Stabilire la baseline per package/pasta/profilo reali | Verificare miglioramento e dispersione in prove rappresentative |
| Complessità del processo | Media | Alta |
| Costo dell'attrezzatura | Standard | Alto |
| Idoneità (SI alta velocità) | Può servire assemblaggi ad alta velocità una volta qualificato | Opzionale; giustificare in base ai requisiti di giunto/processo |
| Prestazioni termiche | Misurare il percorso termico reale package/scheda | Verificare il beneficio per il percorso termico rilevante |
Come la tracciabilità/MES supporta la coerenza del processo
Nella produzione di volume, la tracciabilità/MES può associare materiali, ricette e risultati di ispezione all'assemblaggio. La copertura dipende dalle interfacce installate delle attrezzature, dagli identificatori, dalla configurazione software e dagli inserimenti manuali controllati; non monitora intrinsecamente ogni fase.
Per i BGA a bassa percentuale di vuoti, definire i deliverable di tracciabilità/MES:
- Tracciabilità dei materiali: concordare lotti di pasta/tempo di apertura e registrazioni dello stencil, collegamento scheda/lotto, conservazione e recupero. Un identificatore consente l'indagine ma non stabilisce la causa radice.
- Blocco e monitoraggio dei parametri: controllare revisioni delle ricette e permessi di accesso. Confermare quali segnali di forno, velocità, ossigeno e pressione vengono acquisiti, come vengono testati allarmi/interblocchi e cosa accade quando registrazioni o collegamenti alle attrezzature non sono disponibili.
- Correlazione dei dati qualità: i dati SPI, AOI e AXI, comprese le misure dei vuoti BGA, possono essere collegati a un identificatore di scheda o lotto quando MES, attrezzatura AXI e integrazione di processo lo supportano, formando un completo «certificato di nascita».
- Miglioramento a ciclo chiuso: analizzando i dati MES, gli ingegneri rilevano precocemente derive e tendenze sottili e intervengono con manutenzione preventiva o messa a punto.
Usare le registrazioni tracciabilità/MES insieme a misure calibrate, revisione statistica e disposizione documentata; le sole registrazioni non garantiscono la conformità.
Rilavorazione BGA e sfide di interazione tra processi
Anche con obiettivi zero difetti, la rilavorazione può talvolta essere inevitabile. La rilavorazione BGA è difficile e rischiosa, soprattutto su schede a interconnessioni dense come il PCB HDI. Una rilavorazione scadente può danneggiare i pad, i componenti vicini o persino causare delaminazione. Per questo un forte controllo a monte — reflow BGA a bassa percentuale di vuoti e FPY elevato — è la migliore strategia sia per i costi sia per la qualità.
I processi BGA devono anche convivere con altri processi di assemblaggio, il che richiede una pianificazione end-to-end:
- Saldatura a onda selettiva: molte schede ad alta velocità includono ancora connettori THT (alimentazione/backplane). La saldatura a onda selettiva aggiunge esposizione termica localizzata. Profilare l'assemblaggio reale, supportare la scheda e qualificare la sequenza rispetto ai limiti dei componenti e dei giunti vicini.
- Conformal coating: qualificare pulizia, asciugatura, mascheratura, applicazione e polimerizzazione rispetto ai limiti di componenti/materiali. Eseguire i test pertinenti prima e dopo il coating; essere sotto il liquidus della saldatura non basta a stabilire una polimerizzazione sicura o una resistenza alla corrosione.
Gestire queste interazioni è il motivo per cui un partner integrato come HILPCB — con l'assemblaggio turnkey — conta: l'intero flusso produttivo può essere pianificato nel suo insieme, evitando che le fasi entrino in conflitto.
Ambito di assemblaggio da confermare con HILPCB
| Fabbricazione PCB high-speed | Assemblaggio SMT: concordare criteri di processo/vuoti BGA | Assemblaggio THT: concordare la rotta di saldatura selettiva |
| Conformal coating | Box Build | Test e ispezione (incl. FAI) |
| Ambito tracciabilità/MES confermato per progetto | ||
Il ruolo dell'ispezione radiografica nella validazione del reflow BGA a bassa percentuale di vuoti
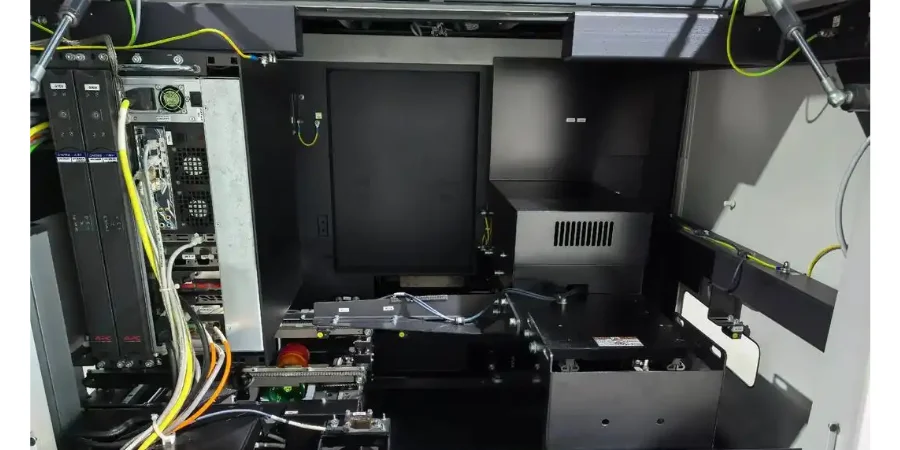
«Se non puoi misurarlo, non puoi migliorarlo.» Questo principio è particolarmente vero per il reflow BGA a bassa percentuale di vuoti. Poiché i giunti BGA sono nascosti sotto il package, l'ispezione ottica non può verificarli. L'imaging radiografico è un metodo primario di validazione non distruttiva.
Le linee di assemblaggio moderne utilizzano più modalità radiografiche:
- Raggi X 2D: vista in proiezione per screening di ponti, geometria e vuoti. Può mancare aperture o mancata bagnabilità quando le caratteristiche si sovrappongono.
- Raggi X 2,5D (obliqui): le viste angolate possono separare alcune caratteristiche sovrapposte; il rilevamento dipende comunque da geometria e risoluzione.
- Raggi X 3D (CT): l'acquisizione e la ricostruzione tomografica possono produrre un modello volumetrico, consentendo agli ingegneri di quantificare volume del giunto, volume/percentuale dei vuoti e distribuzione spaziale. Risoluzione, segmentazione e artefatti limitano la misura; definirne il ruolo nello sviluppo del processo, nell'analisi dei guasti e nella First Article Inspection (FAI).
L'AXI (ispezione radiografica automatizzata) automatizza la valutazione programmata delle immagini; non è necessariamente CT. Validare il rilevamento dei difetti e la gestione dei falsi allarmi su assemblaggi rappresentativi. Collegare i risultati alla tracciabilità/MES solo quando l'integrazione tra attrezzatura e identificatori lo supporta.
Perché scegliere HILPCB come partner integrato PCB high-speed + assemblaggio?
Richiedere a HILPCB una revisione specifica per l'assemblaggio che copra:
- Lo stackup, il package/land pattern, la costruzione pad/via e la sequenza di assemblaggio completa.
- Pasta, stencil, temperature profilate ed eventuale ricetta sottovuoto, con risultati di processo rappresentativi.
- Accettazione dei giunti, misura/copertura radiografica, registrazioni FAI e test elettrici/di canale.
- Campi tracciabilità/MES, controllo delle modifiche di ricetta, limiti di rilavorazione e ambito concordato di assemblaggio turnkey.
Proprietà delle attrezzature, capacità di ispezione ed esiti elettrici/di affidabilità richiedono evidenze specifiche; non vanno dedotti da una descrizione del servizio a bassa percentuale di vuoti.
Conclusione
Rilasciare il reflow BGA a bassa percentuale di vuoti secondo criteri dei giunti definiti e una finestra di processo dimostrata. Valutare separatamente prestazioni di canale, termiche e di affidabilità, conservare dati di ispezione rappresentativi e controllare le successive modifiche di processo. Questi deliverable rendono rivedibile l'accettazione di prototipi e volumi senza trattare una percentuale di vuoti come qualifica completa del prodotto.