

L'assemblaggio di circuiti a radiofrequenza presenta complessità costruttive uniche che lo distinguono radicalmente dall'elettronica convenzionale a bassa frequenza o puramente digitale. Alle frequenze delle microonde e delle onde millimetriche, minime imprecisioni nel posizionamento dei componenti, variazioni nella geometria dei giunti di saldatura o impercettibili induttanze e capacità parassite provocano disadattamenti di impedenza, attenuazioni anomale del segnale e instabilità nei circuiti risonanti. La riuscita di un assemblaggio RF richiede pertanto una perfetta sinergia tra fisica elettromagnetica dei campi e tecnologie di montaggio microelettronico.
Negli stabilimenti HILPCB abbiamo messo a punto processi di montaggio SMT specificamente ottimizzati per progetti operanti dalla corrente continua (DC) fino a 77 GHz. Combinando sistemi di posizionamento ad altissima precisione, profili termici di rifusione strettamente controllati e collaudi RF dedicati, garantiamo che i vostri dispositivi ad alta frequenza operino fedelmente secondo i parametri di progetto.
I circuiti RF richiedono posizionamento (±0,05 mm), stencil ottimizzati e profili di rifusione adeguati ai substrati RF. Convalidiamo con AOI/Raggi X e misure RF (VNA) fino a 77 GHz: impedenza, perdite di inserzione e di ritorno.
Caratteristiche dei componenti RF e requisiti di manipolazione
Nei circuiti ad alta frequenza, la precisione micrometrica è un requisito irrinunciabile. Rispetto ai componenti digitali, i dispositivi RF richiedono attenzioni particolari:
- Efficienza dei package avanzati: L'adozione di package compatti a montaggio superficiale (come i QFN) riduce al minimo induttanze e capacità parassite dei reofori. Ciò consente prestazioni RF superiori, ma impone un controllo impeccabile del deposito della pasta saldante e del profilo termico.
- Allineamento e orientamento geometrico: Molti filtri, accoppiatori e mixer RF contengono microstrisce interne e strutture sensibili alla direzione. Il posizionamento deve garantire una perfetta centratura sui pad per non alterare le linee di trasmissione.
- Controllo della geometria RF: Confermate le tolleranze di posizionamento per il package e il percorso RF coinvolti. La sola precisione di piazzamento non garantisce che induttanze parassite, impedenza o prestazioni restino entro le specifiche.
- Protezione del vostro investimento: I componenti RF sono sensibili a fattori ambientali come le scariche ESD e l'umidità. I nostri ambienti di assemblaggio controllati, dotati di protezione ESD e di gestione dell'umidità, prevengono i danni e assicurano prestazioni durature.
A ogni passo, il nostro processo di manipolazione assicura che i componenti RF ricevano la cura necessaria, proteggendo il vostro investimento e ottimizzando le prestazioni.
Processi di assemblaggio di precisione
Capacità di precisione dell'assemblaggio:
| Riferimento | Capacità |
|---|---|
| Precisione di piazzamento | ±0,05 mm |
| Dimensione minima componente | 01005 |
| Copertura ispettiva | 100 % |
L'assemblaggio RF richiede una precisione che supera quella tipica di un assemblaggio a montaggio superficiale standard. La precisione di posizionamento incide direttamente sulle prestazioni del circuito tramite effetti parassiti e adattamento di impedenza.
Controllo del piazzamento utilizza l'allineamento con fiduciali e il feedback ottico per rispettare le tolleranze proprie del package; verificate la precisione dichiarata rispetto al package effettivamente assemblato e al metodo di ispezione impiegato, invece di trattare ±0,05 mm come una soglia RF universale.
Ottimizzazione dello stencil per la stampa della pasta saldante controlla il deposito della pasta per ottenere giunti uniformi. Per i componenti RF, le aperture dello stencil si definiscono in base alla massa termica e ai requisiti del giunto, che possono differire da quelli dei componenti digitali.
Profilo di rifusione deve seguire le specifiche termiche del produttore del componente e del laminato, tenendo conto della massa di rame, della sensibilità all'umidità e della geometria di assemblaggio. I laminati PTFE e RO4000 non possono essere raggruppati sotto un unico limite di temperatura inferiore a quello del FR-4.
Capacità di passo fine accompagna la miniaturizzazione crescente dei componenti RF. Assembliamo regolarmente componenti con passo 0,4 mm mantenendo elevati standard di resa e affidabilità.
Il processo di assemblaggio di precisione assicura che le prestazioni elettriche progettate nel PCB siano integralmente preservate durante l'assemblaggio.
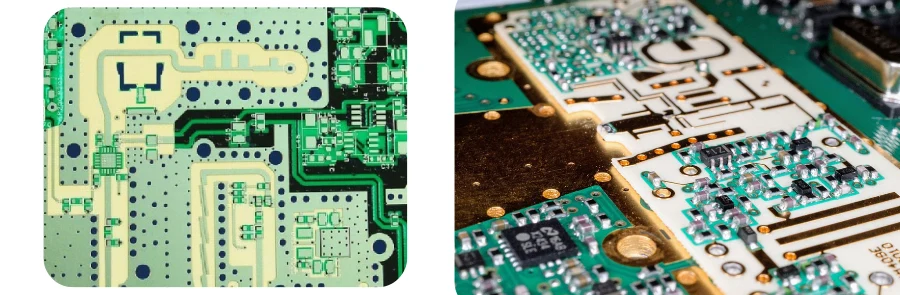
Buone pratiche di assemblaggio PCB RF
- Via-in-pad con riempimento e planarizzazione; controllare il drenaggio dello stagno secondo il progetto.
- I collegamenti di massa verso schermature e reti di adattamento, compresi eventuali ponti ogni 1–2 mm, sono opzioni dipendenti dal layout; non costituiscono una regola universale di spaziatura RF.
- HILPCB supporta impedenze da 50/90/100 Ω con opzione di tolleranza di produzione ±5% sui coupon di progetto concordati.
- Per stack-up ibridi Rogers+FR-4, supportiamo simmetria, bilanciamento del rame e controllo del CTE sull’asse Z in funzione della costruzione.
Utili: PCB alta frequenza · HDI microvia · Assemblaggio SMT
Riuscire nell'assemblaggio PCB RF richiede più della sola precisione tecnica: serve una strategia che bilanci efficienza di costo, rapidità e garanzia di qualità. Concentrandosi su questi tre pilastri si riducono le spese complessive del progetto, si accorciano i cicli di consegna e si assicurano prestazioni affidabili in condizioni reali.
Strategie per l'efficienza economica
- Stackup ibridi con materiali misti: Utilizzo di laminati speciali ad alta frequenza (es. Rogers, Taconic) esclusivamente per i layer contenenti le piste RF critiche, impiegando il comune ed economico FR-4 per i piani di alimentazione e le tracce di controllo.
- Ottimizzazione del pannello di produzione: Studio geometrico della disposizione delle schede nel pannello per ridurre al minimo lo scarto di materiale ad alto costo.
- Revisioni DFA preventive: Verifica tempestiva delle geometrie di footprint e degli spazi di saldatura per eliminare rischi di cortocircuito o saldature fredde prima dell'avvio della serie.
Tempi e lotti
- Prototipi: 3–5 giorni (kit e dati pronti).
- Piccole serie: 7–12 giorni in base a complessità/test.
- MOQ flessibile; setup rapidi supportati.
Riduzione dei tempi di approvvigionamento
- Prototipazione rapida: Linee SMT automatizzate con precisione di ±0,05 mm garantiscono tempi di risposta rapidi anche con package ultracomatti 01005.
- Flussi di lavoro standardizzati: Profili termici predefiniti e sequenze di piazzamento ottimizzate riducono i tempi di set-up senza compromettere la resa di montaggio.
- Servizi express: Disponibilità di produzione e assemblaggio rapido in 3–5 giorni lavorativi per progetti urgenti e scadenze di mercato critiche.
Garanzia di qualità totale
- Saldatura a rifusione in atmosfera di azoto: HILPCB offre la rifusione in azoto per ridurre l’ossidazione e favorire la bagnabilità. Le sollecitazioni termomeccaniche dipendono dal profilo di temperatura, dai materiali e dalla geometria dell’assemblaggio; l’azoto da solo non le riduce necessariamente né garantisce ogni giunto.
- Ispezione AOI e a raggi X: L'AOI ispeziona le caratteristiche visibili e i giunti accessibili; i raggi X possono evidenziare alcuni giunti nascosti e dei vuoti. Nessuna delle due garantisce un assemblaggio privo di difetti: definite la copertura ispettiva e i criteri di accettazione.
- Test delle prestazioni RF: HILPCB offre misure VNA qualificate fino a 77 GHz con fixture pertinenti, piani di riferimento e calibrazione definiti e limiti dei parametri S concordati. È una capacità di prova in fabbrica; non significa che ogni prodotto debba superare prove a tutte le frequenze né costituisce una qualificazione universale del sistema.
Documentazione e standard
- IPC‑A‑610 Classe 2/3, IPC‑6012; automotive: IATF 16949, pacchetti PPAP a richiesta.
- Dossier: stack‑up/materiali, profili, schermature/compounds, punti di test RF.
Test e validazione
- Elettrici: S11/S21, group delay, crosstalk; TDR sulle linee.
- Termici: profili IR, termocamera/termocoppie sui hot‑spot.
- Ambientali: vibrazioni/cicli termici per automotive/aerospazio/medicale.
Procedure di controllo qualità e collaudo RF
- Ispezione ottica automatica (AOI): Ispeziona il posizionamento visibile dei componenti, l'orientamento e le caratteristiche dei giunti rilevabili; la copertura e il tasso di non rilevazione dei difetti dipendono dalla geometria del package e dal programma di ispezione.
- Ispezione a raggi X 3D (AXI): Indagine fondamentale per escludere difetti non visibili otticamente. Negli amplificatori di potenza RF, un piano di massa privo di bolle d'aria (voids) è indispensabile per la dissipazione termica e la stabilità del circuito.
- Collaudo in-circuit (ICT): Verifica rapida della continuità elettrica e del valore dei componenti passivi, utile per intercettare anomalie macroscopiche prima dei test a radiofrequenza.
- Test delle prestazioni RF: Misura dei parametri elettrici primari (guadagno, Return Loss, Insertion Loss, isolamento) mediante analizzatori di reti e banchi di collaudo ad alta frequenza.
- Test funzionale di sistema: Verifica del funzionamento complessivo nelle reali condizioni operative per evidenziare eventuali criticità di intermodulazione o rumore.
- Prove di stress ambientale: Cicli termici e verifiche di umidità per validare l'affidabilità meccanica delle saldature e la stabilità elettrica nel tempo.
Selezione del fornitore per l'assemblaggio di PCB RF: guida per l'ufficio acquisti
La scelta del partner a cui affidare l'assemblaggio di schede elettroniche RF (RF PCBA) richiede una valutazione rigorosa delle effettive competenze tecnologiche. La distinzione tra un assemblatore generico e un produttore specializzato in alta frequenza emerge in alcuni punti determinanti:
- Controllo dei processi su substrati speciali: Un fornitore che propone l'assemblaggio di PCB ad alta frequenza deve disporre di profili termici specifici per laminati PTFE e laminati RF a basso Tg, senza gestirli come se fossero normali schede in FR-4.
- Accuratezza di posizionamento e controlli RX: Per l'assemblaggio di circuiti stampati RF con componenti microscopici 0402/01005 e circuiti integrati QFN, richiedere dati certificati sulla precisione di piazzamento (classe ±0,05 mm), ispezioni 3D della pasta saldante (SPI) e radiografie sotto schermature metalliche.
- Capacità di collaudo RF integrata: Nei contratti per assemblaggio PCB chiavi in mano (Turnkey), il collaudo funzionale deve comprendere verifiche di Return Loss e Insertion Loss mediante VNA su campioni di produzione, anziché semplici prove di continuità elettrica.
- Tracciabilità dell'impedenza controllata: Richiedete coupon di fabbricazione a impedenza controllata quando applicabili e correlate il lotto di schede con le registrazioni del processo di assemblaggio e delle misure RF.
Il criterio più sicuro per qualificare un fornitore consiste nel richiedere il First Article Inspection (FAI) report di una recente fornitura di assemblaggio PCB RF: dati di piazzamento, profili termici e report di misura dei parametri S offrono riscontri molto più oggettivi di un catalogo promozionale.
Assemblaggio RF ottimizzato per la produzione su scala industriale
Nel passaggio dal prototipo alla produzione in volumi, è indispensabile coniugare rigore prestazionale ed efficienza economica. Aiutiamo i nostri clienti a raggiungere il miglior equilibrio:
- Standardizzazione dei processi: Procedure operative rigorose per assicurare la perfetta ripetibilità delle prestazioni elettriche indipendentemente dal volume di fornitura.
- Abbattimento preventivo dei difetti: Monitoraggio costante delle criticità tipiche dell'assemblaggio RF per massimizzare la resa al primo collaudo (First Pass Yield).
- Linee produttive calibrate: Macchinari di precisione configurati per gestire la fragilità dei componenti per microonde e l'ingombro di connettori coassiali specifici.
- Supply chain dedicata per componenti RF: Partnership stabili con i principali distributori specializzati per garantire la disponibilità dei componenti e mitigare i rischi di allocazione.
- Modelli di costo chiari e competitivi: Preventivazione analitica di ciascuna fase produttiva per offrire quotazioni concorrenziali garantendo la massima affidabilità.
Servizi correlati
- DFA/DFM/DFT per moduli RF.
- Tuning in banco delle reti di accordo (BOM alternativi).
- PCBA end‑to‑end con programmazione, calibrazione RF e test finali.
Perché scegliere i servizi di assemblaggio RF di HILPCB?
L'esperienza consolidata nella produzione di schede per microonde e radiofrequenza consente a HILPCB di realizzare i vostri progetti con la massima fedeltà costruttiva. Vi affianchiamo con supporto tecnico qualificato per ridurre i tempi di rilascio e ottimizzare i costi produttivi.
Cercate un partner qualificato per la produzione dei vostri moduli RF? Contattate i nostri tecnici per una consulenza e un'offerta personalizzata!
Domande frequenti (FAQ)
In cosa differisce l'assemblaggio di PCB RF rispetto al normale montaggio SMT?
L'assemblaggio RF richiede un controllo di piazzamento specifico per il package, adeguate condizioni di rifusione e una verifica elettrica dei percorsi RF critici. La sua qualificazione deve basarsi su dati di produzione reali, non su un valore di ±0,05 mm universale.
Perché la curva termica di rifusione è così determinante nei PCB ad alta frequenza?
Ogni laminato RF ha limiti propri di assorbimento di umidità, espansione termica e rifusione. Validate il profilo termico in base alle schede del materiale e dei componenti utilizzati, senza assumere che ogni laminato PTFE tolleri meno calore del FR-4.
Quali evidenze richiedere per qualificare un fornitore di assemblaggio RF?
Richiedete i dati di precisione di piazzamento sui package RF, le ispezioni a raggi X dei giunti sotto schermature e QFN, i coupon di impedenza o le registrazioni TDR per lotto e rapporti di prova RF su campioni di produzione (Return Loss, Insertion Loss). Questi quattro elementi distinguono un vero laboratorio RF da una linea SMT generalista.
Uno stesso fornitore può gestire sia la prototipazione rapida sia i lotti di serie per schede RF?
Sì, se mantiene profili termici controllati, tracciabilità a livello di componente e capacità di test RF. Per la produzione in volume, la finestra di processo validata sul prototipo va definita e ripetuta, con schede di lavorazione e registrazioni di lotto documentate.
Approfondimenti tecnici consigliati: Controllo dell'impedenza nei PCB RF | Guida alla scelta dei materiali per PCB RF | Metodologie di test e collaudo per PCB RF