
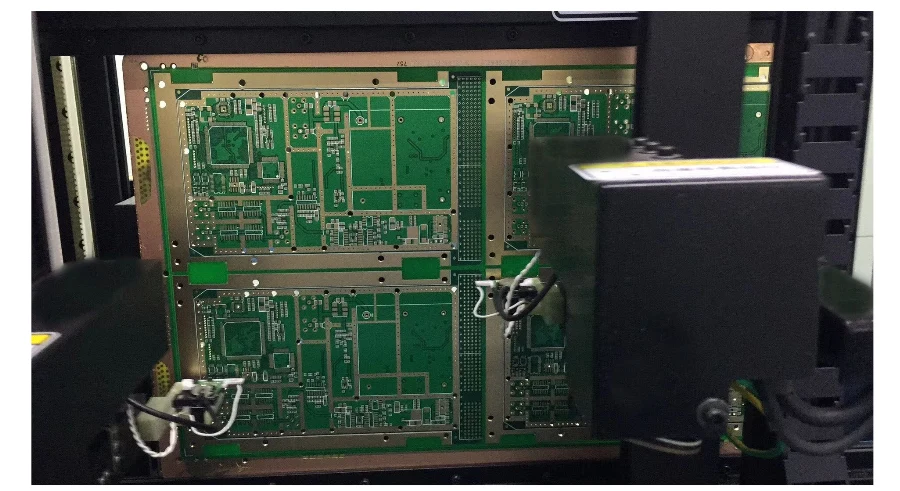
I test dei PCB RF traducono un obiettivo di progetto in criteri di accettazione misurabili. Continuità del circuito nudo, coupon d’impedenza, caratterizzazione RF passiva, prove della radio alimentata e prestazioni dell’antenna installata rispondono a domande diverse. Definisci il risultato richiesto prima di scegliere strumento e fixture.
HilPCB PCB Factory supporta la produzione di schede RF, la pianificazione dell’impedenza controllata e l’assemblaggio con registrazioni di ispezione e prova concordate. Il percorso per PCB ad alta frequenza offre, per le configurazioni ammissibili, opzioni di larghezza/spaziatura di 50 µm e coupon d’impedenza a ±5%. Le opzioni VNA/parametri S oltre 40 GHz sono disponibili quando banda, fixture, calibrazione e limiti vengono concordati. Sono opzioni legate alla costruzione e all’ordine, non un servizio generale di validazione da 900 MHz a 77 GHz.
Per la richiesta di preventivo, l’impilaggio rilasciato, la banda operativa e i limiti di accettazione definiscono il perimetro. Usa la guida alle evidenze di qualità PCB per concordare i registri di produzione necessari. La qualifica del dispositivo finito richiede un piano di prova separato.
Strumenti e metodi essenziali per i test RF
Un analizzatore di reti vettoriale (VNA) misura i rapporti complessi di riflessione e trasmissione in funzione della frequenza. In una rete a due porte, Sij descrive l’onda che esce dalla porta i in risposta all’eccitazione della porta j, con le altre porte terminate all’impedenza di riferimento.
- S11: coefficiente di riflessione in ingresso. La perdita di ritorno è −20 log10|S11| dB; un grafico logaritmico del modulo S11 usa il segno opposto.
- S21: trasmissione diretta. Per un percorso passivo adattato, la perdita d’inserzione si riporta comunemente come −20 log10|S21|; un dispositivo attivo può fornire guadagno. Specifica impedenza di riferimento, polarizzazione e livello del segnale.
- S12: trasmissione inversa, utile per descrivere l’isolamento inverso, ma non intrinsecamente indesiderata in un percorso passivo reciproco.
- S22: coefficiente di riflessione in uscita alle terminazioni indicate.
Per esempio, assumendo |S11| = 0,1, si ottengono 20 dB di perdita di ritorno e l’1% della potenza incidente riflesso sul piano di riferimento. Questo non dimostra l’efficienza dell’antenna né la sensibilità del ricevitore.
Scegli la configurazione in base alla banda effettiva:
| Intervallo / esigenza | Metodo e limiti |
|---|---|
| Verifiche in continua e a bassa frequenza | Misure di resistenza/continuità o d’impedenza appropriate; un VNA ha una frequenza minima operativa specificata e diversa da zero. |
| Parametri S RF e microonde | Scegli VNA, cavi, connettori e kit di calibrazione che coprano l’intera banda. Il solo superamento di 6 GHz non richiede estensori di frequenza. |
| Onde millimetriche, inclusa una banda radar specificata 76–81 GHz | Può servire un VNA adatto a frequenza diretta oppure una configurazione con estensore/sonda. Concorda transizioni guida d’onda/coassiali/sonda, calibrazione e dinamica per le porte effettive. |
La riflettometria nel dominio del tempo (TDR) mette in relazione le riflessioni con le variazioni d’impedenza lungo un’interconnessione. La stima della posizione dipende da velocità di propagazione, tempo di salita, perdite, qualità del lancio e risoluzione; un picco visibile non identifica da solo uno specifico difetto di fabbricazione. Correlalo con impilaggio, geometria e, se necessario, sezioni metallografiche.
Gli analizzatori di spettro misurano contenuti spettrali, come armoniche e spurie, di un circuito alimentato. Rumore di fase, figura di rumore, modulazione e sensibilità richiedono opzioni strumentali e configurazioni adeguate. Una scansione VNA a piccolo segnale, da sola, non convalida queste metriche radio.
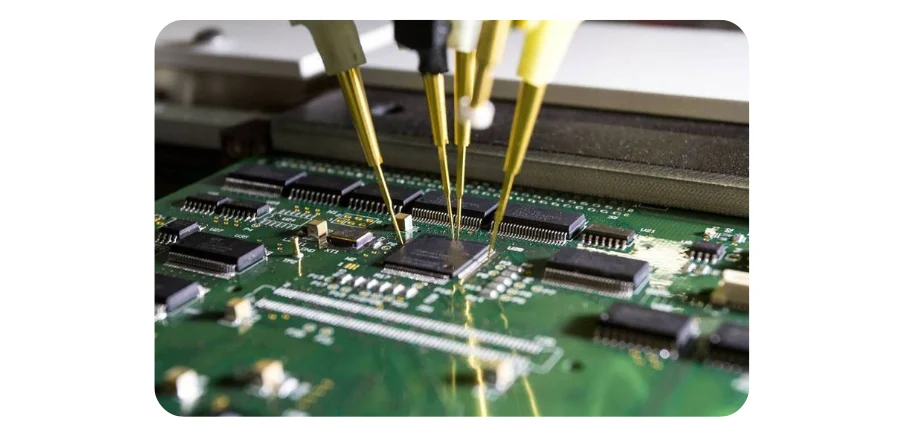
Calibrazione e accuratezza delle misure
La calibrazione corregge gli errori sistematici modellati sui piani di riferimento definiti. Errori residui, rumore, ripetibilità delle connessioni, deriva termica e spostamento dei cavi contribuiscono comunque all’incertezza di misura.
SOLT (Short-Open-Load-Through) è un metodo comune di calibrazione coassiale. Usa le definizioni effettive del kit: sui rispettivi piani di definizione, cortocircuito e circuito aperto ideali hanno coefficienti di riflessione −1 e +1; gli standard reali presentano parassiti, ritardo di offset e perdite. Il carico non è perfettamente privo di riflessione e un thru ha un comportamento elettrico definito. La guida TRL di Keysight descrive l’alternativa basata su standard through, reflect e line, spesso utile con fixture o supporti planari. Banda utilizzabile e impedenza di riferimento dipendono dagli standard.
Registra il piano di calibrazione e distinguilo dal piano di riferimento desiderato del DUT. Se tra i due si trova il lancio di un connettore o una fixture, includilo nel risultato riportato oppure applica un metodo di de-embedding convalidato. Ricontrolla un artefatto di verifica dopo aver ricollegato o spostato i cavi o dopo una variazione di temperatura; caratterizzare la fixture non equivale a sottrarre una perdita costante.
Per l’accettazione, confronta l’incertezza con il margine rispetto al limite, non con il valore numerico della specifica. Nell’esempio ipotetico di perdita d’inserzione massima di 3,0 dB, una misura di 2,95 dB con incertezza dichiarata ±0,10 dB si sovrappone al limite. Concorda prima del test la regola decisionale, l’eventuale banda di guardia e la gestione dei risultati al limite e delle ripetizioni.
Verifica del controllo d’impedenza
- Profilo d’impedenza TDR: specifica impedenza obiettivo, tolleranza, tempo di salita, piano di riferimento e regione di misura utilizzabile. Indaga le differenze rispetto alla costruzione effettiva.
- Coupon di produzione: definisci progetto del coupon, copertura di pannello/lotto e correlazione tra traccia del coupon e scheda. Il risultato del coupon non misura ogni traccia funzionale o ogni lancio.
- Misure VNA: imposta porte, impedenza di riferimento, banda, potenza, polarizzazione e maschere di superamento/errore. Quando serve, salva i parametri S complessi, non solo uno screenshot.
- Andamento del processo: confronta la stessa costruzione approvata e lo stesso metodo tra i lotti. Prima di attribuire una tendenza alla scheda, verifica variazioni di materiale, rame, geometria o calibrazione.
Un verbale di accettazione utile identifica revisione della scheda, veicolo di prova, piani di calibrazione/riferimento, limiti misurati e gestione delle eccezioni.
Prove ambientali e di affidabilità
Le prove ambientali devono derivare dalle condizioni di servizio del prodotto e dal piano di qualifica. Specifica stato alimentato, montaggio, durata/cicli, funzioni monitorate e controlli di accettazione prima, durante e dopo la prova.
- Cicli termici: valuta sollecitazioni su giunti di saldatura e interconnessioni, compatibilità dei materiali e deriva RF dipendente dalla temperatura. Il ciclo in camera non riproduce ogni gradiente termico di un apparato alimentato.
- Umidità: considera isolamento, contaminazione, corrosione, rivestimenti, connettori e contenitore oltre all’assorbimento d’umidità del laminato. Il solo PTFE non qualifica una radio assemblata per ambienti umidi.
- Vibrazioni: specifica fixture, assi, spettro/ampiezza e monitoraggio. Risonanze o contatti intermittenti dei connettori possono influire sulle prestazioni RF; superare un profilo scelto non garantisce stabilità di frequenza in ogni installazione.
- Cicli di alimentazione: definisci carico elettrico, escursione termica e temporizzazione per il meccanismo di guasto considerato. È diverso dal ciclo in camera senza alimentazione.
Il percorso di assemblaggio in box HILPCB include test funzionali definiti e, se richiesto, screening di temperatura, vibrazione o umidità. Concorda le misure RF durante tali sollecitazioni con laboratorio, fixture e procedura assegnati; la descrizione generale del servizio non definisce un profilo universale di qualifica.
Perimetro e risultati del servizio di test
Pianificazione: la durata comprende preparazione della fixture, programmazione, calibrazione, misure, eventuale esposizione ambientale e revisione. Conferma la data del rapporto in base al piano quotato; una promessa generale di rapporto in 24–48 ore non vale per ogni produzione.
Revisione tecnica: HILPCB può collegare i temi di materiale/impilaggio, geometria finita, coupon e via/lancio alla revisione di fabbricazione e assemblaggio. L’analisi delle cause richiede la condizione di guasto, un riferimento e i dati pertinenti; non implica un miglioramento automatico delle prestazioni.
Registrazioni: definisci risultati elettrici/coupon del circuito nudo, ispezione dell’assemblaggio, firmware, dati funzionali/RF, limiti, identificazione di calibrazione/configurazione e collegamento a lotto/numero di serie. Per rapporti normativi o di conformità d’interfaccia indica il metodo applicabile e l’organizzazione responsabile del test. Un grafico di misura non è di per sé un certificato di conformità.
Ottimizzare il costo dei test RF dei PCB
Usa la caratterizzazione dei prototipi per individuare i meccanismi di guasto rilevanti, quindi scegli controlli di produzione con ripetibilità e tempi ciclo utili. Separa lo sviluppo una tantum della fixture/calibrazione dai costi per unità di test e rapporto. Conserva dati di scansione o caratterizzazione sufficienti a indagare la deriva; usa frequenze puntuali o test funzionali motivati quando la copertura è stata dimostrata.
L’assemblaggio SMT e l’assemblaggio chiavi in mano HILPCB collegano approvvigionamento approvato, programmazione, ispezione e ICT/FCT definiti alle registrazioni di rilascio. Invia con i dati di fabbricazione e la distinta base banda, disegni di porte/fixture, maschere di test, polarizzazione/firmware, quantità e requisiti di campionamento. Il preventivo potrà così indicare percorso produttivo, test inclusi, proprietà della fixture ed evidenze richieste per gli ordini ripetuti.
Copertura dei test RF in produzione e problemi ricorrenti
Lo screening di produzione deve rilevare in modo efficiente difetti definiti; la qualifica e la caratterizzazione di laboratorio esplorano un intervallo operativo più ampio. Definisci quali controlli riguardano ogni unità, un coupon di pannello/lotto o un campione e documenta la gestione degli esiti negativi.
In pratica, fixture e ripetibilità spesso determinano il piano di test RF. Controlla geometria dei lanci, contatto della sonda, usura/coppia dei connettori, percorso dei cavi e verifica della stazione. Un campione di riferimento può aiutare a monitorare la deriva della stazione, ma non sostituisce calibrazione o limiti di accettazione definiti in modo indipendente.
- Componenti RF: filtri, amplificatori e commutatori richiedono condizioni applicabili di porte, polarizzazione, potenza e frequenza. Definisci bande di guardia in base all’incertezza e alla regola decisionale; limiti arbitrariamente più stretti possono scartare unità buone senza migliorare la copertura.
- Loopback RF: un percorso definito di trasmissione-ricezione, interno o esterno, può controllare parte del ricetrasmettitore. Registra attenuazione, stadi bypassati e segnale/firmware di test. Il loopback interno può escludere front-end, antenna o connettori; intervallo di aggancio PLL e stabilità del filtro di anello richiedono verifiche proprie.
- Antenne integrate: i test condotti alle porte non stabiliscono efficienza irradiata, diagramma o prestazioni complete del collegamento. I controlli in campo vicino possono essere uno screening produttivo correlato; per la grandezza irradiata da accettare serve una misura OTA o su un campo di misura per antenne definito.
- Fascia paraurti per radar automotive: in un progetto specificato a 76–81 GHz, vernice/materiale, spessore, curvatura, distanza di montaggio e temperatura possono cambiare attenuazione o comportamento dell’antenna. Caratterizza l’insieme installato rappresentativo. I parametri S della scheda o una sola misura di trasmissione della fascia non determinano la portata di rilevamento.
Risorse correlate sui PCB RF
Consulta le nostre guide e i servizi sui PCB RF:
Progettazione e ingegneria
- Progettazione PCB RF – Principi di progetto e guida al layout
- Controllo d’impedenza PCB RF – Metodi per l’adattamento d’impedenza
- Circuiti stampati ad alta frequenza – Aspetti avanzati della progettazione HF
Produzione e materiali
- Produzione PCB RF – Processi e capacità produttive
- Materiali per PCB RF – Guida alla scelta dei materiali per le prestazioni RF
- Assemblaggio PCB RF – Servizi e pratiche di assemblaggio
Applicazioni specifiche
- PCB per microonde – Progettazione e test nelle bande microonde
Domande frequenti
In cosa differiscono i test delle schede RF dai normali test elettrici?
Le misure RF caratterizzano riflessione e trasmissione dipendenti dalla frequenza oppure il comportamento di una radio alimentata. Continuità, coupon d’impedenza, test condotti e misure irradiate hanno coperture diverse. Per ciascuno usa porte, fixture, piani di calibrazione e limiti richiesti; un coupon non dimostra le prestazioni complete della radio o dell’antenna.
Perché si usa il test RF in loopback sulle linee di produzione?
Un segnale noto trasmesso e riportato al ricevitore può controllare gli stadi effettivamente presenti in quel percorso. Il loopback interno può bypassare componenti RF o antenna; per un percorso esterno servono attenuazione e connessioni note. Definisci segnale, firmware e limiti, poi mantieni controlli separati per le funzioni non coperte.
Come si esegue il test RF della fascia paraurti per radar automotive?
Per la banda specificata, ad esempio 76–81 GHz, usa una fascia verniciata e una geometria di montaggio rappresentative. Misura la risposta di trasmissione/antenna o del sistema richiesta in condizioni definite. La portata di rilevamento dipende anche da radar, bersaglio, elaborazione e ambiente; non si deduce quindi da una scheda nuda o dalla sola misura della fascia.
Prima del prossimo lotto, concorda veicolo di prova, maschera di accettazione e registrazioni richieste insieme a impilaggio e revisione dell’assemblaggio. Così i risultati del prototipo saranno confrontabili con le evidenze di produzione.