
Подозрение на холодную пайку означает, что соединение могло сформироваться ненадлежащим образом, например потому, что поверхности не получили достаточно тепла для правильного смачивания. Ищите признаки неполного смачивания, видимый зазор, необычную геометрию соединения или повреждение и сопоставляйте их с критериями качества изготовления, согласованными для данной сборки. Сфотографируйте соединение до ремонта, затем изучите локальные условия пайки и историю процесса.
«Холодная пайка» — неточный описательный термин, а не подтвержденная первопричина. Недостаточный нагрев может привести к плохому формированию соединения, но к этому также могут привести оксид, неэффективный флюс, несовместимые материалы или движение во время затвердевания. Трещина, появившаяся позднее в эксплуатации, — другая проблема. Одна лишь матовость, блеск или показание прозвонки не подтверждают целостность соединения и не объясняют причину.
Здесь рассматриваются доступные соединения SMT и выводные соединения. По связанным вопросам см. испытания паяемости PCB для проверки материалов до или во время производства, дефекты пайки BGA для преимущественно скрытых соединений и предотвращение перемычек припоя SMT для нежелательных соединений между проводниками.
Что инженеры обычно называют холодной пайкой
Этот термин иногда свободно применяют к нескольким состояниям. В ходе расследования разделяйте следующие варианты:
- Неполностью сформированное соединение: припой недостаточно смочил предусмотренную поверхность или геометрия не соответствует согласованным критериям.
- Нарушение соединения при затвердевании: движение вывода, компонента или платы могло нарушить припой в процессе затвердевания.
- Повреждение после сборки: механическая нагрузка, термоциклирование, обращение или другие условия эксплуатации могли вызвать трещину после первоначального формирования соединения; это не доказывает, что соединение было холодным при пайке.
Эти описания не взаимозаменяемы. Например, соединение разъема, выглядящее разошедшимся, могло плохо сформироваться, быть нарушено при остывании или треснуть позднее под нагрузкой на разъем. Внешний вид может служить основанием для дополнительного осмотра, но сам по себе не доказывает, какое событие произошло.
Доступное соединение может выглядеть необычно, не являясь дефектным. В FAQ компании Kester отмечается, что некоторые бессвинцовые паяные соединения SAC обычно имеют матовый вид. В размещенной IPC статье ECWC10, сравнивающей внешний вид бессвинцовых и оловянно-свинцовых соединений, также обсуждаются визуальные различия. Учитывайте этот контекст, чтобы не оценивать соединение только по блеску; ни один из источников не заменяет критерии приемки фактической сборки.
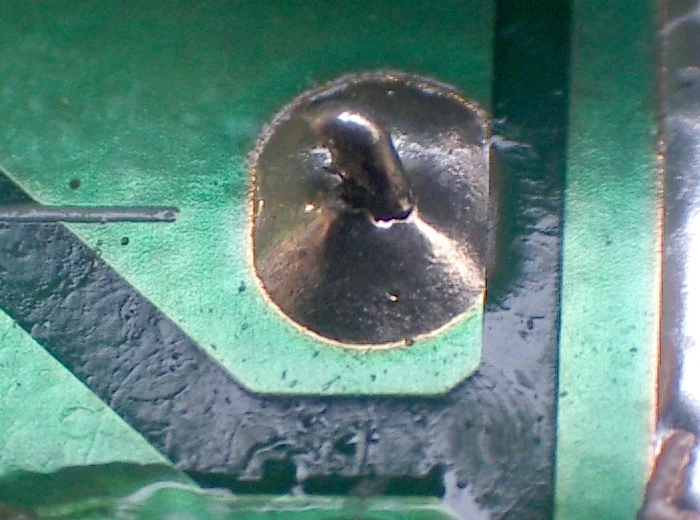
Изображение: Cold solder joint, автор MyName (Coronium), лицензия CC BY-SA 3.0; преобразовано в WebP. Это внешний пример, а не случай HILPCB. По одному внешнему виду нельзя установить состояние соединения или причину.

На что обращать внимание при осмотре
Начните с чертежа сборки, конструкции компонента и контактной площадки, сплава припоя и применимых требований к качеству изготовления. Заказчик и поставщик должны согласовать применимую редакцию стандарта, класс изделия, договорные требования и методы контроля. В проекте могут быть указаны IPC-A-610, Acceptability of Electronic Assemblies, или IPC J-STD-001, Requirements for Soldered Electrical and Electronic Assemblies.
Не предполагайте, что конкретный внешний вид приемлем или неприемлем по стандарту IPC, не проверив применимые пункты и материалы.
При безопасно обесточенной сборке, соблюдая процедуры электробезопасности и ESD на площадке, проверьте:
- Поверхности соединения. Видно ли, что припой контактирует с предусмотренной площадкой и выводом компонента и смачивает их? Ищите видимый зазор или разрыв, помня, что отражения и остатки могут скрывать границу.
- Форму и покрытие соединения. Сравните видимый галтельный профиль и распределение припоя с утвержденным чертежом и критериями качества. Малый галтельный профиль, открытая область или неправильный контур — это наблюдение для оценки, а не автоматический вердикт.
- Трещины или расслоение. Ищите у вывода, края площадки и поверхности припоя линию, сохраняющуюся при изменении освещения или угла обзора. Отличайте предполагаемую трещину от следа на поверхности или отражения.
- Соседние соединения. Сравните соединения той же конструкции и из того же сплава. Повторяющиеся отличия у разъема, типа площадки или в одном месте могут помочь направить расследование, хотя соседние соединения не обязательно являются критерием приемки.
- Повреждения вокруг. Зафиксируйте отслоившиеся площадки, смещение компонента, остатки, изменение цвета или признаки механической нагрузки. Это может иметь отношение к истории отказа, но само по себе не устанавливает причину.
Используйте увеличение, освещение, углы обзора и метод контроля, согласованные для изделия. Если зондирование, очистка или ремонт могут изменить доказательства, сфотографируйте соединение и его расположение до этих действий. Укажите на снимке идентификатор платы и позиционное обозначение компонента.
Общий план контроля рассмотрен в материале об инспекции PCB. Помните, что визуальный осмотр оценивает только доступные и видимые области. Внешне исправная поверхность не доказывает состояние всех скрытых интерфейсов.
Таблица решений для подозрительного соединения
| Наблюдение | Возможное значение | Полезный следующий шаг |
|---|---|---|
| Матовая или зернистая поверхность при обычной геометрии | Нормальный вид для некоторых сплавов или условий охлаждения; возможно, соединение было нарушено | Проверить сплав и согласованные критерии; осмотреть поверхности и сравнить похожие соединения |
| Участок, который выглядит несмоченным | Неполное смачивание, мешающие остатки или область, которую не предполагалось покрывать припоем | Проверить конструкцию и критерии; осмотреть при согласованном увеличении и с разных углов |
| Видимое разделение у вывода или площадки | Трещина, неполное формирование соединения или вводящая в заблуждение линия на поверхности | Сохранить изображения, изучить историю обращения и эксплуатации, согласовать дополнительную проверку |
| Несколько подозрительных соединений на крупном разъеме | Общие локальные условия процесса, материала, конструкции или нагрузки | Составить карту затронутых соединений и сравнить локальную передачу тепла и историю процесса |
| Отказ прозвонки или нестабильное сопротивление | Электрическая проблема, возможно обрыв или нестабильный контакт | Проверить схему измерения и цепь; сопоставить результат с осмотром |
| Блестящее, гладкое на вид соединение | Только внешний вид поверхности, не доказательство надежного интерфейса | Применить те же проверки геометрии, интерфейса и теста, что и к другим соединениям |
| Подозрительное соединение прошло проверку непрерывности | При данных условиях испытания существовал электрический путь | Не считать один лишь успешный результат доказательством механической целостности или долговечности |
Результаты измерения сопротивления и прозвонки полезны, но их интерпретация зависит от метода и схемы. На результат могут влиять параллельные пути, положение контактов, давление оснастки и условия испытания. Соединение может проводить ток во время измерения, даже если трещина не обнаружена.
Исследуйте причину, не предполагая низкую температуру
Недостаточный нагрев — одно из возможных объяснений неполного смачивания. Недостаточно сказать, что настройка паяльника или уставка печи оплавления была «слишком низкой». Важно выяснить, что произошло на поверхностях соединения конкретной сборки в конкретном процессе.
1. Восстановите локальные условия нагрева
Изучите документацию процесса и доступные записи для затронутой сборки. Для соединения SMT после оплавления проверьте применимый профиль и то, насколько он репрезентативен для рассматриваемого соединения. Для выводного или ручного паяного соединения изучите доступные записи процесса, инструмент и наблюдения оператора.
Локальная передача тепла может значительно отличаться у соединений на одной плате. Исследуйте:
- Крупные медные плоскости или дорожки, связанные с площадкой.
- Выводы разъемов или компоненты с существенной тепловой массой.
- Геометрию площадки, отверстия, вывода и посадочного места.
- Загрузку платы и размещение компонентов рядом с подозрительным местом.
- Состояние инструмента и контакт при ручной пайке либо условия контакта в применимом производственном процессе.
- Отражает ли зарегистрированный профиль температуру непосредственно у данного соединения, а не только уставку печи или другого участка платы.
Репрезентативное исследование профиля может потребовать согласованной испытательной установки и правильно расположенных датчиков температуры. Сопоставьте измеренное поведение температуры во времени с утвержденными требованиями процесса для фактических материалов. Не заменяйте эту оценку универсальной температурой жала или рецептом оплавления.
Дополнительный контекст о процессе SMT приведен в материале о пайке оплавлением.
2. Проверьте поверхности, флюс и совместимость припоя
Даже при достаточном тепловложении смачиванию могут помешать состояние поверхности или взаимодействие материалов. Изучите данные о:
- Оксиде или загрязнении выводов, площадок и паяемых покрытий.
- Истории хранения, обращения и воздействия окружающей среды для платы и компонентов.
- Типе, состоянии, нанесении и пригодности флюса для процесса.
- Сплаве припоя и любых утвержденных сочетаниях сплавов или покрытий.
- Идентификации пасты или припоя и зарегистрированных условиях использования, если это применимо.
Ставьте конкретные вопросы. «Причиной было загрязнение» не является первопричиной, пока расследование не выявило релевантные данные и не связало их с наблюдаемым состоянием. Аналогично, проверка паяемости на уровне платы может помочь исследовать входящие материалы, но сама по себе не восстанавливает события у одного собранного соединения.
3. Учитывайте перемещение и последующую нагрузку
Если компонент или вывод двигался во время затвердевания припоя, на соединении могут появиться неправильная поверхность или разделение. Проверьте оснастку, посадку разъема, опору платы, обращение и последовательность процесса. По одному внешнему виду нарушение соединения может быть неотличимо от других причин.
Изучите и события после сборки. Усилие при соединении разъема, изгиб платы, повреждение при обращении или нагрузка в эксплуатации могут вызвать трещины. Проверьте, когда впервые наблюдали симптом и проходила ли сборка испытания, транспортировку, установку или ремонт между производством и обнаружением.
У расследования может быть несколько конкурирующих объяснений. Запишите данные за и против каждого, а не назначайте причину по первой фотографии.
Выбирайте последующие проверки под конкретный вопрос
До утраты доказательств или изменения платы согласуйте дополнительный осмотр или испытание. В зависимости от доступности и предполагаемого механизма возможны:
- Дополнительный визуальный осмотр: изменить освещение и угол обзора, чтобы оценить предполагаемую трещину или интерфейс.
- Электрические измерения: согласованным безопасным методом проверить цепь с учетом параллельных путей и влияния оснастки.
- Сравнение процесса: сопоставить затронутые и незатронутые места соединений с производственными записями, локальными тепловыми условиями, материалами и обращением.
- Рентгеновский контроль: применить, если важна внутренняя геометрия и метод подходит. Один рентгеновский снимок не доказывает качество металлургической связи и не выявляет причину несмачивания.
- Деструктивное шлифование сечения: при наличии разрешения рассечь выбранное соединение для осмотра внутренней структуры. Срез показывает ограниченный участок, поэтому отбор образцов и интерпретацию следует согласовать заранее.
Если подозревается производственная проблема, по возможности сохраните репрезентативные затронутые и незатронутые образцы. После ремонта исходная поверхность и значительная часть данных о процессе могут быть утрачены.
Интерпретация небольшой выборки при контроле
Предположим, инспектор проверил 200 отдельных соединений и отметил как подозрительные 12:
- Доля подозрительных среди проверенных: 12 ÷ 200 × 100 = 6%.
- Если девять из этих 12 подозрительных соединений находятся на одном разъеме, на него приходится 9 ÷ 12 × 100 = 75% подозрительных соединений.
Эти расчеты описывают только указанный контроль. Предполагается, что каждое из 200 соединений посчитано один раз и что девять соединений разъема входят в 12 подозрительных.
Результат не устанавливает фактическую долю дефектов среди всех плат или соединений. Имеют значение выбор 200 соединений, число представленных сборок и определение понятия «подозрительное». Концентрация на разъеме также не доказывает недостаточный нагрев: возможны общая конструкция площадок, состояние компонента, перемещение или последующая механическая нагрузка.
Выполняйте ремонт только по утвержденной процедуре
Не прогревайте и не подпаивайте каждое матовое соединение в качестве диагностического упрощения. Ремонт может стереть доказательства, внести новые повреждения или изменить изначально приемлемое соединение.
До ремонта ответственные стороны должны согласовать решение и применимую процедуру. Она должна определить:
- Разрешение, идентификацию сборки и соединения, допускаемые к ремонту.
- Обучение оператора и средства контроля конкретной работы.
- Электробезопасность, ESD, опору платы и чувствительность компонентов к нагреву.
- Утвержденные припой и флюс, включая совместимость сплавов.
- Обработку остатков и загрязнений с учетом материалов и требований к сборке.
- Осмотр и электрические испытания, необходимые после ремонта.
- Документирование работ, включая повреждения или нерешенные вопросы.
Процесс должен определяться процедурой, а не универсальной рекомендацией по температуре. После ремонта применяйте согласованные критерии приемки и указывайте ограничения каждого результата испытания.
Что включить в пакет выпуска или RFQ
Полезный запрос позволяет сборщику или ремонтной организации понять изделие и вопрос, по которому нужно принять решение. При необходимости включите:
- Номера и редакции платы и сборки, количество и затронутые позиционные обозначения.
- Чертежи сборки, соответствующие файлы производства и монтажа, идентификацию компонентов.
- Требуемый стандарт качества, редакцию, класс и договорные исключения.
- Сплав припоя, покрытие, сведения о флюсе или пасте и известную историю материалов.
- Производственные записи, доступные термопрофили, результаты контроля и историю прежнего ремонта.
- Четкие фотографии соединений, описание симптома и дату первого наблюдения.
- Инструкции по выборке и наличие подозрительных плат и плат для сравнения.
- Запрашиваемые методы контроля, электрические испытания, формат отчета и критерии приемки или решения.
- Разрешение на разрушающий анализ или ремонт, включая ограничения и этапы согласования.
- Требования к обращению и известные воздействия при эксплуатации или загрязнение.
Явно распределите обязанности. Например, заказчик может предоставить требования конструкции и разрешить решение, а выбранный поставщик выполняет только согласованные для проекта осмотр, испытания или ремонт. Определите, кто интерпретирует результаты, утверждает изменения процесса и хранит образцы или записи.
Для нового проекта сборки обсудите требования к SMT-монтажу до выпуска. Чтобы обсудить конкретный объем, отправьте запрос предложения или свяжитесь с HILPCB; обязанности по осмотру, испытаниям и ремонту зависят от соглашения по проекту.
Часто задаваемые вопросы
Каждое ли матовое паяное соединение является холодным?
Нет. Некоторые бессвинцовые соединения SAC обычно выглядят матовыми. Оценивайте геометрию, интерфейс и соответствие применимым требованиям, а не только блеск.
Может ли соединение пройти проверку непрерывности и все же быть дефектным?
Да. Успешная проверка подтверждает электрический путь при данных условиях испытания, но сама по себе не подтверждает механическую целостность и не исключает перемежающуюся трещину.
Доказывает ли подозрение на холодное соединение, что температура пайки была слишком низкой?
Нет. Локальную передачу тепла следует исследовать наряду с состоянием поверхностей, флюсом, совместимостью сплавов, перемещением и последующей механической нагрузкой.
Нужно ли сразу повторно нагреть подозрительное соединение?
Не до фиксации доказательств и получения разрешения. Повторный нагрев может изменить соединение и затруднить исследование его исходного состояния.
Может ли визуальный осмотр подтвердить исправность скрытого соединения BGA?
Как правило, нет. Осмотр доступной поверхности ограничен; для скрытых соединений нужна согласованная стратегия контроля, подходящая предполагаемому дефекту и сборке.